Weißegradgewinn ist nicht der einzige KPI: Wie Werke den Erfolg von Deinking-Versuchen bewerten
Für ein Papierrecyclingwerk kann ein Deinking-Versuch auf dem Laborblatt erfolgreich aussehen und dennoch in der Produktion scheitern. Der Weißegradgewinn ist wichtig, aber nur ein Teil des betrieblichen Gesamtbilds. Ein Versuch, der den Weißegrad erhöht, gleichzeitig aber Faserverluste steigert, die Entwässerung verlangsamt, Stickies in nachgelagerte Prozessstufen verschiebt oder die Flotation destabilisiert, ist kein Gewinn für das Werk.
Pulprift unterstützt Werke dabei, enzymunterstütztes Deinking als Prozessänderung zu bewerten – nicht als Additivtest mit nur einer Kennzahl. Das richtige KPI-Set sollte zeigen, ob das Enzymprogramm den Wert der zurückgewonnenen Fasern verbessert und zugleich Durchsatz, Sauberkeit und Chemikaliendisziplin schützt.
Wenn Sie einen Enzymlieferanten für Papier-Deinking-Werke vergleichen, lautet die Frage nicht nur: „Wie viel heller wurde der Faserstoff?“ Entscheidend ist auch: „Lief das System sauberer, entwässerte es schneller, blieb mehr nutzbare Faser erhalten und sank der Druck auf Natronlauge, Peroxid, Tenside oder Dispergiermittel?“
Warum der Weißegrad allein in die Irre führen kann
Weißegrad ist sichtbar, leicht zu berichten und kommerziell wichtig. Ein Weißegradgewinn kann jedoch auf verschiedene Weise entstehen – und nicht alle davon sind effizient.
Ein Versuch kann einen höheren Weißegrad zeigen, weil:
- sich die Druckfarbenablösung vor der Flotation verbessert hat,
- die Selektivität der Flotation verbessert wurde,
- die Chemikaliendosierung erhöht wurde,
- Feinstoffe oder Asche aggressiv entfernt wurden,
- die Ausbeuteverluste gestiegen sind,
- die Waschbelastung zugenommen hat,
- Stickies oder Schmutzpartikel dispergiert statt entfernt wurden.
Nur die ersten beiden Punkte sind für sich genommen in der Regel wünschenswert. Die übrigen können Kosten an anderer Stelle im Werk verursachen.
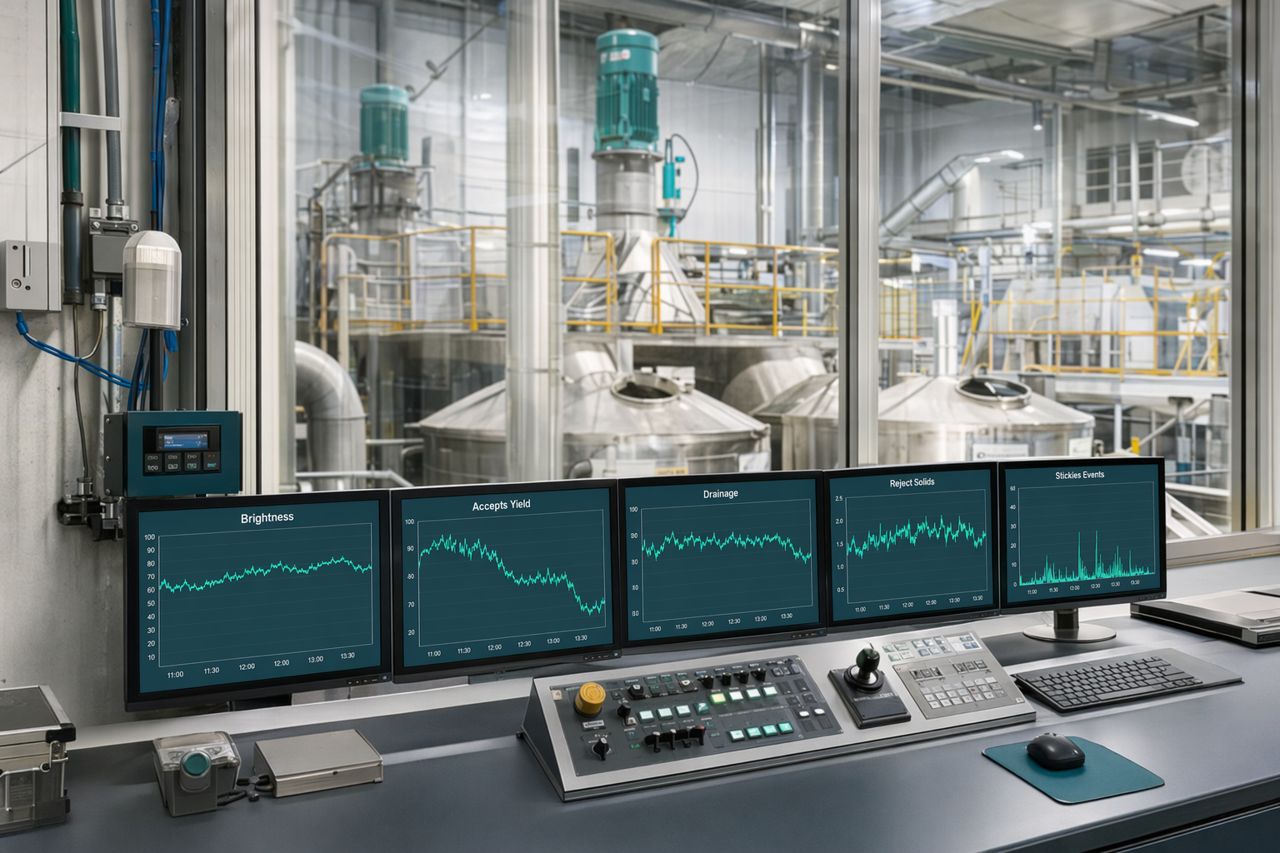
Für sortiertes Büropapier, gemischtes Büropapier, Zeitungsdrucksorten, gestrichene Sorten oder gemischte Altpapierstoffströme empfiehlt Pulprift, Enzym-Deinking-Versuche anhand eines ausgewogenen KPI-Sets zu bewerten: optischer Gewinn, Faserrückgewinnung, Entwässerung, Störstoffentfernung, Nasspartiestabilität und Betriebskosten.
Der KPI-Stack für einen aussagekräftigen Deinking-Versuch
1. Weißegradgewinn bei vergleichbaren chemischen Bedingungen
Der Weißegrad sollte gegen eine stabile Ausgangsbasis gemessen werden – nicht gegen ein sich ständig verschiebendes Chemikalienziel. Wenn Peroxid, Natronlauge, Silikat, Komplexbildner, Tensid oder Kollektorstrategie im selben Zeitfenster verändert werden, lässt sich der Versuch nur schwer interpretieren.
Ein praxisnaher Versuch sollte folgende Fragen beantworten:
- Ist der Weißegrad bei gleicher Chemikaliendosierung gestiegen?
- Kann derselbe Weißegrad mit geringerem Chemikalienbedarf gehalten werden?
- War der Weißegrad trotz Schwankungen im Faserstoffeintrag stabil?
- Haben sich Schmutzpunktzahl oder Restdruckfarben in dieselbe Richtung bewegt?
Der Weißegradgewinn ist am stärksten, wenn er durch eine sauberere Druckfarbenablösung und selektivere Entfernung entsteht – nicht einfach durch härtere Chemie.
2. Ausbeute und Rückgewinnung nutzbarer Fasern
Bei der Ausbeute werden viele Deinking-Versuche gewonnen oder verloren. Ein Weißegradanstieg, der mit höheren Rejekten, übermäßigem Faseraustrag im Flotationsschaum oder stärkeren Waschverlusten einhergeht, kann den Wert des Versuchs verringern.
Zu verfolgen sind:
- Gutstoffausbeute,
- Feststoffgehalt der Flotationsrejekte,
- Faseranteil im Schaum,
- Veränderung der Sortierrejekte,
- Asche- und Feinstoffbilanz,
- nachgelagerte Festigkeitskennzahlen des Faserstoffs.
Das Ziel ist nicht maximale Druckfarbenentfernung um jeden Preis. Das Ziel ist eine bessere optische Sauberkeit je zurückgehaltener Einheit zurückgewonnener Faser.
3. Entwässerungs- und Eindickverhalten
Enzymunterstütztes Deinking kann beeinflussen, wie sich Fasern, Feinstoffe, Druckfarben, Strichbestandteile und Stickies im Wasser verhalten. Entwässerung ist ein kritischer Betriebs-KPI, weil sie Waschlast, Eindickerstabilität, Pressenpartieverhalten, Dampfbedarf und Produktionsrate beeinflusst.
Versuchsdaten sollten Folgendes umfassen:
- Entwässerungsreaktion nach dem Auflösen,
- Durchsatz von Waschstufe oder Eindicker,
- Trend der Filtratklarheit,
- Verhalten der Feststoffe im Siebwasser,
- Trend der Pressenentwässerung, falls der Versuch bis zur Maschine reicht.
Ein wirksames Enzymprogramm sollte eine schnellere Wasserabgabe unterstützen oder zumindest die Entwässerung aufrechterhalten, während die Druckfarbenentfernung verbessert wird. Wenn sich die Entwässerung verlangsamt, muss das Werk wissen, ob die Ursache in Faserstoffschwankungen, chemischen Wechselwirkungen, Feinstofffreisetzung oder Störstoffdispersion liegt.
4. Stickies-Kontrolle und Schmutzbewegung
Altpapierverarbeitende Werke leben mit klebenden Verunreinigungen. Ein Deinking-Versuch darf daher nicht nur Druckfarbe ablösen, sondern muss auch vermeiden, nachgelagert ein neues Stickies-Problem zu erzeugen.
Zu bewerten sind:
- Trend bei Makro-Stickies,
- Trend bei Mikro-Stickies,
- Ablagerungen auf Sortierern, Cleanern, Flotationszellen, Waschaggregaten, Sieben, Filzen und Walzen,
- Verhalten von Harzen und klebrigen Klebstoffanteilen,
- Schmutzpunktzahl und Bewegung sichtbarer Specks,
- Reinigungsfrequenz bei Ablagerungen im Nassende.
Ein schlechter Versuch kann Störstoffe in kleinere Bestandteile zerlegen, die der frühen Entfernung entgehen und später als Ablagerungen, Blattfehler oder Stillstandszeiten sichtbar werden. Ein guter Versuch verbessert die Druckfarbenablösung und hält die Störstoffentfernung zugleich kontrolliert und vorhersehbar.
5. Selektivität der Flotation
Flotation bedeutet nicht nur Schaumbildung. Der Schaum muss Druckfarbe und unerwünschte Störstoffe austragen, ohne zu viel nutzbare Faser mitzunehmen.
Versuchskontrollen sollten Folgendes umfassen:
- Schaumstabilität,
- Feststoffprofil im Schaum,
- Druckfarbenfracht im Rejektstrom,
- Faserverlust im Rejektstrom,
- Empfindlichkeit gegenüber Luft und Tensiden,
- Sauberkeit der Zellen und Kontrolle des Überlaufs.
Pulprift konzentriert sich auf die Schnittstelle zwischen Auflösechemie, Enzymkontakt, Druckfarbenablösung und Flotationsreaktion. Das beste Ergebnis ist nicht die größte Schaumdecke. Es ist ein Schaumstrom, der das richtige Material entfernt.
6. Potenzial zur Chemikalienreduzierung
Viele Werke prüfen Enzym-Deinking, um den Bedarf an Natronlauge, Peroxid, Tensid, Dispergiermittel oder anderen Prozesshilfsmitteln zu senken. Eine Chemikalienreduzierung sollte erst getestet werden, nachdem der grundlegende Enzymeffekt verstanden wurde.
Eine saubere Reihenfolge ist:
- Faserstoffeintrag und Ausgangsbetriebsbedingungen stabilisieren.
- Enzymprogramm bei normaler Chemikaliendosierung fahren.
- Reaktion von Weißegrad, Ausbeute, Entwässerung und Stickies bestätigen.
- Ausgewählte Chemikalien in kontrollierten Stufen reduzieren.
- Bestätigen, dass optische und betriebliche Verbesserungen erhalten bleiben.
So wird verhindert, dass ein vielversprechender Enzymversuch verworfen wird, weil zu viele Variablen gleichzeitig verändert wurden.
Versuchsdesign: Was Werke vor der Bewertung der Ergebnisse festlegen sollten
Ein Deinking-Versuch braucht genügend Disziplin, um den Enzymeffekt vom normalen Werksrauschen zu trennen. Vor Versuchsbeginn sollte Einigkeit bestehen über:
- Faserstoffart und erwartete Schwankungen,
- Stoffdichte und Temperaturfenster im Pulper,
- Auflösezeit und Scherprofil,
- Zugabepunkt des Enzyms,
- Kontaktzeit vor Flotation oder Wäsche,
- pH-Fenster,
- Flotationschemie und Lufteinstellungen,
- Einstellungen von Sortierung und Reinigung,
- Probenahmestellen,
- Basiszeitraum und Vergleichszeitraum,
- Akzeptanzkriterien.
Der häufigste Grund für das Scheitern von Versuchen ist nicht eine schlechte Enzymleistung. Es ist eine schlechte Vergleichsstruktur. Ein Werk kann ein biologisches Prozesshilfsmittel nicht genau bewerten, wenn Faserstoffeintrag, Chemie, Auflösezeit und Rejektbehandlung ohne Dokumentation gleichzeitig schwanken.
Empfohlene Bewertungsmatrix
Verwenden Sie eine einfache Bestanden/Nicht-bestanden- und Gewichtungspunktmatrix. Der Weißegrad erhält eine Bewertung, sollte die Entscheidung aber nicht dominieren.
| KPI-Bereich |
Was zu bestätigen ist |
Signal für einen guten Versuch |
| Weißegrad und Schmutz |
Optischer Gewinn und geringere sichtbare Verunreinigung |
Saubererer Faserstoff ohne übertriebene Chemie |
| Ausbeute |
Gutstoffausbeute und Faserverlust in Rejekten |
Mehr verkaufsfähige Faser bleibt erhalten |
| Entwässerung |
Trend bei Wäsche, Eindicker und Maschinenentwässerung |
Gleiche oder schnellere Wasserabgabe |
| Stickies |
Verhalten von Makro- und Mikro-Stickies |
Weniger Ablagerungen oder keine nachgelagerte Belastung |
| Flotation |
Rejektselektivität und Schaumverhalten |
Druckfarbenreiche Rejekte bei kontrolliertem Faserverlust |
| Chemie |
Möglichkeit zur Reduzierung |
Gleiche Zielqualität bei geringerem Chemikaliendruck |
| Laufstabilität |
Stillstandszeiten, Reinigung, Blattfehler |
Weniger Unterbrechungen und sauberere Anlagen |
| Kostenposition |
Gesamte Prozesswirtschaftlichkeit |
Bessere Kosten pro akzeptierter Tonne nutzbaren Faserstoffs |
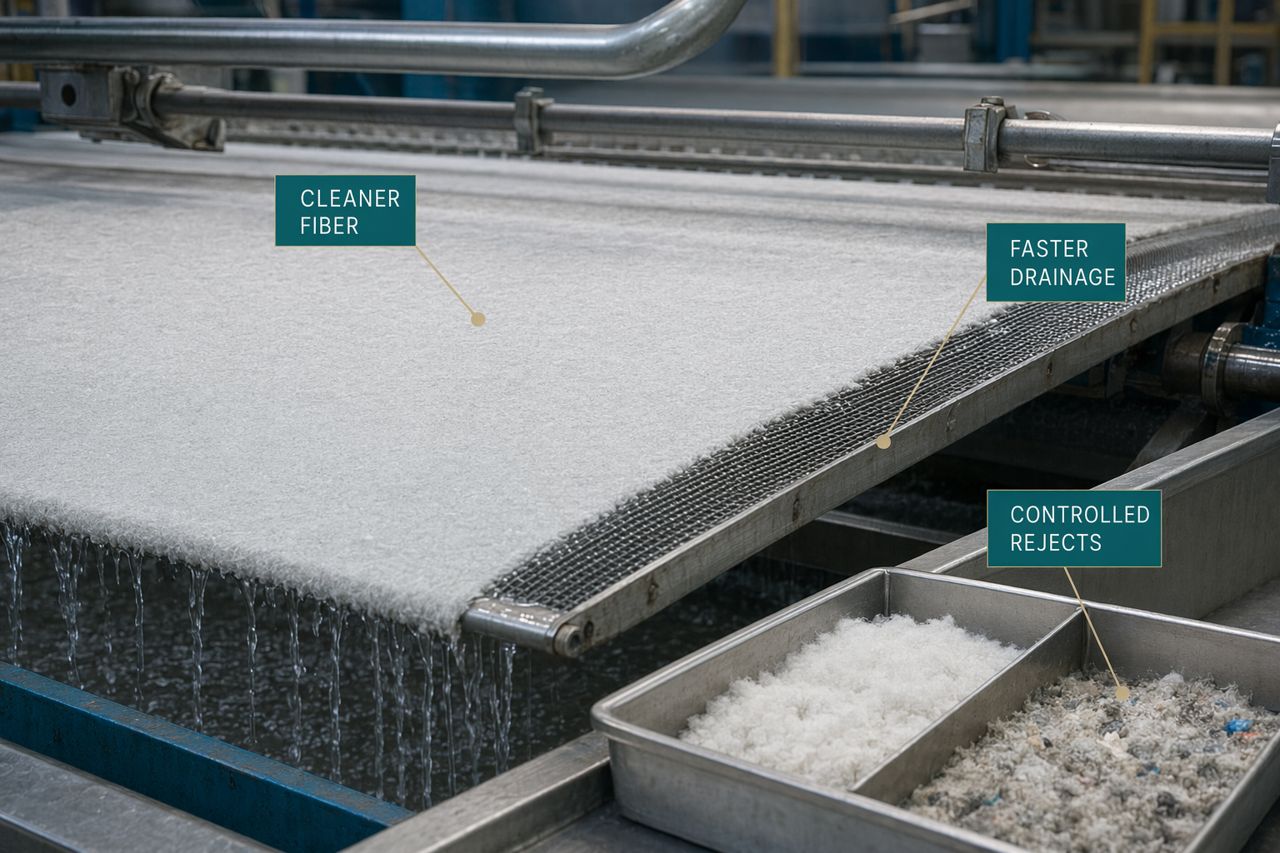
Die stärksten Versuche zeigen Verbesserungen über mehrere Zeilen hinweg. Ein einzelner Weißegradgewinn ist nützlich. Ein ausgewogener betrieblicher Gewinn ist belastbar.
Wo Pulprift in die Werksbewertung passt
Pulprift-Enzymlösungen sind für Papierrecyclingwerke entwickelt, die praktische Deinking-Verbesserungen erzielen wollen, ohne die gesamte Linie aus dem Blick zu verlieren. Wir unterstützen Werke dabei, das Versuchsfenster zu definieren, den Zugabepunkt auszuwählen, die Entwässerung zu schützen und Ergebnisse an den Realitäten der Produktion zu messen.
Typische Ziele sind:
- Verbesserung der Druckfarbenablösung während des Auflösens,
- Unterstützung eines Weißegradgewinns bei stabiler Chemie,
- Verbesserung der Flotationsselektivität,
- Verringerung von Faserverlusten in Rejekten,
- Erhaltung oder Verbesserung der Entwässerung,
- Reduzierung des Chemikaliendrucks, wo der Prozess es zulässt,
- Senkung des Risikos ablagerungsbedingter Stillstandszeiten.
Wir betrachten Deinking nicht als reinen Laborversuch zum Weißegrad. Der Wert ist dann bewiesen, wenn der Faserstoff sauberer ist, das System stabil läuft und das Werk weiter produzieren kann.
Praktische Versuchsfragen vor der Lieferanfrage
Vor Beginn eines Deinking-Enzymversuchs sollte Ihr Team folgende Fragen beantworten:
- Welcher Faserstoffeintrag soll durch den Versuch verbessert werden?
- Ist das kommerzielle Ziel ein höherer Weißegrad, niedrigere Chemikalienkosten, höhere Ausbeute, bessere Entwässerung, weniger Stickies oder eine Kombination daraus?
- Wo liegt der beste Zugabepunkt für den Enzymkontakt?
- Welche Variablen müssen während des Vergleichs konstant bleiben?
- Welche Rejekt-, Filtrat- und Gutstoffproben werden gesammelt?
- Welche Stillstands- oder Reinigungsereignisse werden protokolliert?
- Welches Ergebnis würde eine Skalierung rechtfertigen?
Diese Antworten erleichtern den Lieferantenvergleich und halten den Versuch mit der Wirtschaftlichkeit des Werks verknüpft.
Angebot für einen Deinking-Enzymversuch anfordern
Wenn Ihr Werk einen Deinking-Versuch plant, kann Pulprift dabei helfen, die Enzymauswahl auf Ihren Faserstoffeintrag, Ihre Pulperbedingungen, Ihre Flotationskonfiguration, Ihre Entwässerungsgrenzen und Ihr Qualitätsziel abzustimmen.
Nutzen Sie das Formular Angebot anfordern, um Ihren Faserstofftyp, die Zielsorte, aktuelle Deinking-Herausforderungen und das bevorzugte Versuchsfenster mitzuteilen. Wir antworten mit einer praxisnahen Lieferempfehlung und einem Plan zur Versuchsunterstützung.