Flotations- vs. Wasch-Deinking: Wo Enzymversuche gemessen werden sollten
Für ein Papierrecyclingwerk kann ein Enzymversuch erfolgreich oder enttäuschend wirken – je nachdem, wo die Proben entnommen werden. Flotation und Waschen belohnen nicht dasselbe Verhalten. Wenn der Versuchsplan beide als austauschbare Deinking-Schritte behandelt, kann das Werk den tatsächlichen Nutzen übersehen oder die falsche Prozessvariable dafür verantwortlich machen.
Pulprift arbeitet mit Deinking-Werken, die praktische Antworten benötigen: mehr Weißgrad, weniger Restdruckfarbe, weniger Stickies-Ereignisse, bessere Entwässerung, geschützte Ausbeute und geringere Belastung für Natronlauge-, Peroxid-, Tensid-, Dispergiermittel- oder Wasseraufbereitungssysteme. Der Messpunkt muss zum Engpass passen.
Kernfrage: Unterstützt das Enzymprogramm das Ablösen und Aufschwimmen der Druckfarbe – oder hilft es dem Wäscher, Feinstoffe, Farbe und Verunreinigungen zu entfernen, ohne nutzbare Fasern zu verlieren?
Warum der Ort des Deinking-Versuchs entscheidend ist
Altpapierstoffsysteme sind schwankungsanfällig. Die Stoffqualität verändert sich. Die Druckfarbenchemie variiert. Etiketten, Klebstoffe, Beschichtungen und Füllstoffgehalte unterscheiden sich je nach Ballenquelle. Eine kleine Verbesserung kann untergehen, wenn der Enzymversuch nur am Pulperauslauf oder nur an der finalen Maschinenbütte gemessen wird.
Ein sinnvoller Enzymversuch trennt drei Effekte:
- Farbablösung von Faseroberflächen und Beschichtungsstrukturen.
- Abtrennung von Verunreinigungen durch Flotation, Waschen, Sortierung, Reinigung und Dispergierung.
- Maschineneinfluss durch Entwässerung, Pressenverhalten, Blattfehler, Ablagerungen und Chemikalienbedarf.
Flotation und Waschen liegen an unterschiedlichen Stellen dieser Wirkungskette. Sie benötigen unterschiedliche Nachweispunkte.
Flotations-Deinking: Ablösung und selektive Entfernung messen
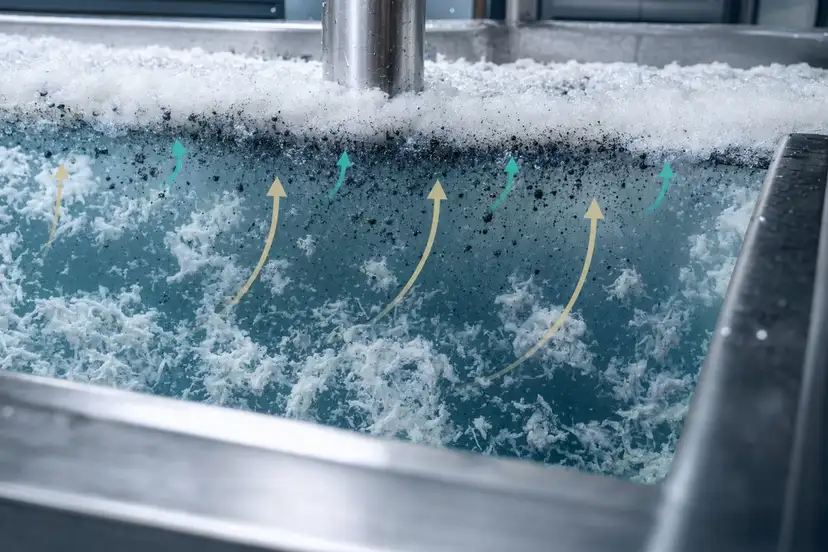
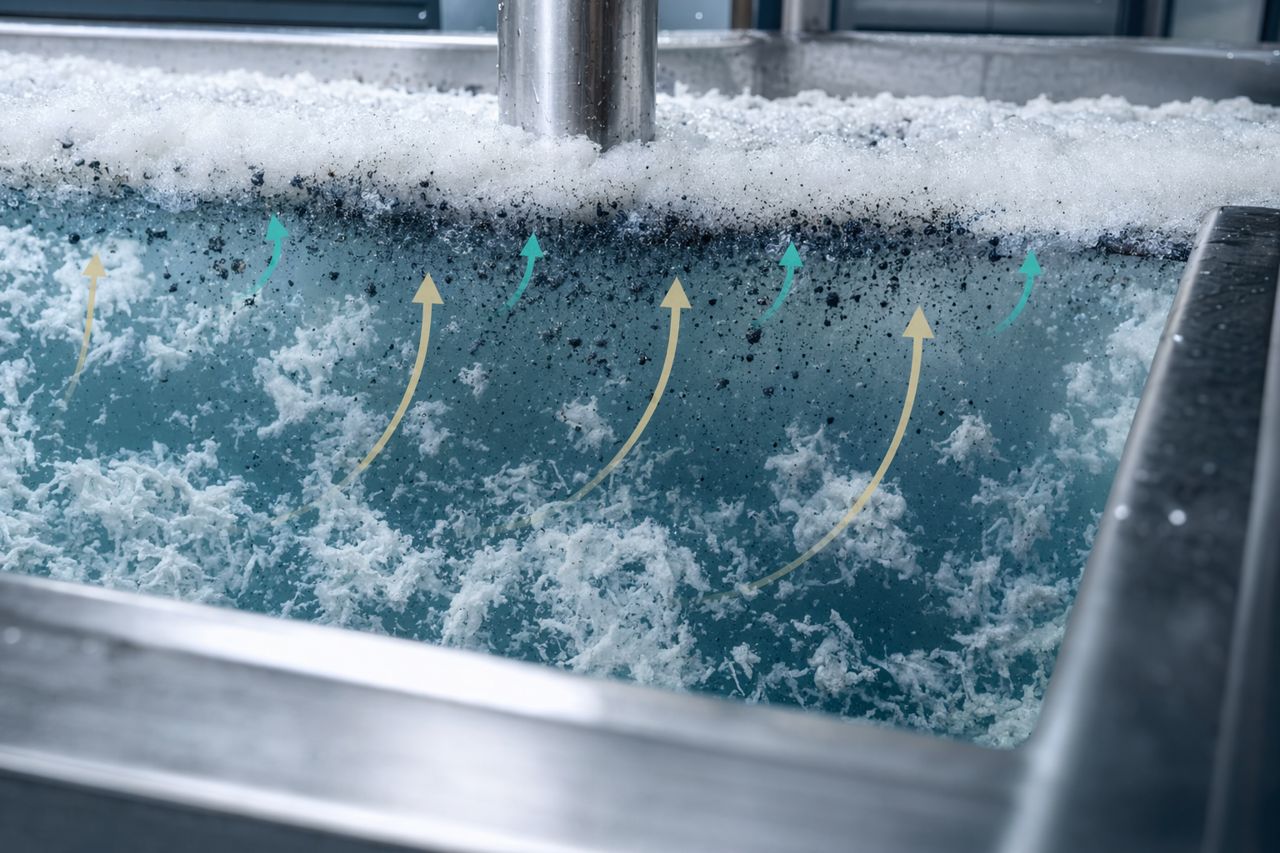
Flotation ist in der Regel der bessere Messpunkt, wenn das Ziel des Werks eine sichtbare Reduzierung von Druckfarbe, ein Weißgradgewinn, eine Verringerung von Schmutzpunkten oder sauberere Gutstoffe nach der Farbtrennung ist.
Enzymprogramme können die Flotation unterstützen, indem sie beeinflussen, wie sich Druckfarben- und Beschichtungsrückstände von der Faser lösen und wie Verunreinigungen in die Schaumphase übergehen. Der Versuch sollte belegen, dass die Flotationszellen mehr des richtigen Materials entfernen, ohne übermäßig nutzbare Fasern in den Ausschuss zu ziehen.
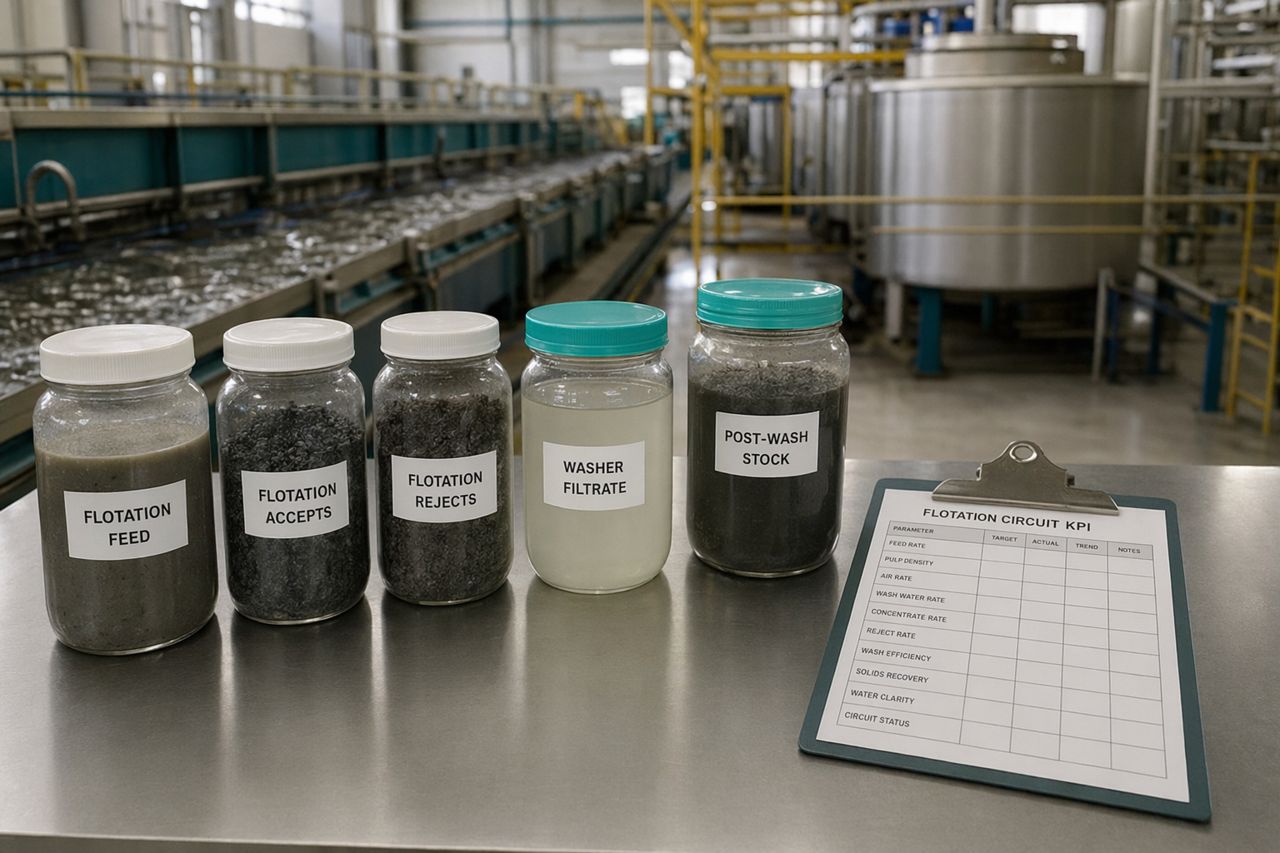
Beste Messpunkte für Flotationsversuche
Vergleichen Sie Basislinie und Versuch über den Flotationskreislauf hinweg, nicht nur am Endstoff.
Empfohlene Probenahmepositionen:
- Pulperaustrag oder Zulauf zur Vorflotationskonditionierung
- Zulauf zur Flotationszelle
- Flotationsgutstoff nach der Primärflotation
- Flotationsausschuss oder Schaumkonzentrat
- Stoff nach der Flotation vor Eindickung, Dispergierung oder Bleiche
- Finaler Stoffpunkt, falls das Werk eine Bestätigung auf Maschinenebene benötigt
Wichtige KPIs in der Flotation
Verfolgen Sie die Ergebnisse, die eine selektive Trennung zeigen:
- Weißgradgewinn über die Flotation
- Reduzierung der Restdruckfarbe im Gutstoff
- Entwicklung von Anzahl und Größe sichtbarer Schmutzpunkte
- Ausschusskonzentration und -qualität
- Faserverlust in den Schaumausschuss
- Bewegung von Asche und Füllstoffen, sofern für die Sortenziele relevant
- Stickies-Belastung vor und nach der Flotation
- Bedarf an Tensiden und Sammlern
- Schaumstabilität und Regelbereich für das Bedienpersonal
- Nachgelagerter Bedarf an Bleichchemikalien
Wie ein gutes Flotations-Enzymergebnis aussieht
Ein gutes Ergebnis ist nicht einfach eine hellere Zulaufprobe. Das stärkere Signal sind sauberere Flotationsgutstoffe bei beherrschbarem Ausschussverlust und stabilem Schaumverhalten. Wenn sich der Weißgrad verbessert, aber die Ausbeute sinkt, hat das Werk nicht zwangsläufig Wert gewonnen. Wenn die Restdruckfarbe sinkt, während der Faserverlust im Ausschuss kontrolliert bleibt, hat der Versuch eine bessere betriebliche Grundlage.
Praxisfrage im Werk: Hat das Enzym den Flotationszellen geholfen, mehr Druckfarbe pro Einheit Ausschussbelastung zu entfernen?
Wasch-Deinking: Entwässerung, Feinstoffentfernung und Wasserbilanz messen
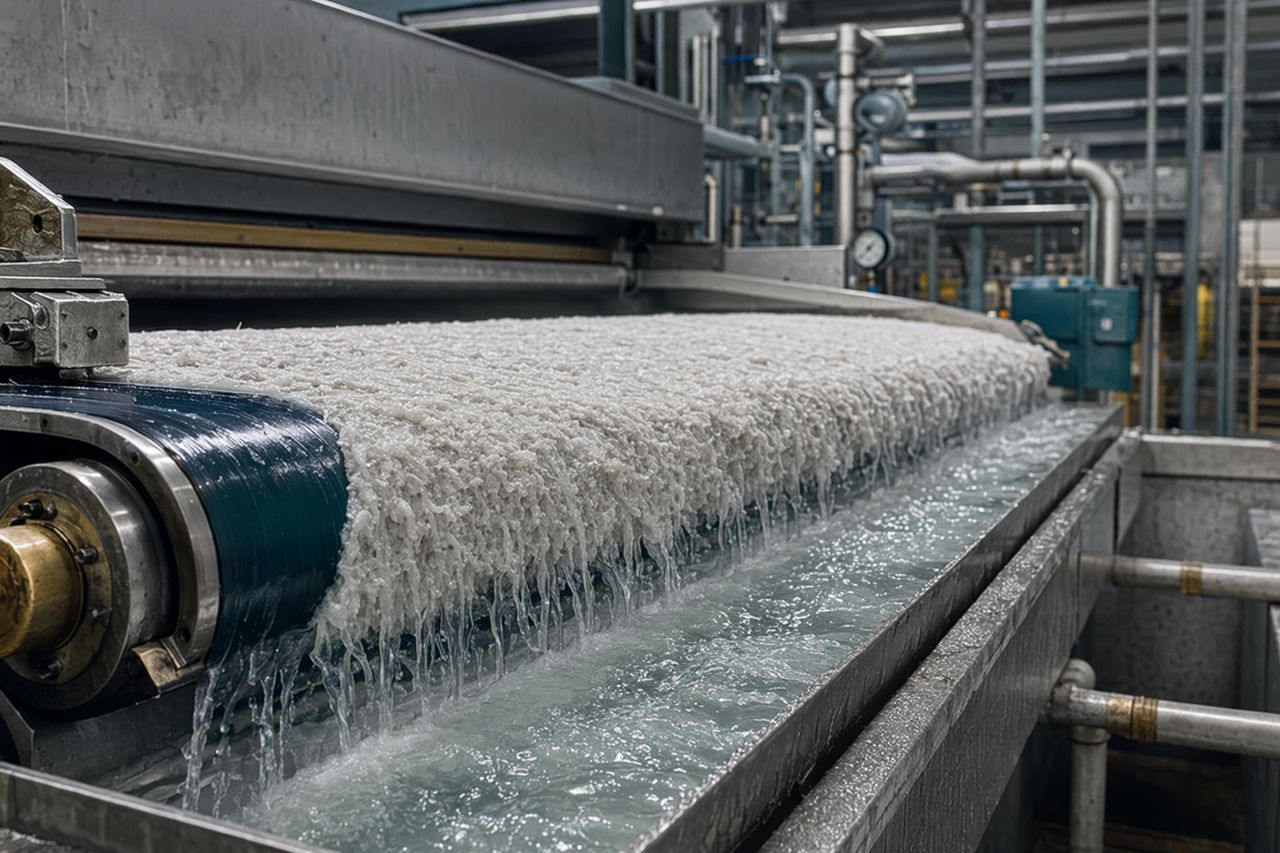
Waschen ist ein anderer Test. Es ist häufig der bessere Messpunkt, wenn der Engpass bei Filtratklarheit, Feinstoffbelastung, Entwässerung, Pressenleistung, Blattreinheit oder Verunreinigung des Wasserkreislaufs liegt.
In Waschanlagen zeigt sich der Enzymnutzen möglicherweise weniger in einer dramatischen Schaumveränderung, sondern eher in gleichmäßigerer Entwässerung, saubererem Filtratverhalten, besserer Mattenbildung oder geringeren Ablagerungen im nachgelagerten Prozess. Dieser Wert kann übersehen werden, wenn der Versuch nur auf den Weißgrad fokussiert.
Beste Messpunkte für Waschversuche
Bei Waschversuchen sollten Proben über den Wäscher hinweg entnommen und der Wasserkreislauf mitverfolgt werden.
Empfohlene Probenahmepositionen:
- Zulaufstoff zum Wäscher
- Waschgutstoff oder eingedickte Matte
- Filtratstrom
- Spritzwasserkreislauf oder Weißwasserrücklauf
- Bütte nach der Wäsche
- Pressenpartie oder Maschinenzulauf, wenn Laufstabilität Teil des Ziels ist
Wichtige KPIs beim Waschen
Verfolgen Sie Ergebnisse, die mit Trennung, Retention und Entwässerung zusammenhängen:
- Reduzierung von Druckfarbe und Feinstoffen im gewaschenen Stoff
- Filtratklarheit und Feststoffbelastung
- Entwässerungsrate und Entwässerungsstabilität
- Rückhalt nutzbarer Fasern
- Aschebewegung und Sortensteuerung
- Entwicklung von Stickies und Klebstoffpartikeln
- Blatt-Schmutzpunktzahl oder Trend sichtbarer Fehler
- Feuchtestabilität in der Pressenpartie
- Frischwasserbedarf und Kreislaufbelastung
- Belastung der Abwasserbehandlung
Wie ein gutes Wasch-Enzymergebnis aussieht
Ein gutes Waschergebnis ist nicht immer die höchste Weißgradzahl. Das stärkere Ergebnis ist saubererer Stoff bei geschützter Ausbeute, besserer Entwässerung und geringerer Verschleppung von Verunreinigungen in das Maschinensystem. Wenn das Filtrat stärker belastet wird und die Waschmatte schwächer wird, verlagert der Versuch möglicherweise nur Material, statt Wert zu schaffen.
Praxisfrage im Werk: Hat das Enzym dem Wäscher geholfen, die unerwünschte Fraktion zu entfernen und gleichzeitig gute Fasern im Prozess zu halten?
Flotation und Waschen nicht mit nur einem KPI vergleichen
Ein häufiger Fehler bei Versuchen ist, beide Prozesse anhand einer einzigen Kennzahl zu beurteilen. Weißgrad ist wichtig, kann aber nicht alles erklären. Ein Flotationskreislauf kann einen starken Nutzen bei der Farbentfernung liefern, der später durch Schwankungen im Eintrag verdünnt wird. Eine Waschstufe kann Entwässerung und Wasserqualität verbessern, ohne einen großen Weißgradsprung zu zeigen.
Verwenden Sie ein KPI-Set, das zum Prozess passt:
| Versuchsschwerpunkt |
Flotationsmessung |
Waschmessung |
| Farbentfernung |
Restdruckfarbe, Schmutzpunkte, Gutstoff-Weißgrad |
Druckfarbe/Feinstoffe im gewaschenen Stoff und Filtrat |
| Ausbeuteschutz |
Faserverlust im Schaumausschuss |
Faserrückhalt über den Wäscher |
| Laufstabilität |
Schaumkontrolle, Ausschusshandling, nachgelagerte Ablagerungen |
Entwässerung, Mattenbildung, Pressenstabilität |
| Chemikalienreduktion |
Bedarf an Tensid, Natronlauge, Peroxid, Dispergiermittel |
Retentionsmittel, Entschäumer, Frischwasser, Behandlungsbelastung |
| Stickies-Kontrolle |
Stickies vor und nach der Flotation |
Stickies im Stoff, Filtrat und in nachgelagerten Ablagerungen |
Das richtige Versuchsdesign macht den Enzymeffekt dort sichtbar, wo das Werk tatsächlich Verbesserung benötigt.
Versuchskontrollen, die falsche Schlussfolgerungen verhindern
Bevor das Enzymprogramm geändert wird, sollte das Betriebsfenster so weit stabilisiert werden, wie es das Werk erlaubt. Deinking-Versuche scheitern, wenn normale Prozessbewegungen mit Behandlungseffekten verwechselt werden.
Diese Variablen möglichst konstant halten
- Eintragsquellenmix und Ballenmischung
- Pulperkonsistenz und Energieeintrag
- Temperaturprofil
- pH-Fenster
- Verweilzeit vor der Trennung
- Strategie für Tensid, Dispergiermittel, Natronlauge, Peroxid und Silikat
- Belastung von Sortierern und Reinigern
- Spritzwassereinstellungen des Wäschers und Verdünnungsverhältnisse
- Flotationsluft, Schaumniveau und Ausschussabzug
- Betriebszustand von Eindicker, Presse und Weißwasser
Basis- und Versuchszeiträume lang genug fahren, um das System zu verstehen
Altpapierlinien haben ein Gedächtnis. Weißwasserkreisläufe, Bütten, Ablagerungen und Chemikalienbestände verändern sich nicht sofort. Eine kurze Momentaufnahme kann für die Richtung hilfreich sein, aber die kommerzielle Entscheidung sollte das Verhalten im eingeschwungenen Zustand berücksichtigen.
Für die meisten Werke ist der beste Ansatz:
- Eine Basislinie mit der aktuellen Chemie und den aktuellen Betriebszielen festlegen.
- Das Pulprift-Enzymprogramm innerhalb des vereinbarten Anwendungsfensters einführen.
- Während des Vergleichszeitraums nicht zusammenhängende Prozessänderungen vermeiden.
- Rund um den Zielprozessschritt Proben nehmen, nicht nur am finalen Stoffpunkt.
- Den Effekt an der Maschine oder an einem für die Weiterverarbeitung relevanten Qualitätspunkt bestätigen.
Wo Pulprift typischerweise bewertet wird
Pulprift-Enzymlösungen werden nach Werkziel, Eintragstyp und Trenntechnik ausgewählt. Das Programm kann vor der Flotation, vor dem Waschen oder in einem Auflöse- bzw. Konditionierungsschritt vor beiden bewertet werden.
Wann eine Bewertung vor der Flotation sinnvoll ist
Ziehen Sie einen flotationsorientierten Versuch in Betracht, wenn das Werk mit folgenden Problemen kämpft:
- Graues Blattbild durch Restdruckfarbe
- Hohe Belastung durch sichtbare Schmutzpunkte
- Übermäßiger Bleichmittelbedarf nach der Flotation
- Instabile Schaumselektivität
- Hohe Farbverschleppung in den Stoff nach der Flotation
- Stickies, die in nachgelagerte Bütten gelangen
Wann eine Bewertung vor dem Waschen sinnvoll ist
Ziehen Sie einen waschorientierten Versuch in Betracht, wenn das Werk mit folgenden Problemen kämpft:
- Langsame Entwässerung oder instabile Eindickung
- Hohe Verschleppung von Feinstoffen und Druckfarbe
- Schlechte Filtratklarheit
- Erhöhte Weißwasserfeststoffe
- Schwankungen der Pressenfeuchte
- Blattfehler im Zusammenhang mit Verunreinigungen
- Belastung durch Wasseraufbereitung oder Kreislaufschließung
Wann beides gemessen werden sollte
Einige Werke sollten sowohl Flotation als auch Waschen messen, weil sich der Engpass je nach Eintrag verschiebt. Büroaltpapier, gestrichene Altpapiere, gemischtes Papier, Kartonagenbeschnitt und Post-Consumer-Ströme verhalten sich nicht gleich. Wenn sich das Eintragsprogramm nach Tag oder Sorte ändert, sollte der Versuchsplan genügend Probenahmepunkte enthalten, um zu zeigen, wo das Enzym Wert schafft.
Kommerzieller Wert: Was das Werk belastbar begründen können sollte
Ein Deinking-Enzymversuch sollte eine Produktionsentscheidung unterstützen, nicht nur eine technische Notiz. Vor der Freigabe sollte das Werksteam mindestens eines dieser Ergebnisse belastbar begründen können:
- Höherer nutzbarer Weißgrad bei gleicher Chemiestrategie
- Vergleichbarer Weißgrad bei reduziertem Chemikalieneinsatz
- Geringere Restdruckfarbe und niedrigere sichtbare Schmutzbelastung
- Bessere Entwässerung oder Entwässerungsstabilität
- Geringerer Ausschussnachteil bei gleichem Reinheitsziel
- Weniger stickiesbedingte Abrisse, Reinigungen oder Ablagerungen
- Stabilere Laufstabilität durch Zulaufsystem und Pressenpartie
- Geringere Weißwasser- und Abwasserbelastung
- Verbesserte Ausbeute für die erforderliche Endqualität
Die stärksten Versuche verbinden das Enzymprogramm sowohl mit Qualität als auch mit Betriebskosten. Wenn das Ergebnis nur im Becherglas sichtbar ist, aber nicht in Gutstoff, Ausschuss, Filtrat, Blattqualität oder Maschinenverhalten, reicht es für eine Werksentscheidung nicht aus.
Empfohlene Versuchsstruktur
Verwenden Sie diese Struktur, wenn Sie Messpunkte für Flotation und Waschen vergleichen.
1. Den Engpass definieren
Legen Sie die primäre Einschränkung fest, bevor der Versuch beginnt. Verhindern Sie, dass jede Abteilung während des Laufs eine andere Erfolgsdefinition einführt.
Beispiele:
- Weißgrad erhöhen, ohne den Peroxidbedarf zu steigern
- Restdruckfarbe nach der Flotation reduzieren
- Entwässerung des Wäschers und Filtratqualität verbessern
- Stickies-Verschleppung in die Maschinenbütte reduzieren
- Ausbeute halten und gleichzeitig die Intensität der Deinking-Chemie senken
2. Das Anwendungsfenster auswählen
Stimmen Sie den Enzym-Kontaktpunkt auf verfügbare Verweilzeit, pH-Wert, Temperatur und Scherprofil ab. Das Enzym muss die Faser erreichen, bevor der Trennschritt erfolgt, den es beeinflussen soll.
3. Rund um den Prozessschritt Proben nehmen
Bei der Flotation werden Zulauf, Gutstoff, Ausschuss und Stoff nach der Flotation beprobt. Beim Waschen werden Zulauf, gewaschener Stoff, Filtrat und Wasserkreislauf beprobt. Ergänzen Sie maschinenseitige Kontrollen, wenn Entwässerung, Ablagerungen oder Blattfehler Teil des Wertnachweises sind.
4. Qualitäts- und Betriebsdaten gemeinsam verfolgen
Qualitätsdaten ohne Betriebskontext können in die Irre führen. Erfassen Sie Prozesseinstellungen, Eintragsnotizen, Chemieänderungen, Ausschussraten, Wäscherverhalten, Schaumzustand und Beobachtungen des Bedienpersonals.
5. Ergebnisse in eine Werksentscheidung überführen
Vergleichen Sie am Ende des Laufs die Enzymkosten mit dem Wert aus Weißgradgewinn, Chemikalienreduktion, Ausbeuteschutz, weniger Stillstand oder Entlastung des Wasserkreislaufs. Die richtige Antwort sollte in der Produktionswirtschaft sichtbar sein.
Pulprift-Sicht: Dort messen, wo die Trennung stattfindet
Flotation und Waschen sind beide Deinking-Werkzeuge, beantworten aber unterschiedliche Fragen. Flotation fragt, ob abgelöste Druckfarbe selektiv entfernt werden kann. Waschen fragt, ob Feinstoffe, Druckfarbe, Füllstoffe und Verunreinigungen entfernt werden können, während Fasern und Entwässerung geschützt bleiben.
Pulprift-Enzymversuche werden rund um diese Unterscheidung aufgebaut. Der Messpunkt sollte nah genug am Prozessschritt liegen, um den Mechanismus nachzuweisen, und gleichzeitig weit genug nachgelagert sein, um den Wert für das Werk zu belegen.
Wenn Ihr Werk einen Deinking-Enzymversuch plant, kann Pulprift dabei helfen, Anwendungsfenster, Probenahmeplan und kommerzielle Erfolgskriterien zu definieren.
Angebot anfordern für eine Überprüfung eines Pulprift-Deinking-Enzymprogramms.