Wie Papierfabriken Produktionsversuche dokumentieren, ohne Schichtschwankungen mit echten Verbesserungen zu verwechseln
Produktionsversuche in einem Papierrecyclingwerk können besser aussehen, als sie tatsächlich sind — oder schlechter — wenn das Werksteam Prozessrauschen nicht von echten Veränderungen trennt.
Altpapiersysteme sind von Natur aus variabel. Die Faserstoffzusammensetzung ändert sich je Lieferung. Der Aschegehalt schwankt. Die Tintenzusammensetzung verändert sich. Die Stickies-Belastung kann innerhalb eines einzigen Tages stark variieren. Bediener passen Verdünnung, Chemie, Rejects, Luft, Temperatur und Stoffdichte an, um die Linie stabil zu halten. Wird ein Versuch anhand einer guten Schicht, eines Laborblatts oder eines saubereren Anlagenlaufs bewertet, ist die Schlussfolgerung meist schwach.
Für Werke, die einen Enzymlieferanten für Papier-Deinking-Anlagen bewerten, muss die Dokumentation präzise genug sein, um eine Frage klar zu beantworten:
Hat das Enzymprogramm unter normalen Werksbedingungen einen wiederholbaren Prozessvorteil erzeugt, oder hat das Werk lediglich ein günstiges Betriebsfenster erwischt?
Pulprift empfiehlt, Produktionsversuche auf Basis von kontrollierter Ausgangslage, vergleichbaren Betriebsfenstern, vereinbarten KPIs und disziplinierter Schichtdokumentation aufzubauen. Ziel ist nicht, Papierarbeit zu erzeugen. Ziel ist, den Versuch belastbar zu machen, wenn Produktion, Technik, Einkauf und Werksleitung dieselben Daten prüfen.
Warum die Dokumentation von Produktionsversuchen scheitert
Die meisten unklaren Enzymversuche scheitern aus einem von fünf Gründen:
-
Die Ausgangsbasis ist zu kurz
Ein oder zwei Schichten erfassen selten die normale Schwankung von Faserstoff und Betrieb.
-
Das Versuchsfenster passt nicht zur Ausgangsbasis
Der Vergleich eines sauberen Werktags-Faserstoffs mit einem stark belasteten Wochenend-Faserstoff macht die Daten schwer nutzbar.
-
Bediener verändern zu viele Variablen gleichzeitig
Wenn Natronlauge, Peroxid, Tensid, Dispergiermittel, Pulpertemperatur, Verweilzeit, Flotationsluft und Enzymdosierung gleichzeitig verändert werden, kann das Werk das Ergebnis nicht eindeutig zuordnen.
-
Es wird nur der Weißegrad des Endblatts betrachtet
Weißegrad ist wichtig, aber nicht das einzige Ergebnis für das Werk. Entwässerung, Ascheübertrag, Rejects, Schaumverhalten, Stickies und Laufverhalten können die aussagekräftigere Geschichte erzählen.
-
Schichtkommentare fehlen
Ein Laborwert ohne Betriebskontext lässt sich leicht falsch interpretieren. Siebverstopfungen, Ausschussrückführung, Faserstoffwechsel, Schwankungen der Büttenstände und Stillstandsereignisse müssen erfasst werden.
Ein guter Produktionsversuch eliminiert nicht jede Variabilität. Er macht Variabilität sichtbar.
Mit einem schriftlichen Versuchsziel beginnen
Bevor das Enzym eingesetzt wird, sollte das Versuchsziel in der Sprache des Werks formuliert werden.
Beispiele:
- Den Weißegrad des deinkten Stoffs erhöhen und dabei die Ausbeute im aktuellen Betriebsbereich halten.
- Stickies-bedingte Ablagerungen in Sortierung, Reinigung oder im Konstantteil der Papiermaschine reduzieren.
- Entwässerung und Wascheffizienz verbessern, ohne den Faserverlust zu erhöhen.
- Ausgewählte Deinking-Chemikalien reduzieren und gleichzeitig Weißegrad und Schmutzpunktleistung beibehalten.
- Die Flotationsreaktion bei wechselndem Büroaltpapier oder gemischtem Altpapier stabilisieren.
Vermeiden Sie vage Ziele wie „Deinking verbessern“. Ein Produktionsversuch benötigt ein primäres Ziel und eine kurze Liste sekundärer Beobachtungen.
Primären KPI definieren
Wählen Sie vor Versuchsbeginn einen primären KPI aus. Häufige Optionen sind:
- Weißegradsteigerung nach dem Deinking
- Reduzierung der Resttinte
- Stickies-Anzahl oder Ablagerungsneigung
- Verbesserung der Entwässerung
- Schutz der Ausbeute bei vergleichbaren Rejects
- Chemikalienreduzierung bei vergleichbarer Stoffqualität
- Stillstands- oder Reinigungsfrequenz im Zusammenhang mit Ablagerungen
Sekundäre KPIs können verfolgt werden, aber der Versuch sollte nicht dadurch für erfolgreich erklärt werden, dass das Ziel nach Vorliegen der Daten verschoben wird.
Eine Ausgangsbasis schaffen, die den Normalbetrieb abbildet
Eine Ausgangsbasis ist nicht nur eine Sammlung von Laborergebnissen. Sie ist eine Aufzeichnung darüber, wie das Werk normalerweise läuft, bevor das Enzymprogramm hinzugefügt wird.
Eine praxisgerechte Ausgangsbasis sollte erfassen:
- Faserstoffart und Lieferantenmix
- Pulperstoffdichte und Verweilzeitfenster
- pH- und Temperaturbereich in der Anwendungszone
- Bestehendes Deinking-Chemieprogramm
- Betriebsbedingungen von Flotation oder Wäsche
- Sortier- und Cleaner-Rejects
- Leistung von Eindicker oder Wäscher
- Weißegrad- und Schmutzpunkttrend
- Stickies-Beobachtungen
- Entwässerungsverhalten
- Stillstände, Reinigungen und Verstopfungsereignisse
- Bedienerkommentare je Schicht
Für viele Werke umfasst eine brauchbare Ausgangsbasis mehrere Produktionstage mit repräsentativem Faserstoff. Wenn sich der Faserstoff wesentlich ändert, kennzeichnen Sie dies eindeutig. Mitteln Sie keine ungleichen Bedingungen und bezeichnen Sie das Ergebnis nicht als Kontrolle.
Das Enzym-Versuchsfenster an die Ausgangsbasis anpassen
Der sauberste Versuch vergleicht ähnliche Betriebsfenster.
Versuchen Sie, Folgendes abzugleichen:
- Faserstoffsorte und Lieferantenmuster
- Produktionsrate
- Pulpertemperatur
- Pulperverweilzeit
- pH-Bereich
- Stoffdichte
- Bestehende chemische Sollwerte
- Flotationsluft und Niveauregelung
- Wasch- und Eindickbedingungen
- Zielpapiersorte, falls relevant
Das Enzym benötigt keine perfekten Laborbedingungen, um seinen Wert zu zeigen. Es benötigt jedoch einen fairen Vergleich.
Wenn das Werk während des Versuchs eine wesentliche Variable ändern muss, dokumentieren Sie dies sofort. Eine klar markierte Störung ruiniert einen Versuch nicht. Eine nicht markierte Störung kann die Interpretation ruinieren.
Die Zahl der beweglichen Teile begrenzen
Das häufigste Dokumentationsproblem besteht darin, einen Enzymversuch und einen Chemieoptimierungsversuch gleichzeitig durchzuführen.
Das kann später erfolgen. Zunächst sollte festgestellt werden, ob das Enzymprogramm unter den aktuellen Bedingungen eine messbare Prozessreaktion erzeugt.
Eine disziplinierte Abfolge funktioniert häufig besser:
- Ausgangsbasis mit aktueller Chemie
- Einführung des Enzyms bei unveränderter aktueller Chemie
- Stabilisierungsphase, nachdem die Dosierung den Prozess erreicht hat
- KPI-Verfolgung über vergleichbare Schichten hinweg
- Optionaler Schritt zur Chemikalienreduzierung nach bestätigter Reaktion
Diese Struktur hilft dem Werk zu vermeiden, dem Enzym eine Veränderung zuzuschreiben, die durch eine Anpassung von Natronlauge, eine Peroxidkorrektur, eine Tensidänderung, eine Verbesserung des Faserstoffs oder eine Bedienereinstellung verursacht wurde.
Das Anwendungsfenster dokumentieren, nicht nur die Dosierung
Bei Enzym-Deinking-Versuchen ist das Anwendungsfenster entscheidend.
Dokumentieren Sie:
- Zugabepunkt
- Kontaktzeit vor Flotation, Wäsche oder Sortierung
- Temperaturbereich
- pH-Bereich
- Stoffdichte
- Mischbedingungen
- Reihenfolge im Verhältnis zu Natronlauge, Peroxid, Tensid, Dispergiermittel und Bleichchemie
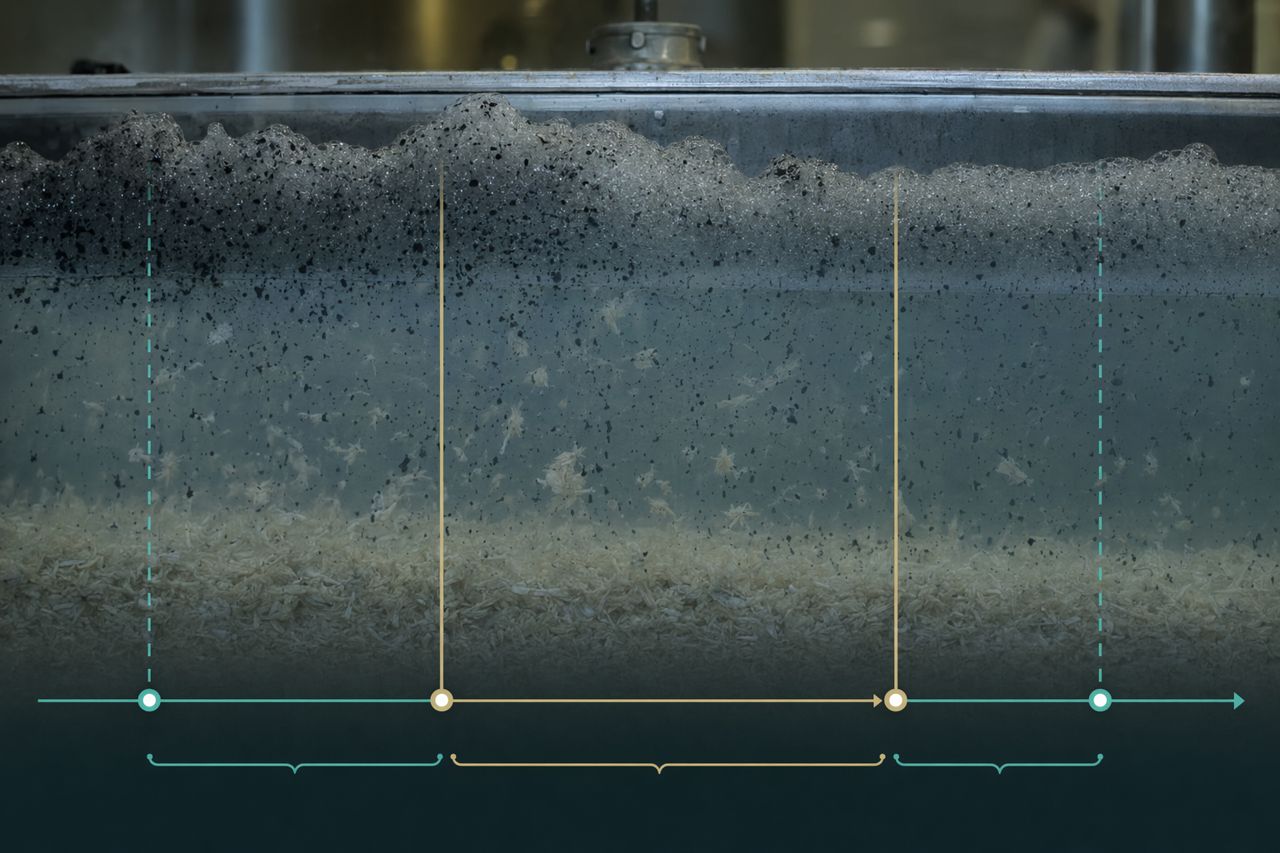
- Benötigte Zeit, bis behandelter Stoff den Probenahmepunkt erreicht
Dies ist besonders wichtig in Altpapiersystemen mit großen Bütten und langen Verweilzeiten. Eine zu früh gezogene Probe kann unbehandelten oder nur teilweise behandelten Stoff darstellen. Eine Probe nach einem Faserstoffwechsel kann den falschen Vergleich abbilden.
Markieren Sie die Prozessverzögerung auf dem Versuchsblatt, sodass jedes Laborergebnis dem korrekten Behandlungsfenster zugeordnet ist.
Schichtbezogene Versuchsblätter verwenden
Ein Produktionsversuch sollte für Bediener leicht zu dokumentieren sein, ohne den Betrieb zu verlangsamen.
Ein gutes Schichtblatt erfasst:
- Datum und Schicht
- Beschreibung des Faserstoffs
- Produktionsrate
- Enzymstatus ein/aus
- Zugabepunkt und Pumpenstatus
- Wichtige chemische Sollwerte
- pH- und Temperaturbereich im Pulper
- Status von Flotation oder Wäsche
- Weißegrad- und Schmutzpunktergebnisse
- Stickies- oder Ablagerungsbeobachtungen
- Entwässerungs- oder Mahlgradtrend, sofern im Werk verwendet
- Reject-Trend
- Stillstands- und Verstopfungsereignisse
- Bedienernotizen
Bedienernotizen sind häufig der Unterschied zwischen nützlichen und irreführenden Daten. Ein Rückgang des Weißegrads kann durch eine Faserstofflieferung erklärt werden. Eine Entwässerungsverbesserung kann mit besserer Wäsche zusammenhängen. Ein Stickies-Ereignis kann auf Ausschussrückführung oder einen Lieferantenwechsel zurückgehen.
Zahlen brauchen Kontext.
Daten nicht übermäßig mitteln
Durchschnittswerte sind nützlich, können aber die Versuchsgeschichte verdecken.
Betrachten Sie die Daten in mehreren Ebenen:
1. Zeittrend
Tragen Sie Ausgangsbasis- und Versuchsdaten über die Zeit auf. Achten Sie darauf, wann behandelter Stoff den Messpunkt erreicht haben sollte.
2. Vergleichbare Betriebsfenster
Vergleichen Sie Schichten mit ähnlichem Faserstoff, ähnlicher Rate, ähnlichem pH-Wert, ähnlicher Temperatur und ähnlicher Chemie.
3. Ansicht ohne Störungen
Trennen Sie bekannte Störungen wie Siebverstopfungen, Faserstoffunterbrechungen, Chemikalienausfälle, größere Sortenwechsel oder ungewöhnliche Ausschussrückführung.
4. Gesamtzeitraum-Ansicht
Halten Sie den Durchschnitt über den gesamten Zeitraum sichtbar, lassen Sie ihn aber nicht die betriebliche Realität überlagern.
Die stärkste Versuchsschlussfolgerung lautet in der Regel nicht „der Durchschnitt hat sich bewegt“. Sie lautet: „Dasselbe Prozessfenster lief wiederholt besser, während das Enzymprogramm aktiv war.“
Weißegrad verfolgen, ohne die Werkswirtschaftlichkeit zu ignorieren
Die Weißegradsteigerung ist in Deinking-Versuchen häufig der wichtigste KPI, aber das Werk sollte die wirtschaftlichen Hebel dahinter dokumentieren.
Relevante Fragen sind:
- Hat sich der Weißegrad bei gleichen Chemikalienkosten verbessert?
- Konnte das Werk den Weißegrad halten und gleichzeitig ausgewählte Chemikalien reduzieren?
- Hat sich der Trend bei Resttinte oder Schmutzpunkten bei gleichem Faserstoff verbessert?
- Hat sich die Flotations-Rejectmenge verändert?
- Blieb die Faserausbeute stabil?
- Hat sich die Entwässerung so verbessert, dass sie höheren Durchsatz oder geringeren Dampfbedarf nachgeschaltet unterstützt?
- Hat sich die ablagerungsbedingte Stillstandszeit oder Waschhäufigkeit verändert?
Ein Versuch, der den Weißegrad verbessert, aber den Faserverlust erhöht, ist möglicherweise nicht attraktiv. Ein Versuch, der den Weißegrad hält und gleichzeitig den Chemikaliendruck reduziert sowie das Laufverhalten verbessert, kann wertvoller sein.
Dokumentieren Sie sowohl die Stoffqualität als auch die Richtung der Betriebskosten.
Stickies- und Ablagerungsverhalten einbeziehen
Stickies-Kontrolle lässt sich nur schwer in einer einzigen Zahl zusammenfassen, sollte aber nicht ausgelassen werden.
Verfolgen Sie praxisnahe Werksindikatoren:
- Verschmutzung von Siebkörben
- Cleaner-Verstopfung
- Ablagerungen auf Filzen, Sieben oder Walzen
- Blattfehler im Zusammenhang mit klebrigen Verunreinigungen
- Trend der Siebwasserverunreinigung
- Reinigungsfrequenz
- Ungeplante Stillstände durch Ablagerungen
- Bedienerbeobachtungen an bekannten Problemstellen
Wenn das Werk über eine interne Standardmethode für Stickies oder Ablagerungsneigung verfügt, verwenden Sie diese konsequent für Ausgangsbasis und Versuch. Entscheidend ist nicht der Name der Methode. Entscheidend ist die Wiederholbarkeit unter vergleichbaren Prozessbedingungen.
Chemikalienreduzierung als zweiten Schritt dokumentieren
Viele Werke bewerten Enzyme, um die Chemikalienbelastung zu reduzieren. Das ist sinnvoll, aber die Reduzierung sollte stufenweise erfolgen.
Ein praxisgerechtes Vorgehen:
- Enzymreaktion bei unveränderter bestehender Chemie bestätigen.
- Festlegen, welcher Chemiehebel reduziert werden soll.
- Jeweils nur einen Hebel reduzieren.
- Die neue Einstellung lange genug halten, damit behandelter Stoff das System durchläuft.
- Weißegrad, Schmutzpunkte, Stickies, Entwässerung, Ausbeute und Laufverhalten mit der Ausgangsbasis vergleichen.
Reduzieren Sie nicht mehrere Chemikalien gleichzeitig, es sei denn, das Versuchsziel ist eine umfassende Systemneuformulierung und das Werk akzeptiert eine weniger genaue Zuordnung.
Für die Bewertung durch Einkauf und Management ist der glaubwürdigste Fall eine kontrollierte Abfolge, die zeigt, dass Qualität gehalten oder verbessert wird, während der Chemikalienbedarf sinkt.
Probenahme mit der Prozessverweilzeit abstimmen
Altpapiersysteme haben Verzögerungen. Änderungen im Pulper erscheinen nicht sofort an Flotationsakzepten, Wäschern, Vorratsbütten oder der Papiermaschine.
Schätzen Sie vor dem Versuch die Verweilzeit vom Enzymzugabepunkt bis zu jedem Probenahmepunkt.
Markieren Sie:
- Startzeit des Enzyms
- Erwartete Ankunft am primären Probenahmepunkt
- Erwartete Ankunft an sekundären Probenahmepunkten
- Schwankungen der Büttenstände, die die Reaktion verdünnen oder verzögern können
- Bypässe, Umlaufschleifen oder Ausschusszugaben
Dies verhindert, dass das Team den falschen Stoff beprobt und ihn als Enzymleistung bewertet.
Produktionsrauschen von echtem Gewinn trennen
Ein echter Gewinn weist in der Regel drei Merkmale auf:
-
Timing
Die Verbesserung tritt auf, nachdem der behandelte Stoff den Messpunkt erreicht hat.
-
Wiederholbarkeit
Die Verbesserung zeigt sich über mehr als eine vergleichbare Schicht oder ein vergleichbares Faserstofffenster hinweg.
-
Prozesslogik
Die Bewegungsrichtung ist betrieblich plausibel. Beispielsweise sollte eine bessere Tintenablösung mit verbesserter Flotationsreaktion, Schmutzpunktreduzierung oder Weißegradveränderung bei vergleichbarer Chemie einhergehen.
Ein fragwürdiger Gewinn weist häufig eines dieser Merkmale auf:
- Er tritt auf, bevor behandelter Stoff den Probenahmepunkt erreichen konnte.
- Er fällt mit einer deutlichen Verbesserung des Faserstoffs zusammen.
- Er verschwindet, wenn der Faserstoff zum Normalzustand zurückkehrt.
- Er hängt von mehreren gleichzeitigen Chemieänderungen ab.
- Er ist in einem Laborergebnis sichtbar, aber nicht im Prozesstrend.
Es geht nicht darum, gute Nachrichten zurückzuweisen. Es geht darum, sicherzustellen, dass das Werk ihnen vertrauen kann.
Was eine saubere Versuchszusammenfassung enthalten sollte
Am Ende des Versuchs sollte die Zusammenfassung kurz genug für das Management und detailliert genug für die technische Bewertung sein.
Enthalten sein sollten:
- Versuchsziel
- Ausgangszeitraum und Bedingungen
- Enzymzugabepunkt und Betriebsfenster
- Versuchszeitraum und vergleichbare Bedingungen
- Ergebnis des primären KPI
- Beobachtungen zu sekundären KPIs
- Chemische Einstellungen vor und während des Versuchs
- Hinweise zum Faserstoff
- Ausgeschlossene oder markierte Störungen
- Bedienerbeobachtungen
- Produktionsauswirkungen
- Geschätzte wirtschaftliche Richtung
- Empfehlung für den nächsten Schritt
Die besten Zusammenfassungen übertreiben nicht. Sie zeigen, was sich bewegt hat, unter welchen Bedingungen, und was das Werk als Nächstes testen sollte.
Wann der Versuch verlängert werden sollte
Verlängern Sie den Versuch, wenn:
- Sich der Faserstoff zu stark verändert hat, um fair vergleichen zu können.
- Das Enzym nicht lange genug im richtigen Anwendungsfenster war.
- Ein Problem mit Pumpe, Zuleitung oder Verdünnung die Dosierung beeinflusst hat.
- Während des größten Teils des Versuchszeitraums eine größere Prozessstörung auftrat.
- Der KPI in die richtige Richtung lief, aber eine wiederholte Bestätigung benötigt.
- Eine Chemikalienreduzierung versucht wurde, bevor die Enzymreaktion nachgewiesen war.
Ein zu früher Abbruch kann ein nützliches Programm verwerfen. Ein zu langer Versuch ohne Disziplin kann einen Datenberg erzeugen, der die Frage dennoch nicht beantwortet.
Eine Versuchsverlängerung sollte einen konkreten Grund und einen konkreten Entscheidungspunkt haben.
Pulprifts Sicht auf Versuchsdisziplin
Pulprift unterstützt Papierrecyclingwerke mit Enzymprogrammen, die für Deinking, Faserrückgewinnung, Entwässerungsverbesserung und Verringerung von Ablagerungsdruck entwickelt wurden. Doch die Produkteignung ist nur ein Teil eines erfolgreichen Versuchs.
Ein gut dokumentierter Produktionsversuch schützt das Werk vor falsch positiven und falsch negativen Ergebnissen. Er hilft Stoffaufbereitungsleitern, Ergebnisse gegenüber Qualität, Betrieb, Instandhaltung, Einkauf und Werksleitung zu erklären, ohne sich auf selektive Einzelbeispiele zu stützen.
Für Werke, die Enzymoptionen vergleichen, ist der stärkere Lieferant nicht nur derjenige mit einer vielversprechenden Formulierung. Es ist derjenige, der dem Werk hilft, das Betriebsfenster zu definieren, die Ausgangsbasis zu schützen, die Prozessverzögerung zu verstehen und das Ergebnis so zu dokumentieren, dass der Standort darauf reagieren kann.
Angebot für einen dokumentierten Werksversuch anfordern
Wenn Ihr Werk einen Versuch zu Deinking, Stickies-Kontrolle, Entwässerung oder Chemikalienreduzierung plant, kann Pulprift dabei helfen, das Anwendungsfenster zu definieren und ein Enzymprogramm bereitzustellen, das auf Ihr Altpapiersystem abgestimmt ist.
Fordern Sie ein Angebot über das Kontaktformular auf der Website an und geben Sie Faserstoffart, Deinking-Aufbau, Ziel-KPI und bevorzugtes Versuchsfenster an. Wir antworten mit einer praxisnahen Versorgungsempfehlung und den Prozessdetails, die für eine saubere Bewertung erforderlich sind.