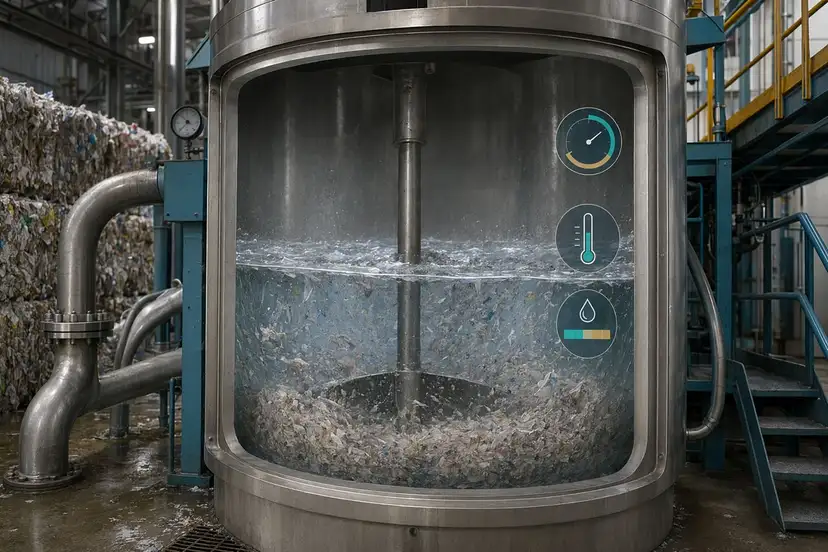
Pulperbedingungen für Deinking-Anlagen | Pulprift
Praxisnahe Hinweise zu Pulper-Verweilzeit, Temperaturfenstern und pH-Drift für Papier-Recyclingwerke mit enzymunterstütztem Deinking.
Request pricing Praxisnahe Hinweise zu Pulper-Verweilzeit, Temperaturfenstern und pH-Drift für Papier-Recyclingwerke mit enzymunterstütztem Deinking.
Request pricingAltpapierfasern gelangen nicht als sauber definierter Laborfaserstoff in den Pulper. Sie kommen mit unterschiedlichem Druckfarbenalter, Beschichtungen, Klebstoffen, Feinstoffanteilen, Füllstoffverschleppung, Nassfestigkeitsanteilen und saisonal schwankender Feuchte an. Diese Variabilität zeigt sich schnell in der Deinking-Leistung.
Für Werke, die enzymunterstütztes Deinking bewerten, ist der Pulper häufig der erste Kontrollpunkt. Hier entscheidet sich, ob die Chemie ausreichend Kontaktzeit erhält, die Faseroberfläche richtig geöffnet wird und die nachgeschaltete Flotationszelle Druckfarbenpartikel in einer entfernbaren Form erhält.
Pulprift unterstützt Werke, die einen Enzymlieferanten für Papier-Deinking-Anlagen suchen, mit anwendungsbezogener Beratung, die sich an realen Pulper-Randbedingungen orientiert: Verweilzeit, Temperatur, pH-Bewegung, Faserstoffvariabilität, Entwässerungsziele, Helligkeitsgewinn, Stickies-Kontrolle und gesamter Chemikalienbedarf.
Der Pulper trennt nicht nur Altpapier in eine Fasersuspension auf. Er bestimmt den Oberflächenzustand der Fasern und beeinflusst, wie sich Druckfarben, Stickies, Beschichtungen und Feinstoffe über Sortierung, Reinigung, Flotation, Wäsche, Eindickung und Blattbildung auf der Papiermaschine verhalten.
Wenn Pulperbedingungen abdriften, können Werke Folgendes beobachten:
Enzymprogramme ersetzen keine Prozesskontrolle. Sie funktionieren am besten, wenn das Werk das Betriebsfenster versteht, in dem Faserstoff, Pulpermechanik, Temperatur, pH-Wert und Kontaktzeit zusammenpassen.
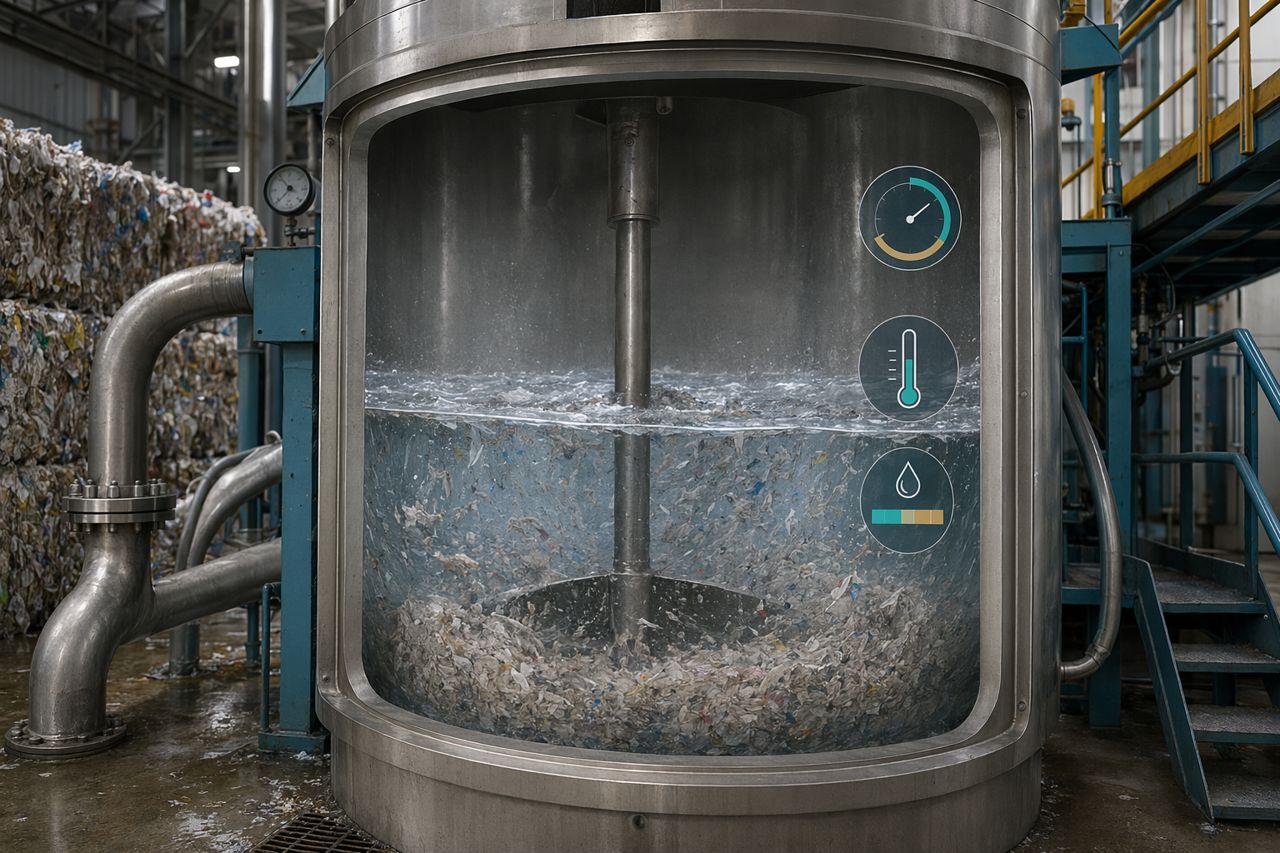
Die Pulper-Verweilzeit bestimmt, wie lange Altpapierfasern, Druckfarbenpartikel, Klebstofffragmente, Wasser, Chemie und mechanische Energie zusammenwirken, bevor der Stoff in die nachfolgenden Prozessstufen gelangt.
Eine zu kurze Verweilzeit kann dazu führen, dass bedruckte Fragmente unzureichend konditioniert bleiben. Druckfarbe kann an Faseroberflächen haften bleiben oder als größere Stippen vorliegen, die später schwerer zu entfernen sind. Das Ergebnis ist meist eine schwankende Flotationsreaktion und ein höherer Bedarf an chemischer Korrektur.
Auch eine zu lange Verweilzeit kann Probleme verursachen. Übermäßige mechanische Einwirkung kann Druckfarben und klebstoffhaltige Verunreinigungen in kleinere, stärker dispergierte Formen überführen. Das kann die optische Dispergierung im Pulper verbessern, erschwert aber die nachgeschaltete Entfernung. Eine Überbeanspruchung des Faserstoffs kann außerdem den Feinstoffanteil erhöhen, die Entwässerung beeinträchtigen und den Anteil gelöster und kolloidaler Stoffe im Kreislauf steigern.
Beim enzymunterstützten Deinking ist das Ziel nicht maximale Pulperintensität. Das Ziel ist eine kontrollierte Oberflächenkonditionierung, damit Flotation und Wäsche Druckfarben und Verunreinigungen effizient entfernen können.
Die Temperatur beeinflusst Faserquellung, Druckfarbenablösung, Klebstoffverhalten, Schaumstabilität und chemische Reaktion. Sie beeinflusst auch, wie Enzyme mit dem Faserstoff interagieren.
Ein stabiles Temperaturfenster ist in der Regel wertvoller als ein möglichst heißer Pulperbetrieb. Übermäßige Wärme kann druckempfindliche Klebstoffe erweichen und die Mobilität von Stickies erhöhen. Sie kann auch das Schaumverhalten verschieben und die nachgeschaltete Flotation weniger berechenbar machen. Eine zu niedrige Temperatur kann die Faserkonditionierung verlangsamen und die Gleichmäßigkeit der Druckfarbenablösung verringern.
Pulprift unterstützt Werke typischerweise dabei, ein praxisgerechtes Temperaturband auf Basis von Rohstoffmix, Pulpertyp, Kontaktzeit, Chemikalienpaket und nachgeschaltetem Entfernungssystem festzulegen. Der richtige Zielbereich hängt davon ab, ob die Linie Büropapiere, sortierte grafische Papiere, gemischtes Altpapier, gestrichene Qualitäten, zeitschriftenreiche Rohstoffe oder durch Verpackungen belastete Ströme verarbeitet.
Temperaturregelung sollte als Leistungshebel betrachtet werden, nicht nur als Versorgungseinstellung.
Der pH-Wert ist eine der häufigsten Ursachen für instabile Deinking-Ergebnisse. Altpapier bringt alkalische Füllstoffe, saure Beschichtungen, Reststoffe aus Druckchemie, Nassfestmittel, Klebstoffe und unbekannte Verschleppungen aus früherer Nutzung mit. Das Werk ergänzt Wasser, Natronlauge, Peroxid, Silikat, Tenside, Sammler, Dispergiermittel und Retentionschemie. Der Pulper wird zu einem dynamischen chemischen System.
Enzymprogramme benötigen einen pH-Bereich, der eine nützliche Modifikation von Faser- und Druckfarbenoberflächen unterstützt, ohne Verunreinigungen in einen schwerer entfernbaren Zustand zu überführen. Wenn der pH-Wert während des Pulperzyklus oder zwischen Pulper und Flotationszulauf driftet, kann sich die Leistung verändern, selbst wenn Dosierung und Rohstoff scheinbar konstant bleiben.
Eine einzelne pH-Messung am Pulperauslauf erzählt oft nicht die ganze Geschichte. Werke erreichen häufig eine bessere Kontrolle, wenn sie den pH-Wert an mehreren Punkten prüfen:
Entscheidend ist nicht, für die Berichterstattung mehr Zahlen zu sammeln. Entscheidend ist, zu erkennen, ob pH-Bewegungen Helligkeitsschwankungen, Schauminstabilität, Stickies-Dispergierung oder Entwässerungsverluste verursachen.
Pulprift-Enzymlösungen werden eingesetzt, um Deinking-Ziele in Altpapierwerken zu unterstützen, wenn sauberere Druckfarbenablösung, besseres Verunreinigungsmanagement, verbesserte Entwässerung und stabilerer nachgeschalteter Betrieb erforderlich sind.
In der Praxis sollte enzymunterstütztes Deinking an Werksergebnissen bewertet werden, nicht an isolierten Laborangaben:
Ein belastbares Anwendungsfenster umfasst in der Regel fünf klar definierte Kontrollen.
Versuche nach Altpapiermix trennen. Büropapiere, sortierte grafische Papiere, gestrichene Qualitäten, zeitschriftenreiche Ströme und gemischtes Papier reagieren nicht gleich. Wenn sich die Rohstoffqualität während eines Versuchs ändert, sollte dies eindeutig dokumentiert werden.
Die Enzymzugabe sollte dort erfolgen, wo Durchmischung, Kontaktzeit und Temperatur kontrolliert sind. Eine ungeeignete Wahl des Zugabepunkts kann eine gute Chemie uneinheitlich erscheinen lassen.
Verlassen Sie sich nicht nur auf die nominelle Pulperzykluszeit. Bestätigen Sie die tatsächliche Kontaktzeit und identifizieren Sie Kurzschlussströmungen, Entleerungsverzögerungen oder Mischeffekte in Bütten.
Verfolgen Sie das tatsächliche Profil, nicht nur den Zielwert. Die Deinking-Leistung folgt häufig dem Prozessprofil stärker als dem Rezeptblatt.
Verknüpfen Sie das Programm mit den Ergebnissen, die zählen: Helligkeit, Stippenreduzierung, Qualität der Flotationsrejekte, Aschebewegung, Entwässerung, Stickies, Ablagerungshäufigkeit, Chemikalienbedarf und Produktionsstabilität.
Prüfen Sie pH-Drift, Schwankungen im Aschegehalt des Rohstoffs, Druckfarbenalter, Pulpertemperatur, Peroxidzugabezeitpunkt, Flotationsluftmenge und Tensidbalance. Wenn die Enzymzugabe vorgelagert erfolgt, bestätigen Sie Kontaktzeit und Durchmischung.
Betrachten Sie Pulpertemperatur, mechanische Intensität, klebstoffreiche Rohstoffe, Dispergiermitteleinsatz, Sortiereffizienz und die Frage, ob Verunreinigungen eher fragmentiert als entfernt werden.
Überprüfen Sie Feinstoffbildung, Aufbau gelöster Feststoffe, Weißwasserkreislaufschließung, Verweilzeit in Bütten und ob die nachgeschaltete Chemie an den neuen Faserzustand angepasst wird.
Prüfen Sie Temperatur, pH-Wert, Tensidverschleppung, Druckfarbenpartikelgröße, Calciumhärte, gelöste Feststoffe und den Zeitpunkt der Chemikalienzugaben.
Pulprift arbeitet mit Papier-Recyclingwerken an der kontrollierten Bewertung von Enzymprogrammen. Der Fokus liegt nicht auf einer allgemeinen Empfehlung. Entscheidend ist eine prozessspezifische Passung auf Basis von Rohstoff, Pulperdesign, Wasserkreislauf, Flotationsaufbau, Waschkapazität, Chemikalienpaket und Produktionszielen.
Ein typisches Supportgespräch behandelt:
Pulper-Verweilzeit, Temperatur und pH-Wert sind keine Hintergrundbedingungen. Sie sind aktive Stellhebel im enzymunterstützten Deinking. Wenn sie stabil sind und korrekt auf den Rohstoff abgestimmt werden, können Werke der nachgeschalteten Flotation und Wäsche einen besseren Zulauf bereitstellen: Druckfarbe in entfernbarer Form, Fasern geschützt vor Überbehandlung und Verunreinigungen unter Kontrolle, bevor sie Stillstandszeiten verursachen.
Wenn Ihre Deinking-Anlage mit instabiler Helligkeit, Stickies-Bewegung, Entwässerungsverlusten oder steigendem Chemikalienbedarf kämpft, kann Pulprift dabei helfen, ein praktisches Enzym-Anwendungsfenster für Ihr Werk zu definieren.
Teilen Sie Ihren Rohstofftyp, Ihre Pulperbedingungen, aktuellen Deinking-Herausforderungen und Produktionsziele über das Anfrageformular auf der Website mit. Pulprift prüft die prozessuale Passung und meldet sich mit einem Angebotsweg für Ihr Werk.
Tell us your application and volume — we reply with pricing and lead time.