Qualitätstrends bei Altpapier: Worauf Stoffaufbereitungsleiter vor dem Versuch achten sollten
Recyclingfasern verändern sich schneller, als viele Deinking-Systeme ursprünglich ausgelegt wurden. Die Rohstoffmischungen werden heterogener, die Druckchemie ist weniger berechenbar, Verpackungsfasern gelangen in grafische Altpapierströme, und Wasserkreisläufe werden enger gefahren. Das Ergebnis ist in der Produktion gut bekannt: schwankende Weißgradreaktion, mehr Stickies-Ereignisse, langsamere Entwässerung, höhere Rejektbelastung und chemische Programme, die häufig nachgeregelt werden müssen.
Für eine Papierrecyclinganlage sollte ein Enzymversuch nicht mit dem Enzym beginnen. Er sollte mit der Trendlinie der Altpapierqualität beginnen. Je klarer eine Anlage definiert, was sich im Faserstoff verändert hat, desto einfacher wird es, das richtige enzymatische Behandlungsfenster auszuwählen, die Ausbeute zu schützen und den Versuch anhand aussagekräftiger Betriebsdaten zu bewerten.
Pulprift arbeitet als Enzymlieferant für Papier-Deinking-Anlagen, die praxisnahe, prozessorientierte Unterstützung beim Umgang mit Altpapierschwankungen benötigen. Nachfolgend finden Sie die Qualitätstrends, die vor der finalen Versuchsplanung geprüft werden sollten.
1. Mischrohstoff wird zum Normalfall
Viele Anlagen sehen weniger sauberes, gleichbleibendes Altpapier und mehr gemischte Stoffströme. Büroaltpapier, sortierte grafische Papiere, gestrichene Papiere, Kartonagen, Etiketten und Verpackungsfasern können in derselben Betriebswoche eintreffen. Selbst wenn die Ballenkennzeichnung vertraut wirkt, kann sich das Faserverhalten deutlich unterscheiden.
Was sich im Pulper verändert
- Die Ablösung der Druckfarbe kann von Charge zu Charge schwanken.
- Fein- und Füllstoffbelastung können ohne Vorwarnung steigen.
- Faserquellung und Hydratation können weniger vorhersehbar werden.
- Nassfeste Fragmente und Strichreste können länger im System verbleiben.
- Stickies können in kleinere, schwerer entfernbare Partikel dispergieren.
Warum das für die Enzymauswahl wichtig ist
Ein Enzymprogramm für Deinking sollte auf das Faser- und Verunreinigungsprofil abgestimmt werden, statt als generischer Zusatzstoff behandelt zu werden. Pulprift prüft typischerweise, ob die Anlage eine stärkere Unterstützung bei der Farbablösung, eine bessere Entwässerung, Stickies-Kontrolle oder einen ausgewogenen Ansatz benötigt, der die Ausbeute schützt und gleichzeitig die Flotationsreaktion verbessert.
2. Druck- und Strichchemie lässt sich am Ballen schwerer erkennen
Altpapier liefert heute keine einfache Aussage mehr zur Druckfarbe. Toner, UV-härtende Farben, Flexodruckrückstände, mineralische Striche, Bindemittel, Klebstoffe und Barrierematerialien können die Deinking-Leistung beeinflussen. Einige Verunreinigungen lösen sich sauber ab. Andere fragmentieren, verschmieren oder werden mit den Feinanteilen durch das System getragen.
Auf diese Betriebssignale sollten Sie achten
- Der Weißgradgewinn stagniert, obwohl die Chemikaliendosierung erhöht wird.
- Der Flotationsschaum trägt weniger sichtbare Druckfarbe als erwartet.
- Die Schmutzpunktzahl verbessert sich in einem Lauf und verschlechtert sich im nächsten wieder.
- Rejekte steigen an, ohne dass eine klare Änderung der Rohstoffkennzeichnung erkennbar ist.
- Stippen treten erst nach Eindickung oder Dispergierung auf, nicht unmittelbar nach dem Pulpen.
Bedeutung für den Enzymversuch
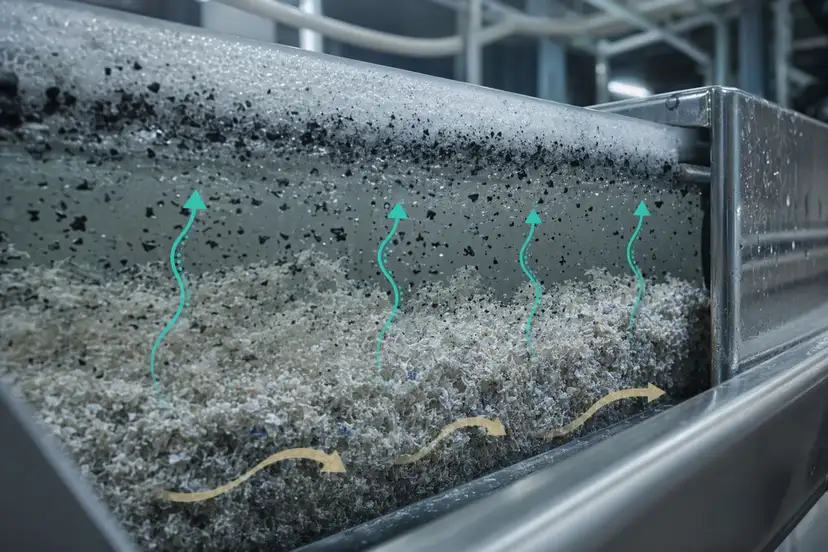
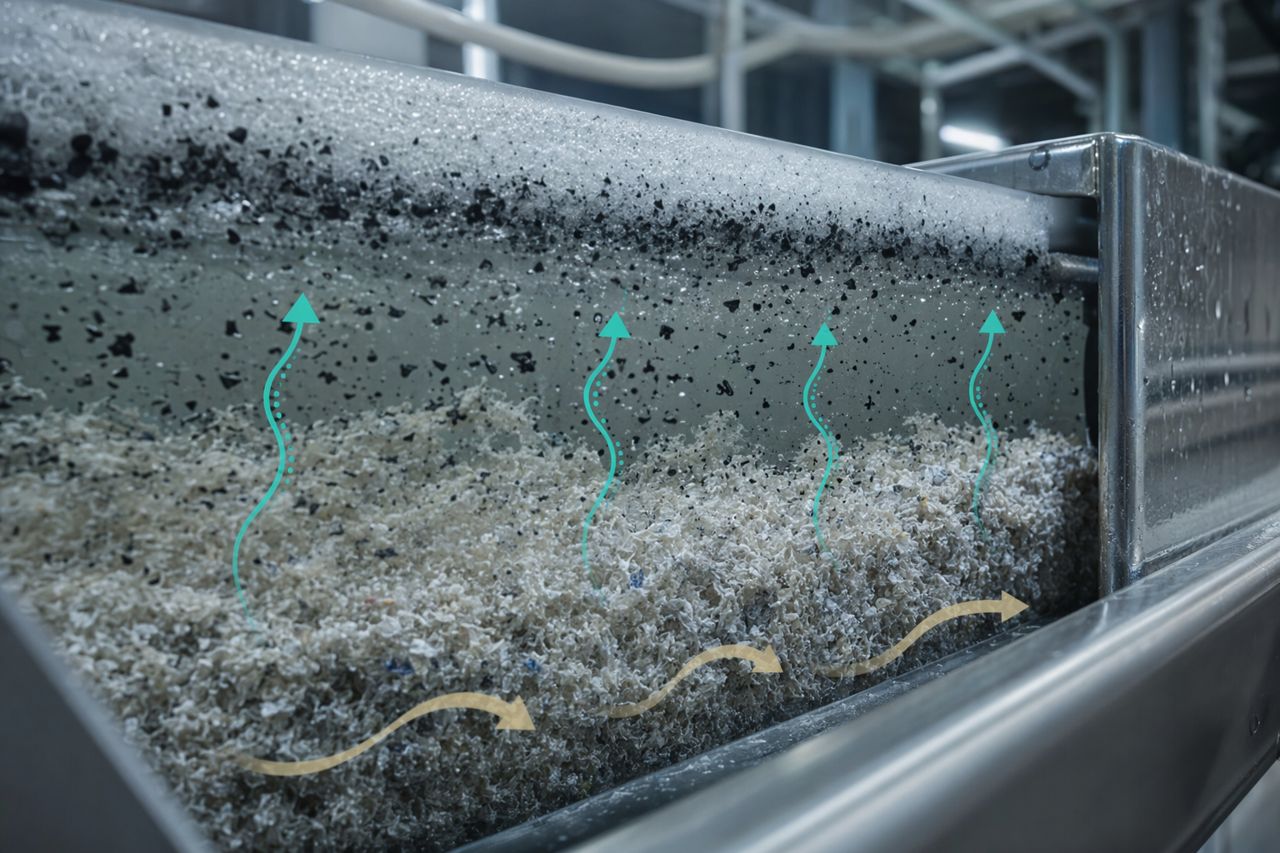
Der Versuch sollte zwischen Grenzen der Farbablösung und Grenzen der Entfernung unterscheiden. Wenn sich die Farbe nicht ablöst, muss der Anwendungspunkt möglicherweise früher im Prozess liegen. Wenn sich die Farbe ablöst, aber nicht entfernt wird, müssen Flotationschemie, Luft, Schaumstabilität und Partikelgröße der Verunreinigungen betrachtet werden, bevor das Enzym verantwortlich gemacht wird.
3. Stickies werden kleiner, mobiler und störender
Klebstoffe aus Etiketten, Klebebändern, Verpackungsverschlüssen, haftklebenden Materialien und Bestandteilen gestrichener Papiere sind ein dauerhaftes Problem in Recyclinganlagen. Der Trend geht nicht nur zu mehr Stickies. Entscheidend ist auch ein stärker schwankendes Stickies-Verhalten.
Große Verunreinigungen lassen sich häufig aussortieren. Kleinere klebrige Partikel wandern tiefer in das System, lagern sich auf Sieben und Filzen ab, stören die Entwässerung und verursachen Abrisse oder Blattfehler. Enzymprogramme können die Stickies-Kontrolle unterstützen, indem sie Faser-Verunreinigungs-Wechselwirkungen beeinflussen und Bedingungen reduzieren, die Ablagerungsaufbau begünstigen.
Ausgangsbasis vor dem Versuch
Dokumentieren Sie vor Einführung einer Behandlung:
- Trend von Makro-Stickies und Mikro-Stickies nach Rohstoffquelle.
- Belastungsverhalten von Sortierkörben und Cleanern.
- Ablagerungsorte und Reinigungsfrequenz.
- Beobachtungen zu Filz-, Sieb- und Walzenreinigung.
- Abrissprotokolle im Zusammenhang mit klebrigen Ablagerungen oder Löchern.
Ein guter Enzymversuch stützt sich nicht auf einen einzelnen Laborwert. Er bewertet, ob die Maschine sauberer läuft und ob die Anlage weniger Zeit für die Bekämpfung von Ablagerungen aufwenden muss.
4. Feinanteile und Asche verändern die Entwässerungswirtschaftlichkeit
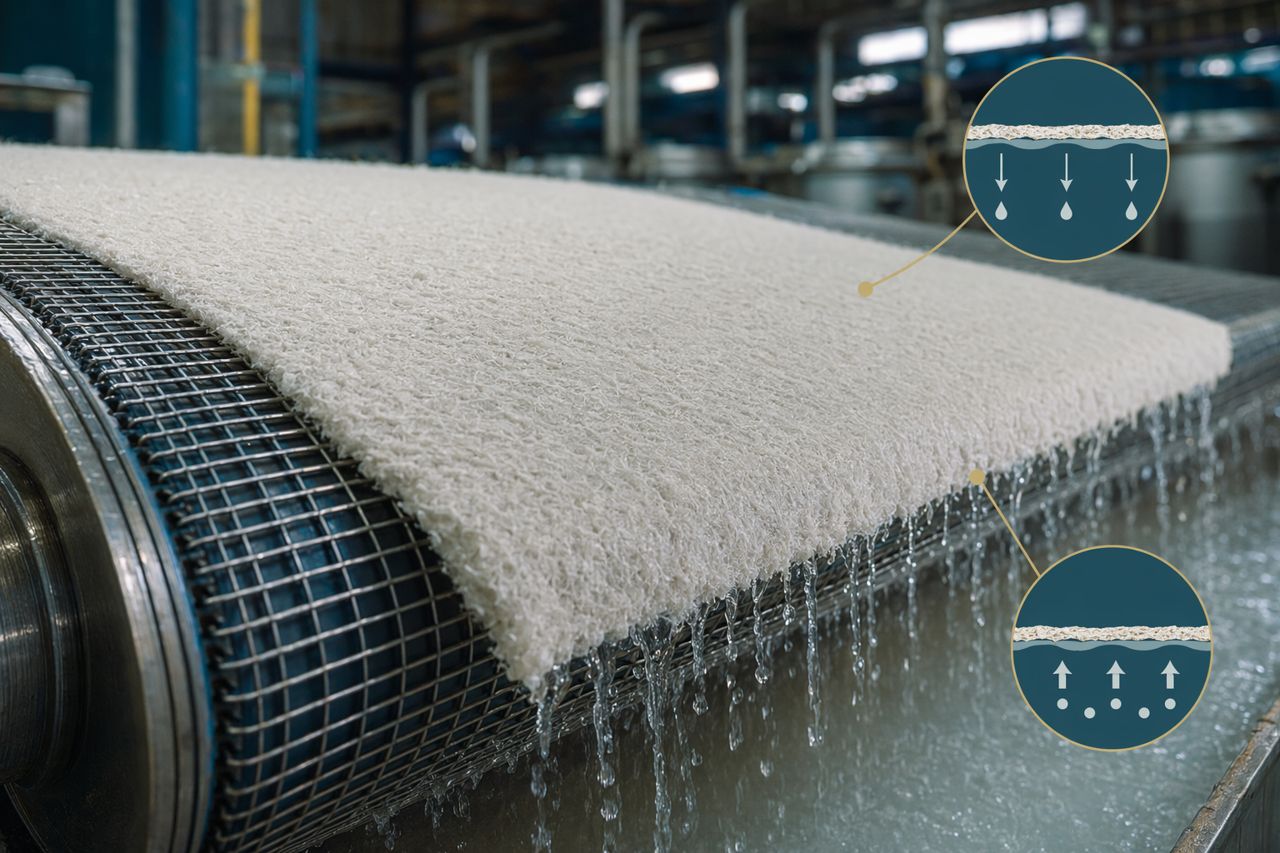
Höhere Fein- und Füllstoffgehalte können die Opazität unterstützen, beeinträchtigen jedoch Entwässerung, Eindickung und Wasserführung. In vielen Anlagen zeigt sich der Kostenfaktor durch langsamere Entwässerung, höheren Dampfbedarf, stärkere Abhängigkeit von Polymeren und begrenzte Flexibilität bei der Maschinengeschwindigkeit.
Eine enzymatische Behandlung kann eingesetzt werden, um das Oberflächenverhalten der Fasern und die Entwässerungsreaktion zu verbessern. Das Ziel sollte jedoch klar sein. Soll der Durchsatz erhöht, die Konsistenz stabilisiert, der Druck auf Retentionshilfsmittel reduziert oder die Blattbildung verbessert werden, ohne Ausbeute zu verlieren?
Nützliche Messgrößen im Versuch
Verfolgen Sie vor, während und nach dem Versuch dieselben Betriebspunkte:
- Stabilität der Stoffdichte am Pulperaustrag.
- Verhalten des Zulaufs zur Flotation.
- Eindickerbelastung und Filtratklarheit.
- Entwässerungs- und Mahlgradtrend.
- Feststoffmuster im Weißwasser.
- Blattbildung und Festigkeitsindikatoren im Fertigpapier.
Eine verbesserte Entwässerung ist nur dann wertvoll, wenn sie das Sortenziel unterstützt. Die Versuchsplanung von Pulprift betrachtet Ausbeute und Blattqualität gemeinsam mit der Wasserentfernung.
5. Engere Wasserkreisläufe verstärken kleine Probleme
Geschlossene Wasserkreisläufe reduzieren den Frischwasserverbrauch, konzentrieren jedoch auch gelöste und kolloidale Stoffe. Dadurch wird der Deinking-Prozess weniger fehlertolerant. Tenside, Dispergiermittel, Stärkereste, gelöste organische Stoffe, Feinanteile, Füllstoffe und klebrige Partikel können sich zu einer Hintergrundbelastung aufbauen, die täglich schwankt.
Anzeichen dafür, dass der Wasserkreislauf das Deinking beeinflusst
- Die Flotationsleistung verändert sich ohne klare Rohstoffänderung.
- Das Schaumverhalten wird instabil.
- Die Chemikaliendosierung steigt schleichend, um dasselbe Ergebnis zu halten.
- Ablagerungen nehmen nach langen Läufen zu.
- Die Filtratqualität verschlechtert sich nach Sortenwechseln.
Bedeutung für den Enzymversuch
Bewerten Sie das Enzym nicht nur am Pulper. Bewerten Sie den gesamten Kreislauf. Dieselbe Behandlung kann je nach Wasserchemie, Verschleppung und Einbringstelle unterschiedlich wirken. Pulprift prüft Anwendungspunkte wie Pulperzugabe, Behandlung in der Bütt, Kontakt vor der Flotation oder ein gezieltes Fenster in der Stoffaufbereitung auf Basis des Anlagenlayouts.
6. Weißgradanforderungen steigen, während die Rohstoffqualität sinkt
Stoffaufbereitungsleiter sollen Weißgrad und Sauberkeit halten, während die Altpapierqualität weniger vorhersehbar wird. Dieser Druck führt häufig zu mehr Natronlauge, Peroxid, Silikat, Tensid, Dispergiermittel oder reduktiver Chemie. Höhere Chemikaliendosierungen können eine Zeit lang funktionieren, erhöhen aber auch die Kosten, belasten den Wasserkreislauf und können nachgelagerte Nebenwirkungen verursachen.
Ein Enzymprogramm sollte danach bewertet werden, ob es eine Reduzierung der Chemie unterstützen kann, statt lediglich eine weitere Kostenposition hinzuzufügen. Die praktische Frage lautet: Kann die Anlage dasselbe oder ein besseres Deinking-Ergebnis mit einem stabileren und weniger aggressiven Chemieprofil erreichen?
Zu beobachtende Ergebnisse
- Weißgradgewinn nach Flotation und Wäsche.
- Trend bei Restdruckfarbe und sichtbaren Schmutzpunkten.
- Stabilität der Chemikaliendosierung.
- Faserverluste über Rejekte.
- Entwässerungs- und Eindickungsreaktion.
- Häufigkeit von Ablagerungen und reinigungsbedingte Stillstandszeiten.
7. Der Versuchserfolg hängt vom Anwendungsfenster ab
Das richtige Enzym kann im falschen Fenster unterperformen. Der Anwendungspunkt sollte nach Kontaktmöglichkeit, Stoffdichte, pH-Umgebung, Temperaturprofil, Durchmischung, Verweilzeit und Prozessziel ausgewählt werden.
Häufige Anwendungsfenster in Deinking-Anlagen
- Pulperzugabe: Sinnvoll, wenn frühzeitige Faserbenetzung und Unterstützung der Farbablösung erforderlich sind.
- Bütt oder Transferbütt: Sinnvoll, wenn die Anlage kontrollierten Kontakt nach dem Pulpen, aber vor den wichtigsten Trennstufen benötigt.
- Zulauf vor der Flotation: Sinnvoll, wenn Farbablösung und Verunreinigungsverhalten auf die Entfernung in der Flotation abgestimmt werden müssen.
- Stoffaufbereitungskreislauf: Sinnvoll, wenn Entwässerung, Stickies-Verhalten oder Maschinenreinheit das wichtigste Betriebsanliegen sind.
Der beste Ort ist derjenige, der die Enzymwirkung mit einem messbaren Prozessergebnis verbindet, ohne den Produktionsrhythmus zu stören.
8. Den Versuch auf Nachweise aus dem Anlagenbetrieb aufbauen
Ein sauberer Versuchsplan hält alle Beteiligten auf Linie: Produktion, Qualität, Wet-End-Chemie, Instandhaltung und Einkauf. Er verhindert außerdem einen häufigen Fehler: Das Enzym wird in einer unruhigen Woche ohne stabile Ausgangsbasis beurteilt.
Checkliste vor dem Versuch
Bestätigen Sie vor Versuchsbeginn:
- Rohstoffquellen und erwartete Änderungen der Mischung.
- Ausgangswerte für Weißgrad, Schmutzpunktzahl, Indikatoren zur Druckfarbenentfernung und Asche.
- Stickies-Trend und Ablagerungsorte.
- Entwässerung, Mahlgrad und Eindickerverhalten.
- Rejektrate und Beobachtungen zu Faserverlusten.
- Chemisches Programm und geplante Dosierbeschränkungen.
- Maschinenstillstände, Reinigungsereignisse und Abrisshistorie.
- Probenahmepunkte und Entscheidungskriterien.
Was Pulprift mit definiert
Pulprift unterstützt Anlagen bei Produktauswahl, Dosierstrategie, Prüfung des Anwendungspunkts, Versuchsaufbau und Leistungsinterpretation. Das Ziel ist kein Demonstrationsversuch. Das Ziel ist eine nutzbare Betriebsentscheidung: fortsetzen, anpassen, erweitern oder stoppen – auf Basis von Daten, denen die Anlage bereits vertraut.
Worauf Sie vor Ihrem nächsten Enzymversuch achten sollten
Die Qualität von Altpapier wird sich weiter verändern. Am besten reagieren die Anlagen, die die Rohstoffrealität mit Prozesskontrolle verbinden. Prüfen Sie vor dem nächsten Versuch diese fünf Fragen genau:
- Hat sich die Rohstoffmischung so verändert, dass die Pulperdaten dies nicht vollständig abbilden?
- Werden Weißgradgrenzen durch Farbablösung, Farbentfernung oder nachgelagerte Wiederablagerung verursacht?
- Werden Stickies aussortiert, kleiner dispergiert oder bis zur Maschine mitgetragen?
- Begrenzt die Entwässerung Durchsatz, Energieeffizienz oder Blattqualität?
- Kompensiert das Chemieprogramm Schwankungen, statt sie zu kontrollieren?
Wenn diese Antworten klar sind, kann das Enzymprogramm mit einem deutlich schärferen Ziel ausgelegt werden.
Angebot für einen anlagenspezifischen Deinking-Enzymplan anfordern
Pulprift liefert Enzymlösungen für Altpapier- und Deinking-Prozesse, mit Versuchsplanung auf Basis realer Prozessbedingungen: Rohstoffschwankungen, Anwendungsfenster, Chemieprofil, Entwässerungsgrenzen, Stickies-Druck und Qualitätsziele.
Angebot anfordern, um Ihre Anlagenbedingungen zu teilen und eine praxisnahe Empfehlung für Ihre Deinking-Linie zu erhalten.