Stickies, Hotmelt-Klebstoffe, Etiketten und Klebeband: Ein Leitfaden für Betriebsleiter zu Verunreinigungen in Recyclingpapier
Altpapierfasern geben einer Papierrecyclinganlage wirtschaftliche Flexibilität, bringen aber zugleich ein ständig wechselndes Spektrum an Klebstoffen, Beschichtungen, Druckfarben, Bindemitteln, Etiketten, Laminaten und Verpackungsrückständen mit sich. Werden diese Verunreinigungen nicht frühzeitig kontrolliert, bleiben sie nicht an einer Stelle. Sie wandern durch Stoffauflösung, Sortierung, Reinigung, Flotation, Eindickung, Lagerung, Konstantteil und Papiermaschine.
Für einen Stoffaufbereitungsleiter ist das kein theoretisches Problem. Stickies zeigen sich als Ablagerungen, Blattfehler, zugesetzte Siebkörbe, instabile Entwässerung, höherer Chemikalienbedarf, Faserverluste, Wasch- und Reinigungsstillstände sowie ungeplante Ausfallzeiten.
Pulprift arbeitet mit Werken zusammen, die sauberere Altpapierfaser-Systeme benötigen, ohne die chemische Belastung unnötig zu erhöhen. Als Enzymlieferant für Papier-Deinking-Anlagen konzentriert sich Pulprift auf praxistaugliche Einsatzfenster, das Verhalten von Verunreinigungen und messbare Prozessergebnisse: Unterstützung des Weißgrads, Reduzierung von Stickies, Verbesserung der Entwässerung und höhere Betriebsstabilität.
Warum Stickies schwieriger zu beherrschen sind als gewöhnlicher Schmutz
Sand, Splitt, Glas und Metall verhalten sich wie Verunreinigungen mit hoher Dichte. Sie können häufig durch Reinigungssysteme entfernt werden, weil ihr physikalisches Verhalten gut vorhersehbar ist.
Stickies sind anders.
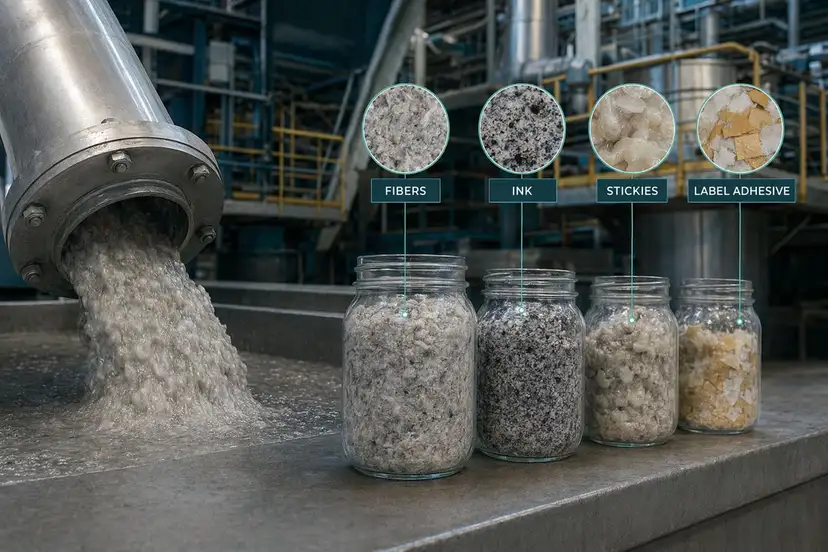
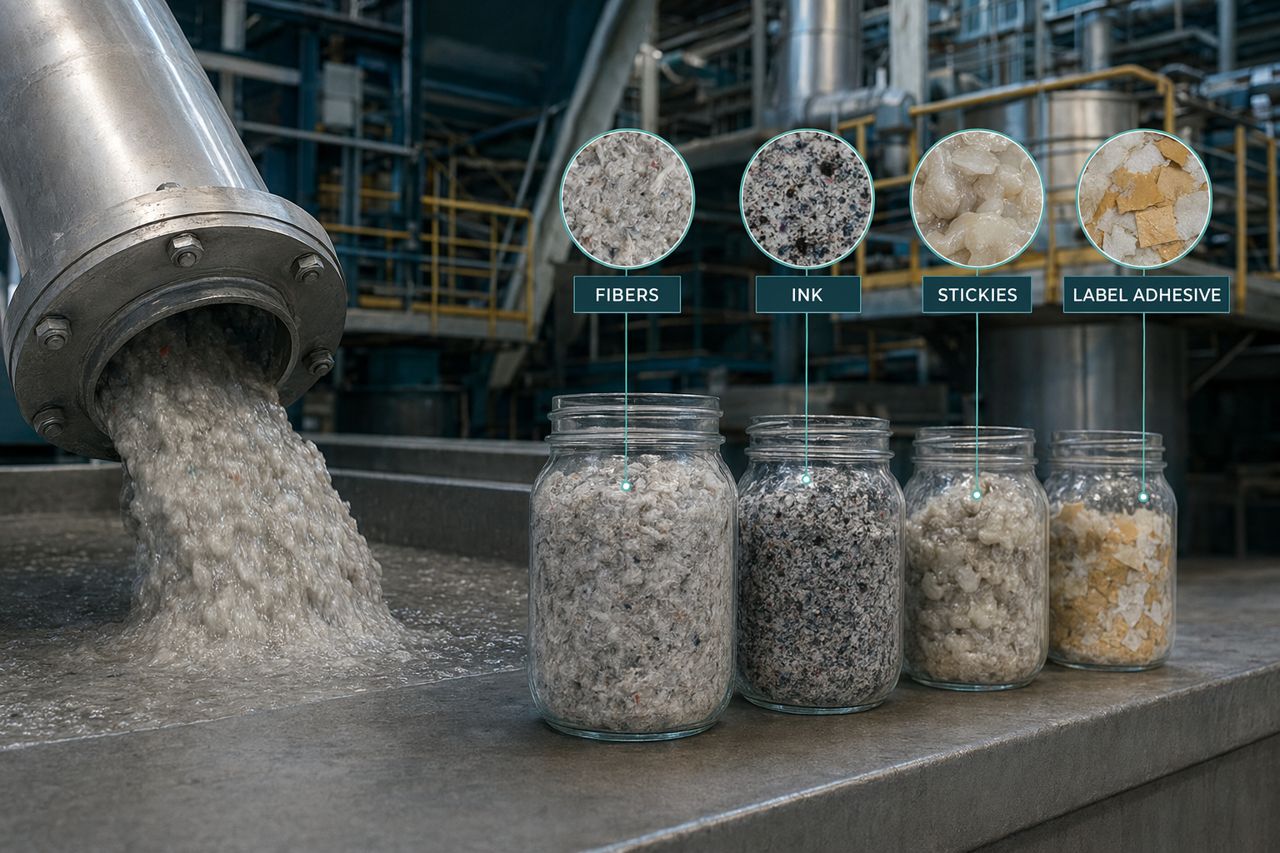
Sie erweichen, verschmieren, verformen sich, fragmentieren, agglomerieren und lagern sich erneut ab – abhängig von Temperatur, Scherung, pH-Wert, Stoffzusammensetzung, Wasserchemie und Verweilzeit. Eine Verunreinigung, die als Etikettenklebstoff in den Prozess gelangt, kann nach der Stoffauflösung zu einem dispergierten klebrigen Partikel werden, als Ablagerung auf einem Siebkorb auftreten, als Schmutzpunkt im Flotationsreject erscheinen oder einen Blattfehler auf der Maschine verursachen.
Primäre Stickies gegenüber sekundären Stickies
Primäre Stickies gelangen als sichtbare klebstoffhaltige oder polymere Partikel in die Anlage. Sie können stammen aus:
- Selbstklebeetiketten
- Hotmelt-Klebstoffen aus Kartonagen und Verpackungen
- Klebebandklebstoffen
- Buchbindeklebstoffen
- Umschlagklebstoffen
- Rückständen laminierter Verpackungen
- Gewachsten oder beschichteten Papiersorten
- Synthetischen Bindemitteln in beschichtetem Altpapier
Sekundäre Stickies entstehen im System, wenn gelöste und kolloidale Stoffe destabilisiert werden. Auslöser können sein:
- Änderungen von pH-Wert oder Leitfähigkeit
- Calciumhärte
- Überdosierung kationischer Chemikalien
- Temperaturschwankungen
- Hoher Kreislaufschluss der Siebwasserströme
- Mechanische Scherung bei Stoffauflösung, Pumpen oder Sortierung
Ein Werk kann sichtbare Verunreinigungen gut entfernen und dennoch später im Prozess unter sekundären Stickies leiden.
Die Kosten von Klebstoffverunreinigungen im Anlagenbetrieb
Stickies sind nicht nur ein Qualitätsproblem. Sie beeinflussen die Wirtschaftlichkeit der gesamten Recyclingfaserlinie.
1. Die Sortierbelastung steigt
Klebstoffe können Grob- und Feinsortierer belegen oder verstopfen. Wenn Schlitzöffnungen durch klebriges Material belastet werden, steigt der Differenzdruck und die Durchsatzstabilität sinkt. Bediener reagieren häufig mit höherer Verdünnung, häufigerer Reinigung oder reduzierter Beschickung.
Das Ergebnis ist vorhersehbar: mehr Energie, mehr Reject-Handling und weniger konstante Bedingungen vom Pulper bis zur Maschine.
2. Die Deinking-Leistung wird weniger stabil
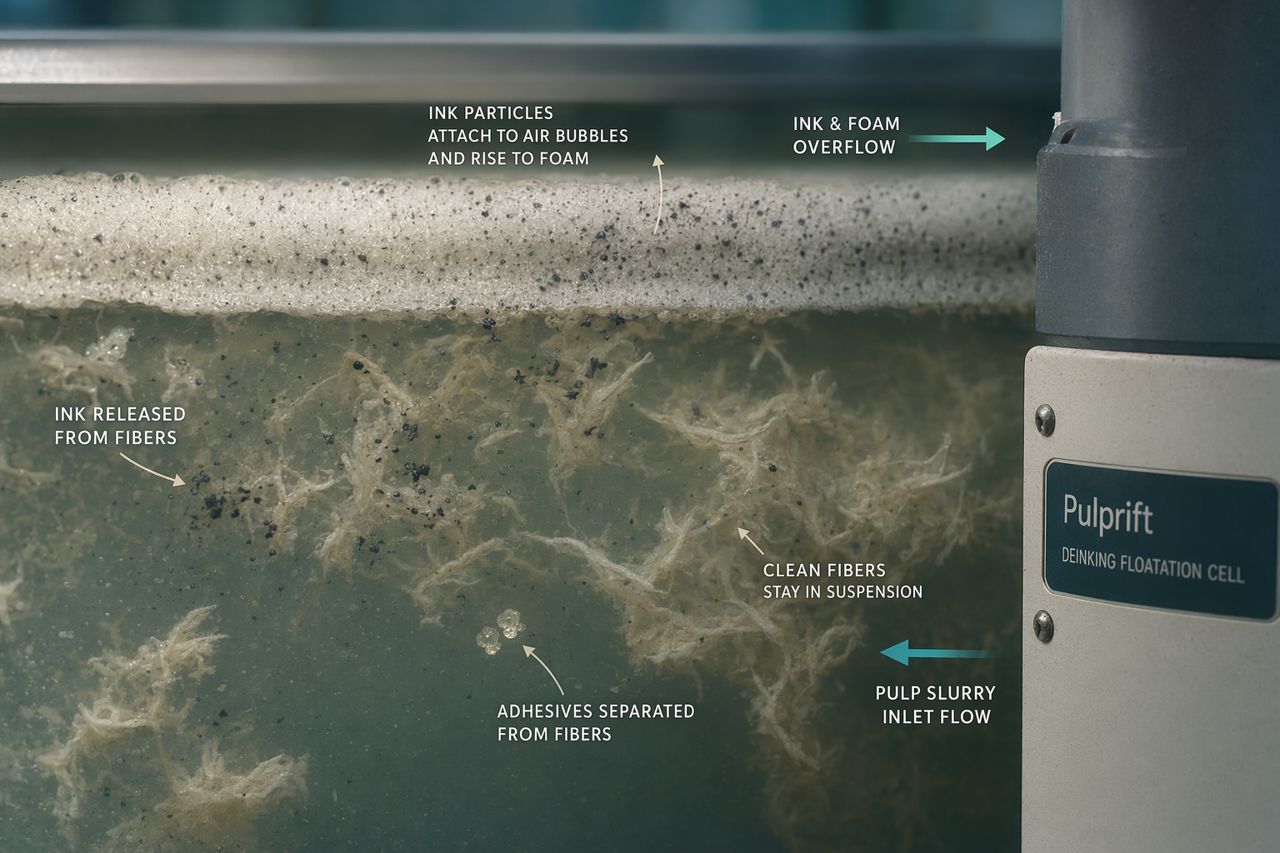
In Deinking-Systemen stören Stickies die Ablösung von Druckfarbe und die Selektivität der Flotation. Klebstoffpartikel können Druckfarbenspecks mitführen, Feinstoffe binden oder unerwünschtes Schaumverhalten stabilisieren. Wenn Verunreinigungen nicht richtig konditioniert werden, erhöht das Werk möglicherweise den Einsatz von Tensiden, Dispergiermitteln, Natronlauge, Peroxid oder anderen Prozesshilfsmitteln.
Das erhöht oft die Kosten, ohne die Ursache der Ablagerungen zu beseitigen.
3. Der Weißgradgewinn ist schwerer zu halten
Weißgrad hängt nicht nur von der Druckfarbenentfernung ab. Klebstoffe, Beschichtungen, Bindemittel und eine feinstoffreiche kolloidale Belastung können die optische Sauberkeit verringern und die Schmutzpunktzahl erhöhen. Ein Stoffeintrag mit instabilen Stickies kann mehr Bleichchemie erfordern, um dasselbe Ziel zu erreichen.
Eine bessere Verunreinigungskontrolle im vorgelagerten Prozess kann Weißgradziele mit geringerem chemischem Druck unterstützen.
4. Entwässerung und Retention werden weniger vorhersehbar
Gelöste und kolloidale Stoffe können Entwässerungshilfsmittel, Retentionsprogramme und das Ladungsgleichgewicht im Nassende stören. Wenn klebrige Materialien durch das System zirkulieren, kann die Maschine langsamere Entwässerung, höhere Feststoffgehalte im Siebwasser, schwankende Formation und eine erhöhte Empfindlichkeit gegenüber Sortenwechseln zeigen.
5. Das Stillstandsrisiko steigt
Stickies lagern sich auf Sieben, Filzen, Drähten, Walzen, Leisten, Trockenzylindern und Rakeln ab. Sobald sich Ablagerungen aufbauen, gehen die Kosten über Chemikalien und Rejectmengen hinaus. Dann entstehen Stillstandszeiten, Reinigungsaufwand, Ausschuss, Rollen außerhalb der Spezifikation und verlorene Produktionsfenster.
Wo Etiketten, Klebeband und Hotmelt-Klebstoffe in den Recyclingstoff gelangen
Das Verunreinigungsprofil hängt stark von der Altpapiersorte und dem lokalen Sammelstrom ab.
Büropapier und gemischtes Papier
Typische Klebstoffquellen sind Umschläge, Etiketten, Binder, selbstklebende Notizzettel, Klebeband und beschichtete Druckerzeugnisse. Diese Ströme können kleinere Klebstoffpartikel enthalten, die sich während der Stoffauflösung dispergieren und später schwerer abzuscheiden sind.
Altkartonagen und Wellpappe
OCC-Ströme enthalten häufig Kartonkleber, Hotmelt-Verpackungsklebstoffe, Etiketten, Klebeband sowie Wachs- oder Beschichtungsrückstände. Klebstoffe können groß genug für eine frühe Entfernung sein, können aber unter aggressiven Pulperbedingungen fragmentieren.
Bedruckte Verpackungen und Verarbeitungsabfälle
Dieses Material kann Druckfarben, Bindemittel, Beschichtungen, Laminate, Nassfestmittel, Klebstoffe und spezielle Oberflächenbehandlungen enthalten. Es kann einen guten Faserwert liefern, aber zugleich komplexe Chemie in das System eintragen.
Etikettenreiches Altpapier
Etiketten bringen druckempfindliche Klebstoffsysteme ein, die darauf ausgelegt sind, klebrig und dauerhaft zu bleiben. Im Recyclingprozess wird genau diese Beständigkeit zu einem Kontrollproblem.
Was macht aus einem Klebstoff eine Ablagerung?
Eine Verunreinigung muss nicht groß sein, um ein Problem zu verursachen. Sie muss klebrig, verformbar und in der Lage sein, an einer Oberfläche zu haften.
Wichtige Betriebsfaktoren sind:
- Temperatur: Hotmelt- und druckempfindliche Klebstoffe erweichen bei erhöhten Temperaturen.
- Scherung: Hohe Scherung kann große Partikel in kleinere, mobilere Partikel zerlegen.
- pH-Wert: Änderungen der Alkalität können gelöste und kolloidale Stoffe destabilisieren.
- Wasserhärte: Calcium und andere Ionen können Agglomeration fördern.
- Chemische Ladung: Kationische Additive können unerwünschtes kolloidales Material fixieren, wenn das System nicht ausgewogen ist.
- Verweilzeit: Lange Kreisläufe ermöglichen es Verunreinigungen, zu zirkulieren, sich anzureichern und erneut abzulagern.
- Schwankende Stoffzusammensetzung: Ein sauberer Stoffeintrag in einer Schicht kann in der nächsten etikettenreich sein.
Kontrolle beginnt damit zu verstehen, wo der Klebstoff seine Form verändert.
Mechanische Entfernung ist notwendig, aber nicht immer ausreichend
Ein leistungsfähiges Recyclingfaser-System nutzt mehrere Barrieren:
- Pulper-Entsorgung von Grobstörstoffen
- Grobsortierung
- Schwerteilreinigung
- Feinsortierung
- Flotation
- Wäsche oder Eindickung
- Dispergierung
- Kreislaufwassermanagement
- Ablagerungskontrolle im Nassende
Jeder Schritt hat seinen Wert. Mechanische Abscheidung hängt jedoch von Partikelgröße, Dichte, Form und Oberflächenverhalten ab. Klebstoffe, die verschmieren oder fragmentieren, können Sortierer und Cleaner passieren. Gelöste und kolloidale Stoffe können nahezu alles passieren, bis sie später destabilisieren.
Hier kann enzymgestützte Konditionierung helfen.
Wie eine Enzymbehandlung die Kontrolle von Stickies und Deinking unterstützt
Pulprift-Enzymprogramme sind darauf ausgelegt, im bestehenden Prozess des Werks zu arbeiten, nicht ihn zu ersetzen. Ziel ist es, das Verhalten von Verunreinigungen am richtigen Punkt so zu verändern, dass Abscheidung, Entwässerung und nachgelagerte Stabilität verbessert werden.
Je nach Stoffeintrag und Anlagenlayout kann ein Enzymprogramm eingesetzt werden zur Unterstützung von:
- Druckfarbenablösung in Deinking-Pulpern
- Passivierung von Stickies und reduzierter Klebeneigung
- Verbesserter Freisetzung von Verunreinigungen von Faseroberflächen
- Besserem Flotationsverhalten
- Reduziertem Ablagerungspotenzial in Prozesskreisläufen
- Verbesserter Entwässerung nach der Verunreinigungskonditionierung
- Geringerer Belastung durch Natronlauge-, Tensid-, Dispergiermittel- oder Bleichmittelbedarf
Die praktische Frage lautet nicht, ob Enzyme grundsätzlich funktionieren. Die praktische Frage lautet, wo sie in Ihrem System eingesetzt werden sollten, in welchem Prozessfenster und gegen welches Verunreinigungsprofil.
Beste Einsatzfenster in einer Recyclingfaserlinie
Pulper oder Ableerbütte
Dies ist häufig der sinnvollste Punkt, wenn das Ziel eine frühe Freisetzung von Verunreinigungen, Druckfarbenablösung und Klebstoffkonditionierung ist. Das Enzym hat Kontakt mit Fasern, Druckfarbe, Feinstoffen, Beschichtungen und Klebstoffrückständen, bevor die nachgelagerte Abscheidung erfolgt.
Gut geeignet, wenn das Werk Folgendes erreichen möchte:
- Bessere Druckfarbenablösung vor der Flotation
- Reduzierte Klebrigkeit nach der Stoffauflösung
- Saubereres Sortierverhalten
- Stabilere Deinking-Reaktion
Deinking-Kreislauf vor der Flotation
Einige Werke profitieren von Enzymkontakt vor der Flotation, insbesondere wenn das Ziel darin besteht, die Abscheidung von Druckfarbe und hydrophoben Verunreinigungen zu verbessern.
Gut geeignet, wenn das Werk Folgendes beobachtet:
- Schwankenden Weißgradgewinn
- Hohe Restdruckfarbenspecks
- Übermäßigen Tensidbedarf
- Schaumin-stabilität im Zusammenhang mit Änderungen des Stoffeintrags
Dickstoff oder Maschinenbütte
Dieser Punkt ist selektiver zu betrachten. Er kann in Erwägung gezogen werden, wenn es um Entwässerung, Nassende-Stabilität oder Ablagerungsneigung nach der Stoffaufbereitung geht. Er erfordert eine sorgfältige Prüfung, da eine späte Zugabe weniger Zeit für die vorgelagerte Entfernung von Verunreinigungen lässt.
Gut geeignet, wenn das Werk Folgendes beobachtet:
- Eingeschränkte Entwässerung
- Ablagerungsbildung nach der Deinking-Linie
- Hohe gelöste und kolloidale Belastung
- Empfindlichkeit gegenüber Retentions- oder Ladungsprogrammen
Was Pulprift prüft, bevor ein Programm empfohlen wird
Eine sinnvolle Enzymempfehlung hängt von den Bedingungen im Werk ab. Pulprift betrachtet den Prozess als Betriebssystem, nicht als einzelne chemische Zugabe.
Typische Prüfpunkte sind:
- Altpapiersortenmix und saisonale Schwankungen
- Belastung durch Etiketten, Klebeband, Hotmelt und beschichtetes Papier
- Pulpertemperatur und Verweilzeit
- pH-Profil durch Stoffauflösung und Flotation
- Sortierkonfiguration und Rejectverhalten
- Flotationsleistung und Rejectkonsistenz
- Siebwasser-Kreislaufschluss und Leitfähigkeit
- Ablagerungsstellen und Reinigungshäufigkeit
- Weißgradziele und Chemikalienprogramm
- Entwässerungsgrenzen und Einschränkungen der Maschinengeschwindigkeit
- Aktuelle Ablagerungskontrolle und Retentionschemie
Ziel ist es, ein Behandlungsfenster zu definieren, das die Bediener tatsächlich fahren können.
Praktische Anzeichen dafür, dass Stickies Ihren Prozess bestimmen
Ein Werk benötigt möglicherweise einen neuen Ansatz zur Verunreinigungskontrolle, wenn sich eines dieser Muster wiederholt:
- Feinsortierer zeigen steigenden Differenzdruck bei etikettenreichen Stoffläufen
- Die Schmutzpunktzahl steigt, obwohl die Flotation stabil erscheint
- Der Weißgradgewinn schwankt stärker, als es der eingehende Stoff erwarten ließe
- Ablagerungen sammeln sich auf Leisten, Walzen, Drähten, Filzen oder Trockneroberflächen
- Der Ladungsbedarf im Nassende verschiebt sich nach Änderungen der Altpapierquelle
- Die Entwässerung verlangsamt sich, wenn Siebwasser-Kreisläufe stärker geschlossen sind
- Bediener erhöhen die Chemikaliendosierung, kämpfen aber weiterhin mit Ablagerungen
- Wasch- und Reinigungsstillstände werden nach bestimmten Stoffkampagnen zur Routine
- Das Rejectvolumen steigt ohne entsprechenden Qualitätsgewinn
Dies sind Betriebssymptome. Die Ursache kann im Klebstoffverhalten, in der kolloidalen Belastung, in der Druckfarbe-Faser-Anhaftung oder in einer Kombination aller drei Faktoren liegen.
Was eine bessere Kontrolle leisten sollte
Ein erfolgreiches Programm sollte an Ergebnissen im Werk gemessen werden, nicht an einer Laborbezeichnung.
Je nach Ausgangsproblem werden Pulprift-Programme üblicherweise bewertet anhand von:
- Stabilerer Weißgradentwicklung
- Geringerer sichtbarer Schmutz- und Speckbelastung
- Reduzierter Bildung klebriger Ablagerungen
- Saubererem Sortierbetrieb und weniger Verstopfungsereignissen
- Verbesserter Entwässerung und Stoffführung
- Geringerer Abhängigkeit von aggressiver chemischer Korrektur
- Reduzierten reinigungsbedingten Stillstandszeiten
- Verbesserter nutzbarer Faserausbeute durch selektivere Entfernung
- Vorhersehbarerer Leistung bei Änderungen des Stoffeintrags
Das richtige Ergebnis ist das, was Ihre Linie in der Produktion messen kann.
Enzyme sind kein Ersatz für gute Betriebsdisziplin
Kein Enzymprogramm kann mangelhafte Störstoffentfernung, unkontrollierte Stoffannahme, überlastete Sortierer oder instabile Chemie ausgleichen. Die besten Ergebnisse entstehen in der Regel, wenn die Enzymbehandlung mit disziplinierter Anlagenführung kombiniert wird:
- Pulper-Entfernung von Grobstörstoffen wirksam halten
- Unnötige Fragmentierung von Klebstoffen vermeiden
- Etikettenreiche Quellen nach Möglichkeit separat erfassen
- Siebkörbe und Cleaner instand halten
- pH-Wert, Temperatur, Leitfähigkeit und Ladungstrends überwachen
- Flotationschemie an Änderungen des Stoffeintrags anpassen
- Anreicherung in Siebwasser-Kreisläufen kontrollieren
- Ablagerungsstellen und zeitliches Auftreten je Stoffkampagne dokumentieren
Enzymbehandlung funktioniert am besten, wenn sie in diese Betriebsdisziplin integriert ist.
Checkliste für Einkäufer eines Enzymlieferanten
Wenn Sie einen Enzymlieferanten für Papier-Deinking-Anlagen bewerten, stellen Sie praxisbezogene Fragen:
- Versteht der Anbieter Altpapierverunreinigungen über Druckfarbe hinaus?
- Kann er Stickies, Etiketten, Hotmelt-Klebstoffe und Klebeband in Begriffen des Anlagenbetriebs diskutieren?
- Prüft er Ihr Prozessfenster, bevor er ein Produkt empfiehlt?
- Passt das Programm zu Ihrem bestehenden Pulper-, Deinking- oder Dickstofflayout?
- Konzentriert er sich auf Produktionsergebnisse wie Weißgrad, Entwässerung, Stillstandszeiten und Chemikalienreduzierung?
- Kann er einen kontrollierten Werksversuch mit klaren Erfolgskriterien unterstützen?
- Vermeidet er pauschale Einheitsversprechen?
Pulprift ist auf genau dieses Gespräch ausgerichtet.
Angebot für ein Enzymprogramm für Altpapierfasern anfordern
Wenn Stickies, Etiketten, Klebeband oder Hotmelt-Klebstoffe Ihre Deinking-Linie begrenzen, kann Pulprift helfen, das richtige Behandlungsfenster für Ihren Stoffeintrag und Ihr Prozesslayout zu bewerten.
Bereiten Sie, sofern verfügbar, die Grundlagen vor:
- Altpapiersortenmix
- Pulpertemperatur und Verweilzeit
- pH-Bereich durch Stoffauflösung und Flotation
- Hauptstellen von Ablagerungen
- Weißgradziel und aktuelle Abweichung
- Engpässe in Sortierung oder Flotation
- Aktuelles Chemikalienprogramm und Reduktionsziele
Fordern Sie ein Angebot über das Formular auf der Website an und beschreiben Sie das Betriebsproblem, das Sie lösen möchten. Pulprift antwortet mit einer praxisnahen Empfehlung für die Bedingungen in Ihrem Werk.