Wasserkreislaufschließung und Deinking-Chemie: Was sich verändert, wenn Werke mehr Prozesswasser wiederverwenden
Papierrecyclingwerke schließen ihre Wasserkreisläufe aus guten Gründen: geringerer Frischwasserbedarf, reduzierte Abwasserbelastung, bessere Wärmerückhaltung und strengere Umweltkontrolle. Mit zunehmender Wiederverwendung verhält sich das Deinking-System jedoch nicht mehr wie ein Prozess mit sauberem Wasser.
Gelöste und kolloidale Stoffe reichern sich an. Die Leitfähigkeit steigt. Verschleppte Tenside verändern die Schaumqualität. Calcium, Feinstoffe, Stärke, Klebstoffe, Tinten- und Druckfarbenfragmente sowie anionische Störstoffe beginnen, mit der Prozesschemie zu konkurrieren. Das Ergebnis ist in der Produktion gut bekannt: Die Flotation wird weniger berechenbar, Stickies treten nachgelagert auf, die Entwässerung verlangsamt sich, Weißgradgewinne lassen sich schwerer halten, und das Bedienpersonal kompensiert mit mehr Chemie als ursprünglich geplant.
Pulprift arbeitet als Enzymlieferant für Papier-Deinking-Werke, die eine stabile Leistung unter realen Prozesswasserbedingungen benötigen – nicht nur unter idealen Laborwasserbedingungen. Ziel ist es nicht, eine weitere Variable einzuführen. Ziel ist es, Faserablösung, Störstoffkontrolle und Entwässerung beherrschbarer zu machen, wenn der Kreislauf enger geführt wird.
Was die Wasserkreislaufschließung tatsächlich verändert
Wenn eine Deinking-Linie mehr Filtrat wiederverwendet, trägt der Faserstoff die Vorgeschichte früherer Durchläufe durch das System mit sich. Diese Vorgeschichte beeinflusst jede chemische Entscheidung.
1. Die gelöste Belastung steigt
Geschlossene Kreisläufe konzentrieren lösliche Stärke, Hemicellulose-Fragmente, abgebaute Strichbestandteile, Restdetergenzien, Dispergiermittel und Leimungschemikalien. Diese Stoffe erhöhen den kationischen Bedarf, stören Retentionsprogramme und können die wirksame Reaktion von Flotations- und Waschhilfsmitteln verringern.
Für das Betriebspersonal zeigt sich dies häufig indirekt:
- Höherer Chemikalienbedarf für dasselbe Weißgradziel
- Stärker schwankende Schaumstruktur in Flotationszellen
- Erhöhte Ablagerungsneigung nach Sortenwechseln
- Höhere anionische Störstoffbelastung im Weißwasser
- Instabile Entwässerung nach einer Kreislaufstörung
2. Stickies werden mobiler
Klebstoffe und Haftetiketten verschwinden in einem geschlossenen Kreislauf nicht. Sie verteilen sich neu. Scherkräfte, Temperatur, Tensidrückstände und Dispergiermittel können klebriges Material zwischen Makro-Stickies, Mikro-Stickies sowie gelösten oder kolloidalen Fraktionen verschieben.
Ein Programm, das Material lediglich zerkleinert, kann das Problem am Sortierer besser aussehen lassen und an der Papiermaschine verschärfen. Das betriebliche Ziel ist eine kontrollierte Freisetzung und Entfernung – keine unkontrollierte Dispergierung.
3. Die Flotationschemie hat ein engeres Prozessfenster
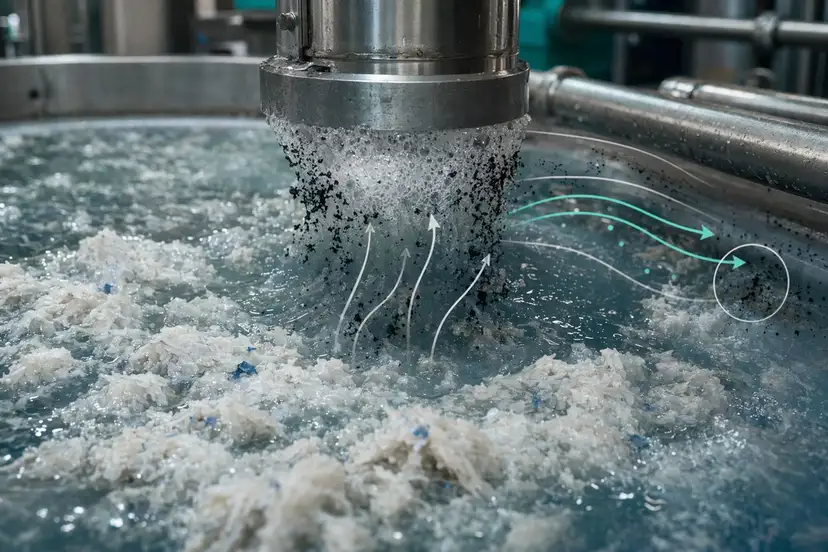
Flotation beruht auf Druckfarbenablösung, Anlagerung an Luftblasen, Schaumstabilität und Störstoffaustrag. Wiederverwendetes Wasser verändert die Oberflächenchemie. Resttenside können Schaum überstabilisieren oder einen schwachen Schaum erzeugen, der zusammenfällt, bevor er Druckfarben austragen kann. Erhöhte Härte und Leitfähigkeit können das Agglomerationsverhalten verändern.
Deshalb können zwei Schichten mit demselben Rezept fahren und dennoch eine unterschiedliche Druckfarbenentfernung sehen. Der Wasserkreislauf ist Teil des Rezepts.
4. Entwässerung und Ausbeute bewegen sich gemeinsam
Geschlossene Kreisläufe erhöhen häufig die Zirkulation von Feinstoffen. Feinstoffe sind wertvoll, wenn sie richtig zurückgehalten werden, verlangsamen aber auch die Entwässerung und tragen Asche, Druckfarbensprenkel und gelöste Belastung mit sich. Wenn die Chemie zu viel Feinstoffmaterial mit den Rejectströmen austrägt, leidet die Ausbeute. Wenn sie alles im Stoff hält, leiden Sauberkeit und Entwässerung.
Die besten Deinking-Programme schützen nutzbare Fasern und helfen dem System gleichzeitig, das abzuscheiden, was nicht weitergeführt werden sollte.
Wo Enzyme in ein Deinking-System mit geschlossenem Kreislauf passen
Enzyme sind kein Ersatz für Deinking-Chemie. Sie sind ein Prozesswerkzeug, das bestehende mechanische und chemische Schritte reibungsärmer wirken lassen kann.
In einer Recyclingfaserlinie können gezielte Enzymprogramme Folgendes unterstützen:
- Ablösung von Druckfarben von Faseroberflächen vor Flotation oder Wäsche
- Reduzierung fasergebundener Störstoffe, die mechanischer Einwirkung widerstehen
- Verbesserte Entwässerung durch kontrollierte Modifikation von Feinstoffen und Faseroberflächen
- Geringere Stickies-Neigung in Kombination mit der richtigen Fixierung, Sortierung und Austragsstrategie
- Konstantere Weißgradentwicklung mit geringerer Abhängigkeit von aggressiver chemischer Korrektur
Der praktische Wert wird an betrieblichen Ergebnissen gemessen: Weißgradgewinn, saubereres Filtratverhalten, stabile Entwässerung, weniger ablagerungsbedingte Stillstände und reduzierte chemische Überkorrektur.
Anwendungsfenster, die entscheidend sind
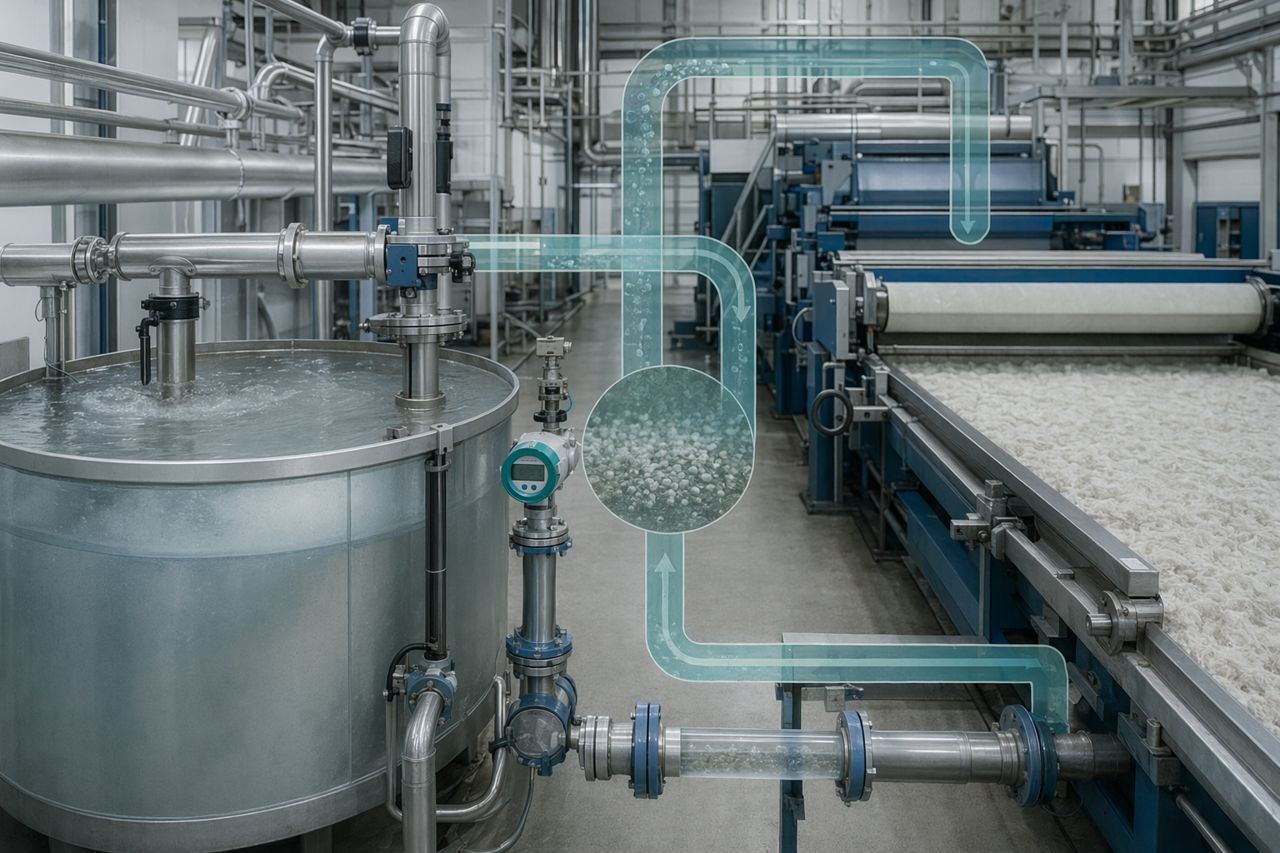
In Systemen mit geschlossenem Kreislauf hängt die Enzymleistung von der Platzierung und der Prozesspassung ab. Pulprift bewertet in der Regel mehrere werksspezifische Fenster, bevor ein Programm empfohlen wird.
Zugabe im Pulper oder in der Entleerungsbütte
Dieser Ort gibt Enzymen frühen Kontakt mit Altpapierfasern, Druckfarben, Strichbestandteilen und Klebstoffverunreinigungen. Das kann helfen, den Stoff für nachgelagerte Trennstufen vorzubereiten, insbesondere wenn das Werk gemischte Büroabfälle, bedruckte Sorten oder Etikettenverunreinigungen verarbeitet.
Wichtige Betriebsparameter sind Verweilzeit, Stoffdichte, Temperaturstabilität, pH-Bereich und das Maß an Scherung nach dem Dosierpunkt.
Konditionierung vor der Flotation
Eine kontrollierte Konditionierungsstufe vor der Flotation kann die Druckfarbenablösung und die Präsentation von Störstoffen verbessern. Das ist besonders nützlich, wenn Flotationsverluste hoch sind oder der Weißgradgewinn mit der Prozesswasserqualität schwankt.
Die zentrale Frage ist, ob der Enzymschritt der Zelle hilft, Störstoffe zu entfernen, statt sie lediglich neu zu verteilen.
Eingriff im Dickstoff oder im Weißwasserkreislauf
Bei Werken, die mit Entwässerungsverlust, schleimfördernden Nährstoffen oder wiederkehrendem Ablagerungsverhalten kämpfen, muss das richtige Programm möglicherweise die zirkulierende Belastung adressieren und nicht nur den eingehenden Faserstoff. Dies erfordert eine sorgfältige Abstimmung mit Retentions-, Fixier-, Biozid- und Pitch-Control-Chemie.
Anzeichen dafür, dass Ihre Chemie im geschlossenen Kreislauf aus dem Gleichgewicht ist
Ein Problem der Wasserkreislaufschließung zeigt sich selten als einzelnes, klar abgegrenztes Problem. Achten Sie auf Muster:
- Das Weißgradziel erfordert mehr Flotationshilfsmittel oder Peroxidunterstützung als zuvor
- Der Schaum verändert sich nach langen Laufzeiten, obwohl die Stoffqualität stabil erscheint
- Stickies-Zählungen steigen nach Sortierern, Cleanern oder Dispergern
- Ablagerungen an Spritzrohren, Filzen, Sieben oder in der Trockenpartie treten häufiger auf
- Die Entwässerung nimmt ab, ohne dass es eine klare Erklärung durch Mahlung oder Stoffzusammensetzung gibt
- Asche- und Feinstoffverteilung verschieben sich zwischen Gutstoff- und Rejectströmen
- Bediener erhöhen die Chemikaliendosierung, um einen Bereich zu stabilisieren, und bringen dadurch einen anderen aus dem Gleichgewicht
Wenn diese Symptome nach einer Frischwasserreduzierung, Änderungen bei der Filtratwiederverwendung, Anpassungen am Save-all oder Änderungen im Sortenmix auftreten, sollte der Wasserkreislauf als Prozessvariable behandelt werden.
Aufbau eines werksspezifischen Enzymprogramms
Pulprift geht Deinking unter geschlossenen Kreislaufbedingungen an, indem zunächst das Betriebssystem abgebildet wird. Die Arbeit beginnt mit Fragen, die für das Werk relevant sind:
- Welche Stoffmischung treibt die Belastung: Büroaltpapier, Zeitungspapier, gestrichene Sorten, Karton, Etiketten oder gemischtes Altpapier?
- Wo entstehen Weißgradverluste: beim Pulpen, in der Flotation, Wäsche, Eindickung oder Lagerung?
- Werden Stickies ausgeschleust, dispergiert oder weitergetragen?
- Welche Chemie ist bereits im System, und an welcher Stelle wird sie zugegeben?
- Welche Stillstandsereignisse hängen mit Ablagerungen, Verstopfungen, Schaumbildung oder Entwässerungsverlust zusammen?
- Welches Ziel ist am stärksten eingeschränkt: Weißgrad, Ausbeute, Wasserverbrauch, Chemikalienkosten oder Maschinenverfügbarkeit?
Darauf aufbauend kann das Programm auf das Prozessfenster des Werks ausgerichtet werden, statt in ein generisches Rezept gezwängt zu werden.
Was Einkäufer vor einer Änderung der Deinking-Chemie fragen sollten
Bevor ein Enzymprogramm ergänzt oder geändert wird, sollten Stoffaufbereitungs- und Prozessverantwortliche Antworten in praxisnahen Begriffen verlangen:
- Wo wird dosiert, und warum genau dort? Der richtige Ort hängt von Verweilzeit, Störstofffreisetzung und nachgelagerter Entfernung ab.
- Welches Prozessergebnis soll sich zuerst verändern? Weißgrad, Entwässerung, Stickies, Ausbeute oder Chemikalienreduzierung sollten priorisiert werden.
- Wie wird die Wechselwirkung mit der aktuellen Chemie gesteuert? Enzyme müssen zu Tensiden, Dispergiermitteln, Retentionsmitteln, Fixierchemie, Bioziden und Bleichstufen passen.
- Wie ist der Versuchsrahmen definiert? Ein guter Versuch definiert Stoffzusammensetzung, Kreislaufzustand, Dosierpunkt, Betriebsfenster und Erfolgskennzahlen.
- Was passiert, wenn sich die Wasserqualität verändert? Werke mit geschlossenem Kreislauf benötigen Reaktionspläne für Leitfähigkeitsänderungen, Schauminstabilität und Schwankungen im eingehenden Faserstoff.
Praktische Ergebnisse, auf die Sie abzielen sollten
Ein gut ausgelegtes Enzymprogramm für Deinking bei höherer Kreislaufschließung sollte das Werk dabei unterstützen, folgende Ziele zu erreichen:
- Stabilerer Weißgradgewinn bei schwankender Stoffzusammensetzung
- Sauberere Druckfarbenablösung vor Flotation oder Wäsche
- Weniger chemische Korrektur für dasselbe optische Ziel
- Bessere Entwässerung, ohne nutzbare Fasern aufzugeben
- Geringeres Ablagerungsrisiko durch Stickies und kolloidale Belastung
- Weniger Stillstandsereignisse durch Fouling, Verstopfungen oder Schauminstabilität
- Bessere Kontrolle des Zielkonflikts zwischen Ausbeute und Sauberkeit
Die stärksten Programme werden nicht als Wundermittel verkauft. Sie werden mit klaren Betriebsgrenzen und messbaren Produktionszielen in die Stoffaufbereitung integriert.
Sprechen Sie mit Pulprift über Ihre Deinking-Linie mit geschlossenem Kreislauf
Wenn Ihr Werk die Wiederverwendung von Prozesswasser erhöht oder bereits die Nebenwirkungen eines enger geführten Kreislaufs sieht, kann Pulprift Sie dabei unterstützen, Stoffzusammensetzung, Chemieplatzierung und passende Enzymoptionen für Ihren Deinking-Prozess zu prüfen.
Nutzen Sie das Formular auf der Website, um ein Angebot anzufordern, und geben Sie Ihre Stoffmischung, Zielsorte, aktuellen Deinking-Stufen, die wichtigste Einschränkung sowie aktuelle Änderungen am Wasserkreislauf an.