Cómo documentan las plantas papeleras las pruebas de producción sin confundir el ruido entre turnos con mejoras reales
Las pruebas de producción en una planta de reciclaje de papel pueden parecer mejores de lo que son —o peores de lo que son— si el equipo de la planta no separa el ruido del proceso de los cambios reales.
Los sistemas de fibra recuperada son variables por naturaleza. La composición de la materia prima cambia con cada carga. La ceniza fluctúa. La química de la tinta varía. La carga de stickies puede cambiar en un solo día. Los operadores ajustan dilución, química, rechazos, aire, temperatura y consistencia para mantener la línea estable. Si una prueba se evalúa a partir de un buen turno, una hoja de laboratorio o una corrida más limpia, la conclusión suele ser débil.
Para las plantas que evalúan un proveedor de enzimas para destintado de papel, la documentación debe ser lo bastante rigurosa como para responder con claridad una pregunta:
¿El programa enzimático generó una mejora de proceso repetible bajo condiciones normales de planta, o la planta simplemente coincidió con una ventana operativa favorable?
Pulprift recomienda documentar las pruebas de producción alrededor del control de línea base, ventanas operativas comparables, KPIs acordados y disciplina a nivel de turno. El objetivo no es generar papeleo. El objetivo es hacer que la prueba sea defendible cuando producción, el equipo técnico, compras y la gerencia de planta revisen los mismos datos.
Por qué falla la documentación de las pruebas de producción
La mayoría de las pruebas enzimáticas poco claras fallan por una de cinco razones:
-
La línea base es demasiado corta
Uno o dos turnos rara vez capturan la variación normal de materia prima y operación.
-
La ventana de prueba no coincide con la línea base
Comparar una materia prima limpia de un día laborable con una materia prima pesada de fin de semana dificulta el uso de los datos.
-
Los operadores cambian demasiadas variables al mismo tiempo
Si la sosa cáustica, el peróxido, el surfactante, el dispersante, la temperatura del pulper, la retención, el aire de flotación y la dosificación de enzima se mueven al mismo tiempo, la planta no puede atribuir el resultado.
-
Solo se revisa la blancura final de la hoja
La blancura importa, pero no es el único resultado de planta. El drenaje, el arrastre de ceniza, los rechazos, el comportamiento de la espuma, los stickies y la corribilidad pueden contar una historia más sólida.
-
Faltan comentarios de turno
Un número de laboratorio sin contexto operativo es fácil de malinterpretar. Deben capturarse eventos de taponamiento de zarandas, retorno de broke, cambios de materia prima, fluctuaciones de nivel en tinas y paradas.
Una buena prueba de producción no elimina toda la variabilidad. Hace visible la variabilidad.
Comience con un objetivo de prueba por escrito
Antes de introducir la enzima, redacte el objetivo de la prueba en lenguaje de planta.
Ejemplos:
- Aumentar la blancura de la pulpa destintada manteniendo el rendimiento dentro del rango operativo actual.
- Reducir los depósitos asociados a stickies en la etapa de cribado, limpieza o en el circuito de aproximación a la máquina de papel.
- Mejorar el drenaje y la eficiencia de lavado sin aumentar la pérdida de fibra.
- Reducir químicos seleccionados de destintado manteniendo el desempeño de blancura y suciedad.
- Estabilizar la respuesta de flotación con papel recuperado de oficina variable o una mezcla de fibras recuperadas.
Evite objetivos vagos como “mejorar el destintado”. Una prueba de producción necesita un objetivo principal y una lista breve de observaciones secundarias.
Defina el KPI principal
Elija un KPI principal antes de que comience la prueba. Las opciones habituales incluyen:
- Ganancia de blancura después del destintado
- Reducción de tinta residual
- Conteo de stickies o tendencia a formar depósitos
- Mejora del drenaje
- Protección del rendimiento con rechazos comparables
- Reducción de químicos con calidad de pulpa comparable
- Tiempo de inactividad o frecuencia de limpieza relacionada con depósitos
Se pueden monitorear KPIs secundarios, pero la prueba no debe declararse exitosa cambiando el objetivo después de que lleguen los datos.
Construya una línea base que refleje la operación normal
Una línea base no es solo un conjunto de resultados de laboratorio. Es un registro de cómo opera normalmente la planta antes de añadir el programa enzimático.
Una línea base práctica debe capturar:
- Tipo de materia prima y mezcla de proveedores
- Consistencia del pulper y ventana de retención
- pH y rango de temperatura en la zona de aplicación
- Programa químico de destintado existente
- Condiciones operativas de flotación o lavado
- Rechazos de zarandas y limpiadores
- Desempeño de espesador o lavador
- Tendencia de blancura y suciedad
- Observaciones de stickies
- Comportamiento de drenaje
- Tiempo de inactividad, limpiezas y eventos de taponamiento
- Comentarios de operadores por turno
Para muchas plantas, una línea base útil cubre varios días de producción con materia prima representativa. Si la materia prima cambia de forma significativa, márquelo claramente. No promedie condiciones que no son comparables y las llame control.
Haga coincidir la ventana de prueba con enzima con la línea base
La prueba más clara compara ventanas operativas similares.
Intente igualar:
- Grado de materia prima y patrón de proveedores
- Tasa de producción
- Temperatura de pulpeo
- Retención en el pulper
- Rango de pH
- Consistencia
- Puntos de ajuste químicos existentes
- Control de aire y nivel de flotación
- Condiciones de lavado y espesamiento
- Objetivo de grado de la máquina de papel, si aplica
La enzima no necesita condiciones perfectas de laboratorio para demostrar valor. Sí necesita una comparación justa.
Si la planta debe cambiar una variable importante durante la prueba, documéntelo de inmediato. Una alteración claramente marcada no arruina una prueba. Una alteración no marcada puede arruinar la interpretación.
Controle la cantidad de variables en movimiento
El problema de documentación más común es realizar una prueba enzimática y una prueba de optimización química al mismo tiempo.
Eso puede hacerse más adelante. Primero, establezca si el programa enzimático genera una respuesta de proceso medible bajo las condiciones actuales.
Una secuencia disciplinada suele funcionar mejor:
- Línea base con la química actual
- Introducción de la enzima manteniendo estable la química actual
- Periodo de estabilización después de que la dosificación llegue al proceso
- Seguimiento de KPIs en turnos comparables
- Paso opcional de reducción química después de confirmar la respuesta
Esta estructura ayuda a la planta a evitar atribuir a la enzima el efecto de un cambio de sosa cáustica, una corrección de peróxido, un ajuste de surfactante, una mejora de materia prima o una intervención del operador.
Registre la ventana de aplicación, no solo la dosificación
En las pruebas de destintado enzimático, la ventana de aplicación importa.
Documente:
- Punto de adición
- Tiempo de contacto antes de flotación, lavado o cribado
- Rango de temperatura
- Rango de pH
- Consistencia
- Condición de mezclado
- Secuencia respecto de sosa cáustica, peróxido, surfactante, dispersante y química de blanqueo
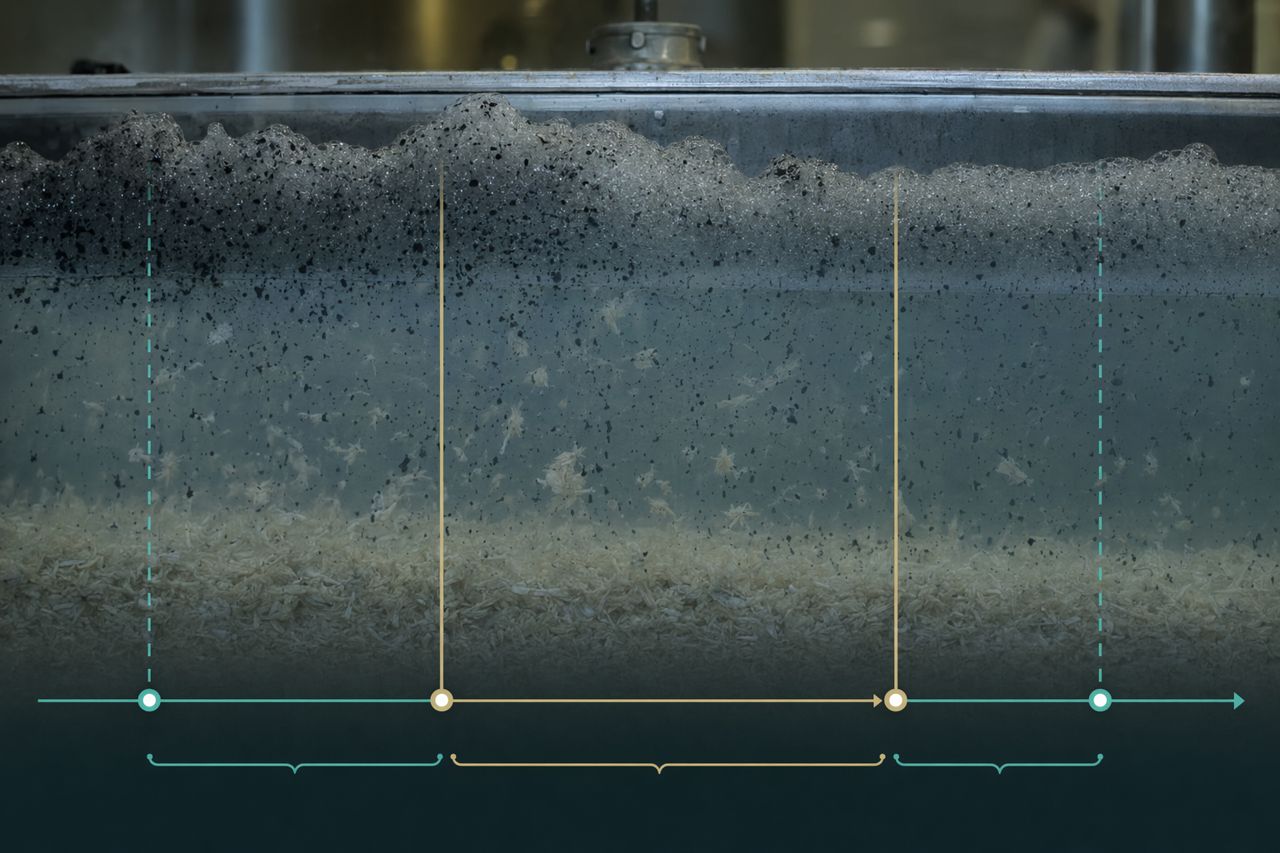
- Tiempo requerido para que la pulpa tratada llegue al punto de muestreo
Esto es especialmente importante en sistemas de fibra recuperada con tinas grandes y largos tiempos de residencia. Una muestra tomada demasiado temprano puede representar pasta no tratada o parcialmente tratada. Una muestra tomada después de un cambio de materia prima puede representar la comparación equivocada.
Marque el retraso del proceso en la hoja de prueba para que cada resultado de laboratorio quede vinculado a la ventana de tratamiento correcta.
Use hojas de prueba a nivel de turno
Una prueba de producción debe ser fácil de documentar para los operadores sin ralentizar la operación.
Una buena hoja de turno captura:
- Fecha y turno
- Descripción de la materia prima
- Tasa de producción
- Estado de enzima encendida/apagada
- Punto de adición y estado de la bomba
- Puntos de ajuste químicos clave
- Rango de pH y temperatura del pulper
- Estado de flotación o lavado
- Resultados de blancura y suciedad
- Observaciones de stickies o depósitos
- Tendencia de drenaje o freeness cuando la planta lo utilice
- Tendencia de rechazos
- Tiempo de inactividad y eventos de taponamiento
- Notas del operador
Las notas del operador suelen marcar la diferencia entre datos útiles y datos engañosos. Una caída de blancura puede explicarse por una carga de materia prima. Una mejora de drenaje puede alinearse con un mejor lavado. Un evento de stickies puede rastrearse hasta retorno de broke o un cambio de proveedor.
Los números necesitan contexto.
No promedie en exceso los datos
Los promedios son útiles, pero pueden ocultar la historia de la prueba.
Revise los datos por capas:
1. Tendencia en el tiempo
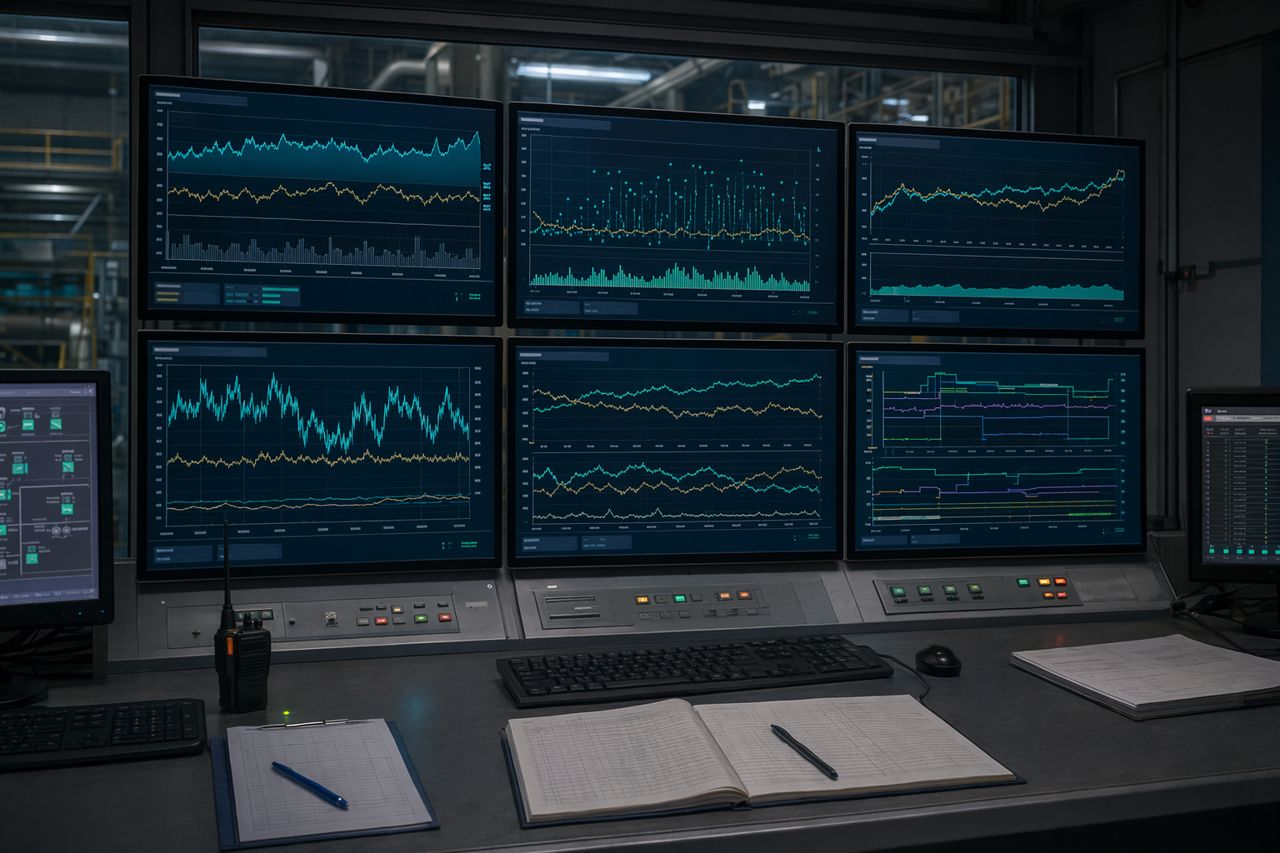
Grafique los datos de línea base y de prueba a lo largo del tiempo. Busque el momento en que la pasta tratada debería haber llegado al punto de medición.
2. Ventanas operativas comparables
Compare turnos con materia prima, tasa, pH, temperatura y química similares.
3. Vista excluyendo alteraciones
Separe alteraciones conocidas, como taponamiento de zarandas, interrupción de materia prima, falta de químico, cambio importante de grado o retorno anormal de broke.
4. Vista del periodo completo
Mantenga visible el promedio del periodo completo, pero no deje que prevalezca sobre la realidad operativa.
La conclusión más sólida de una prueba normalmente no es “el promedio se movió”. Es “la misma ventana de proceso operó repetidamente mejor con el programa enzimático en funcionamiento”.
Monitoree la blancura sin ignorar la economía de la planta
La ganancia de blancura suele ser el KPI principal en pruebas de destintado, pero la planta debe documentar las palancas económicas detrás de ella.
Las preguntas relevantes incluyen:
- ¿Mejoró la blancura con el mismo costo químico?
- ¿Pudo la planta mantener la blancura reduciendo químicos seleccionados?
- ¿Mejoró la tendencia de tinta residual o suciedad con la misma materia prima?
- ¿Cambió la carga de rechazos de flotación?
- ¿Se mantuvo estable el rendimiento de fibra?
- ¿Mejoró el drenaje lo suficiente como para respaldar mayor capacidad o menor demanda de vapor aguas abajo?
- ¿Cambió el tiempo de inactividad relacionado con depósitos o la frecuencia de lavado?
Una prueba que mejora la blancura pero aumenta la pérdida de fibra puede no ser atractiva. Una prueba que mantiene la blancura mientras reduce la presión química y mejora la corribilidad puede ser más valiosa.
Documente tanto la calidad de la pulpa como la dirección del costo operativo.
Incluya el comportamiento de stickies y depósitos
El control de stickies es difícil de resumir en un solo número, pero no debe quedar fuera.
Monitoree indicadores prácticos de planta:
- Ensuciamiento de canastillas de zarandas
- Taponamiento de limpiadores
- Depósitos en fieltros, telas o rodillos
- Defectos en hoja asociados con contaminantes pegajosos
- Tendencia de contaminación en agua blanca
- Frecuencia de limpieza
- Tiempo de inactividad no planificado vinculado a depósitos
- Observaciones de operadores en puntos problemáticos conocidos
Si la planta tiene un método interno estándar para stickies o tendencia a depósitos, úselo de manera consistente en la línea base y en la prueba. La clave no es el nombre del método. La clave es la repetibilidad bajo condiciones de proceso comparables.
Documente la reducción química como segundo paso
Muchas plantas evalúan enzimas para reducir la carga química. Es un objetivo válido, pero la reducción debe hacerse por etapas.
Un enfoque práctico:
- Confirmar la respuesta de la enzima manteniendo estable la química existente.
- Identificar qué palanca química es el objetivo de reducción.
- Reducir una palanca a la vez.
- Mantener el nuevo ajuste el tiempo suficiente para ver la pasta tratada a través del sistema.
- Comparar blancura, suciedad, stickies, drenaje, rendimiento y corribilidad contra la línea base.
No reduzca varios químicos al mismo tiempo, salvo que el objetivo de la prueba sea una reformulación amplia del sistema y la planta acepte una atribución menos precisa.
Para la revisión de compras y gerencia, el caso más creíble es una secuencia controlada que muestre calidad mantenida o mejorada mientras baja la demanda química.
Alinee el muestreo con el tiempo de residencia del proceso
Los sistemas de fibra recuperada tienen retrasos. Los cambios en el pulper no aparecen de inmediato en los aceptados de flotación, lavadores, tinas de almacenamiento o la máquina de papel.
Antes de la prueba, estime el tiempo de residencia desde la adición de enzima hasta cada punto de muestreo.
Marque:
- Hora de inicio de la enzima
- Llegada esperada al punto primario de muestreo
- Llegada esperada a puntos secundarios de muestreo
- Cualquier fluctuación de nivel en tinas que pueda diluir o retrasar la respuesta
- Cualquier bypass, circuito de recirculación o adición de broke
Esto evita que el equipo tome muestras de la pasta equivocada y lo llame desempeño enzimático.
Separe el ruido de producción de la mejora real
Una mejora real suele tener tres características:
-
Momento
La mejora aparece después de que la pasta tratada llega al punto de medición.
-
Repetibilidad
La mejora aparece en más de un turno o ventana de materia prima comparable.
-
Ajuste al proceso
La dirección del cambio tiene sentido operativo. Por ejemplo, una mejor liberación de tinta debería alinearse con una mejor respuesta de flotación, reducción de suciedad o movimiento de blancura bajo química comparable.
Una mejora sospechosa suele tener una de estas características:
- Aparece antes de que la pasta tratada pueda llegar al punto de muestreo.
- Ocurre durante una mejora importante de la materia prima.
- Desaparece cuando la materia prima vuelve a la normalidad.
- Depende de varios cambios químicos simultáneos.
- Es visible en un resultado de laboratorio, pero no en la tendencia del proceso.
El objetivo no es rechazar las buenas noticias. El objetivo es asegurar que la planta pueda confiar en ellas.
Qué debe incluir un resumen de prueba claro
Al final de la prueba, el resumen debe ser lo bastante breve para gerencia y lo bastante detallado para revisión técnica.
Incluya:
- Objetivo de la prueba
- Periodo y condiciones de línea base
- Punto de aplicación de la enzima y ventana operativa
- Periodo de prueba y condiciones comparables
- Resultado del KPI principal
- Observaciones de KPIs secundarios
- Ajustes químicos antes y durante la prueba
- Notas sobre materia prima
- Alteraciones excluidas o marcadas
- Observaciones de operadores
- Impacto en producción
- Dirección económica estimada
- Recomendación para el siguiente paso
Los mejores resúmenes no exageran. Muestran qué cambió, bajo qué condiciones y qué debería probar la planta a continuación.
Cuándo extender la prueba
Extienda la prueba si:
- La materia prima cambió demasiado como para comparar justamente.
- La enzima no estuvo en la ventana de aplicación correcta el tiempo suficiente.
- Una bomba, línea de alimentación o problema de dilución afectó la dosificación.
- Ocurrió una alteración importante del proceso durante la mayor parte del periodo de prueba.
- El KPI se movió en la dirección correcta, pero necesita confirmación repetida.
- Se intentó una reducción química antes de establecer la respuesta de la enzima.
Detenerse demasiado pronto puede descartar un programa útil. Continuar demasiado tiempo sin disciplina puede crear una acumulación de datos que aun así no responda la pregunta.
Una extensión de prueba debe tener una razón específica y un punto de decisión específico.
La visión de Pulprift sobre la disciplina de prueba
Pulprift apoya a plantas de reciclaje de papel con programas enzimáticos diseñados para destintado, recuperación de fibra, mejora de drenaje y reducción de presión por depósitos. Pero el ajuste del producto es solo una parte de una prueba exitosa.
Una prueba de producción bien documentada protege a la planta contra falsos positivos y falsos negativos. Ayuda a los responsables de pulpeo a explicar resultados a calidad, operaciones, mantenimiento, compras y liderazgo sin depender de anécdotas selectivas.
Para las plantas que comparan opciones enzimáticas, el proveedor más sólido no es solo el que tiene una formulación prometedora. Es el que ayuda a la planta a definir la ventana operativa, proteger la línea base, leer el retraso del proceso y documentar el resultado de una forma que el sitio pueda aprovechar.
Solicite una cotización para una prueba de planta documentada
Si su planta está planificando una prueba de destintado, control de stickies, drenaje o reducción química, Pulprift puede ayudar a definir la ventana de aplicación y suministrar un programa enzimático ajustado a su sistema de fibra recuperada.
Solicite una cotización a través del formulario de contacto del sitio e incluya su tipo de materia prima, configuración de destintado, KPI objetivo y ventana de prueba preferida. Responderemos con una recomendación práctica de suministro y los detalles de proceso necesarios para realizar una evaluación clara.