Tiempo de residencia en el pulper, ventanas de temperatura y deriva de pH en líneas de destintado
La fibra recuperada no entra al pulper como una pasta limpia de laboratorio. Llega con variaciones en la antigüedad de la tinta, recubrimientos, adhesivos, carga de finos, arrastre de cargas minerales, bolsas de resistencia en húmedo y cambios estacionales de humedad. Esa variabilidad se manifiesta rápidamente en el desempeño del destintado.
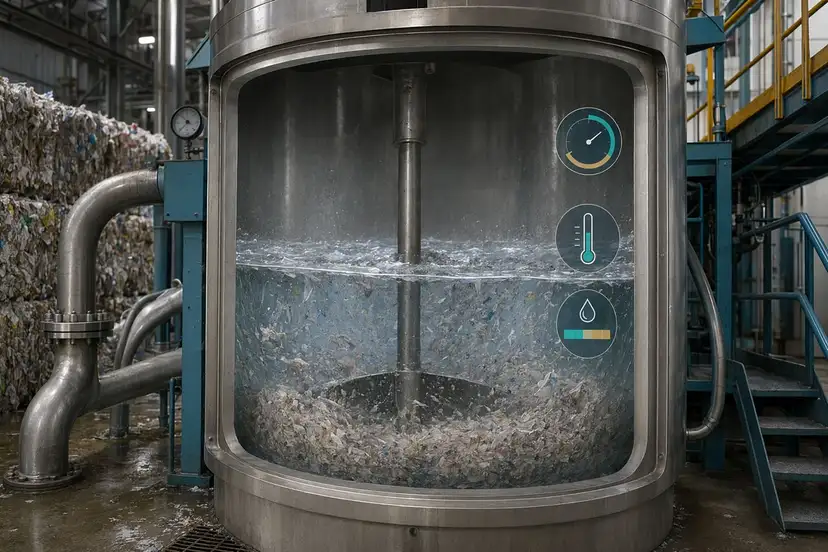
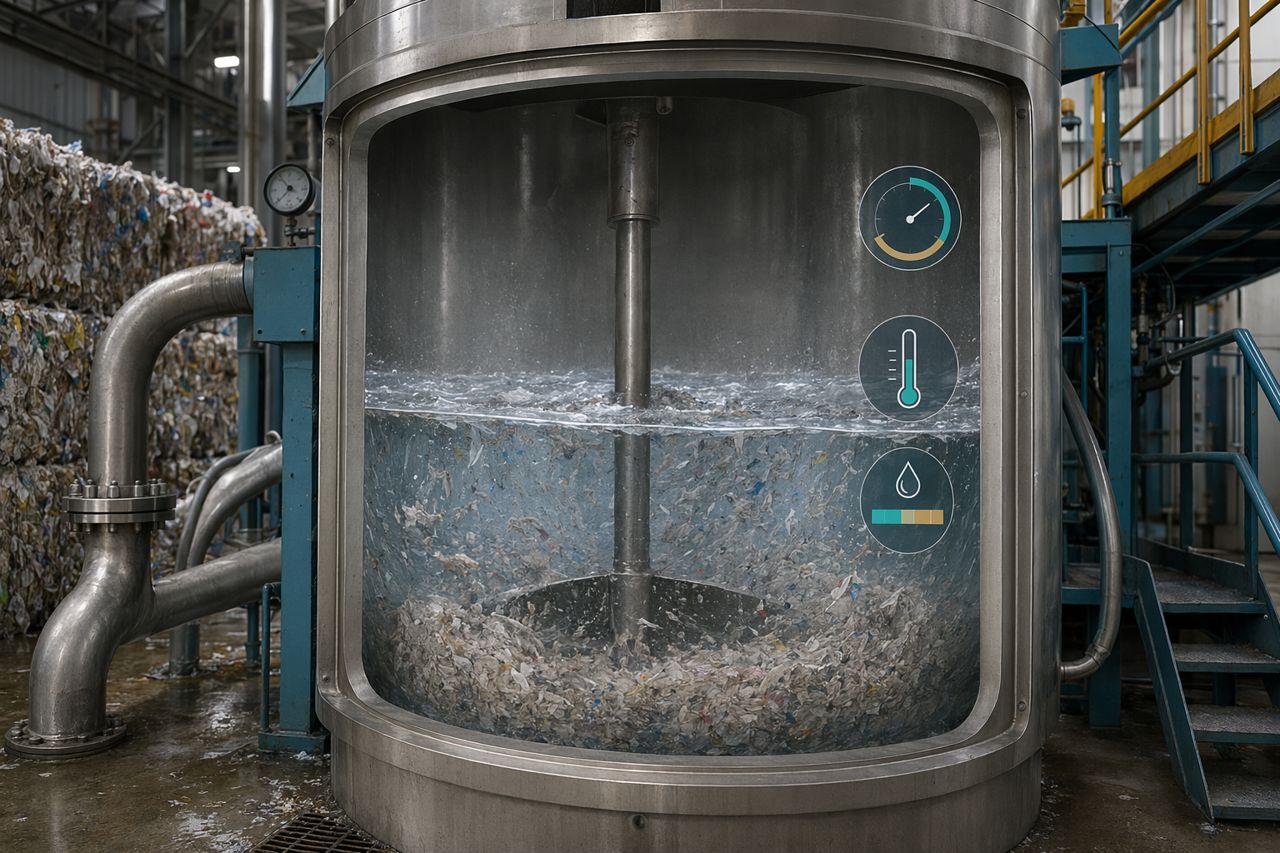
Para las plantas que evalúan el destintado asistido por enzimas, el pulper suele ser el primer punto de control que determina si la química tiene suficiente contacto, si la superficie de la fibra se abre correctamente y si la celda de flotación aguas abajo recibe partículas de tinta en una forma removible.
Pulprift apoya a las plantas que buscan un proveedor de enzimas para plantas de destintado de papel con orientación de aplicación basada en restricciones reales del pulper: tiempo de residencia, temperatura, movimiento de pH, variabilidad de la materia prima, objetivos de drenaje, ganancia de blancura, control de stickies y demanda química total.
Por qué las condiciones del pulper importan antes de la flotación
El pulper hace más que separar el papel recuperado en una suspensión. Define la condición superficial de la fibra e influye en cómo se comportan la tinta, los stickies, los recubrimientos y los finos durante el cribado, la limpieza, la flotación, el lavado, el espesado y la formación en la máquina de papel.
Cuando las condiciones del pulper se desvían, las plantas pueden observar:
- Menor ganancia de blancura o ganancia inestable después de la flotación
- Mayor conteo de motas o arrastre de tinta residual
- Más stickies dispersos en el sistema de aproximación y en los sistemas de extremo húmedo
- Mayor demanda de surfactante, sosa cáustica, peróxido o colector
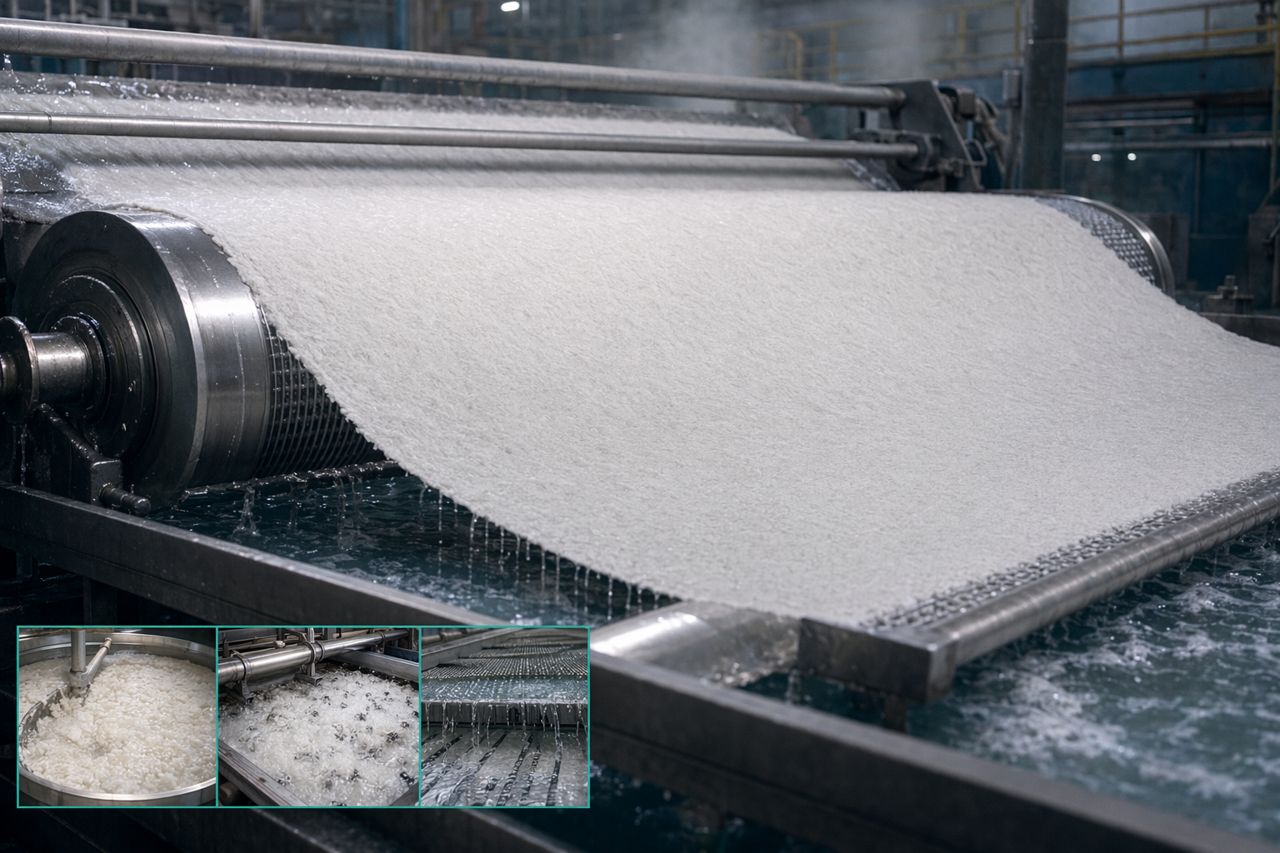
- Drenaje más lento y menor eficiencia en lavadores o espesadores
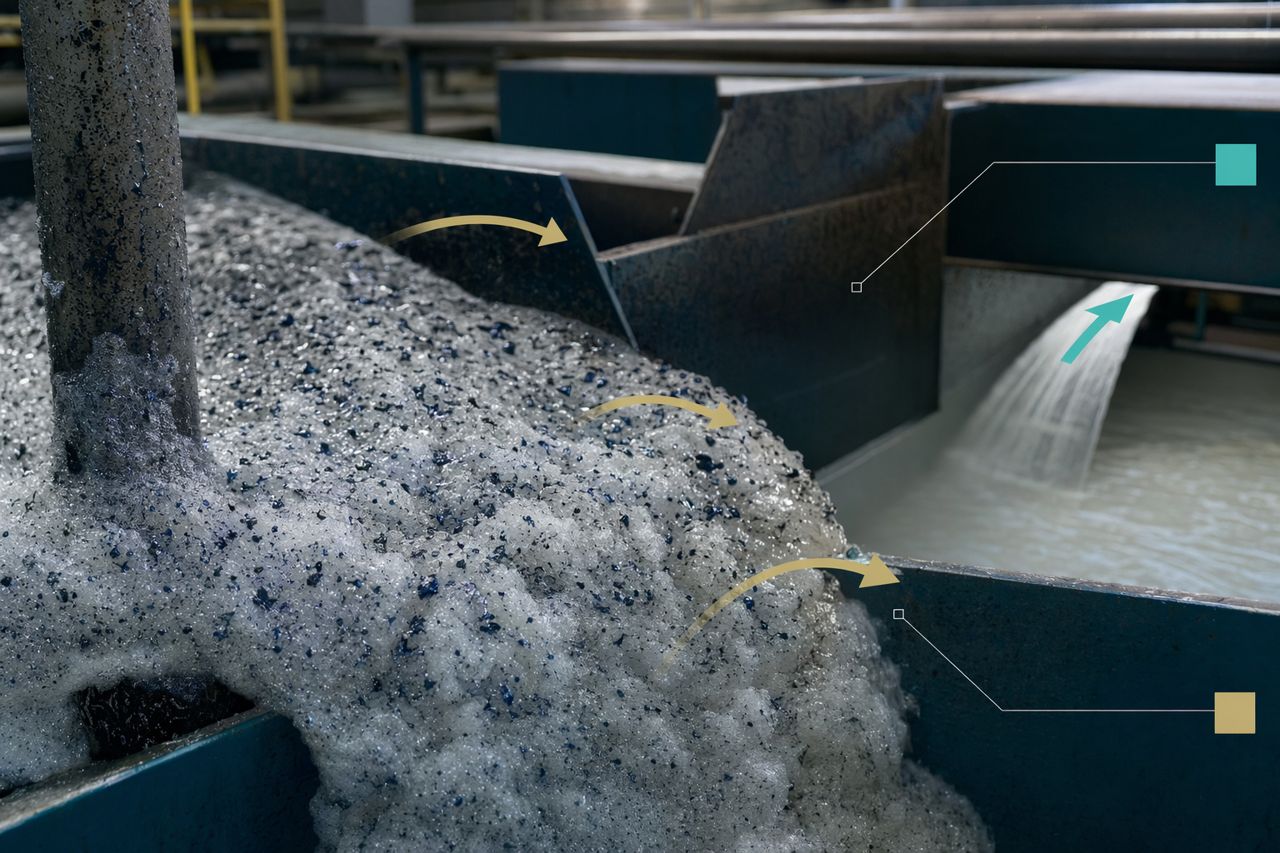
- Mayor inestabilidad de espuma en las celdas de flotación
- Defectos en la hoja, depósitos, roturas y tiempos de parada por limpieza
Los programas enzimáticos no sustituyen el control de proceso. Funcionan mejor cuando la planta comprende la ventana operativa en la que se alinean la materia prima, la mecánica del pulper, la temperatura, el pH y el tiempo de contacto.
Tiempo de residencia: contacto suficiente sin sobretrabajar la pasta
El tiempo de residencia en el pulper controla cuánto tiempo permanecen juntos la fibra recuperada, las partículas de tinta, los fragmentos de adhesivo, el agua, la química y la energía mecánica antes de que la pasta avance aguas abajo.
Un tiempo de residencia demasiado corto puede dejar fragmentos impresos insuficientemente acondicionados. La tinta puede permanecer adherida a las superficies de la fibra o quedar como motas más grandes, más difíciles de eliminar posteriormente. El resultado suele ser una respuesta de flotación inconsistente y la necesidad de mayor corrección química.
Un tiempo de residencia demasiado largo también puede generar problemas. La acción mecánica excesiva puede llevar la tinta y los contaminantes adhesivos a formas más pequeñas y dispersas. Esto puede mejorar la dispersión visual en el pulper, pero aumentar la dificultad de remoción aguas abajo. Sobretrabajar la materia prima también puede elevar la carga de finos, afectar el drenaje e incrementar el material disuelto y coloidal en el circuito.
Qué deben revisar los responsables de pulpado
- Tiempo real de retención frente al punto de consigna de la sala de control
- Variación entre lotes o cortocircuitos en pulpers continuos
- Oscilaciones de consistencia durante cambios de materia prima
- Tendencias de carga del rotor y consumo de potencia
- Calidad de los rechazos que salen del pulper
- Distribución de tamaño de motas de tinta después del pulpado
- Perfil de temperatura de la pasta a lo largo del ciclo del pulper o de la secuencia de tinas
En el destintado asistido por enzimas, el objetivo no es la máxima severidad de pulpado. El objetivo es un acondicionamiento controlado de la superficie para que la flotación y el lavado puedan eliminar tinta y contaminantes con eficiencia.
Ventanas de temperatura: el calor estable supera al calor agresivo
La temperatura afecta el hinchamiento de la fibra, el desprendimiento de tinta, el comportamiento de los adhesivos, la estabilidad de la espuma y la respuesta química. También afecta cómo interactúan las enzimas con la materia prima.
Una ventana de temperatura estable suele ser más valiosa que perseguir un pulper más caliente. El calor excesivo puede ablandar adhesivos sensibles a la presión y aumentar la movilidad de los stickies. También puede modificar el comportamiento de la espuma y hacer que la flotación aguas abajo sea menos predecible. Una temperatura baja puede ralentizar el acondicionamiento de la fibra y reducir la consistencia de la liberación de tinta.
Pulprift suele ayudar a las plantas a definir una banda de temperatura práctica según la mezcla de materia prima, el tipo de pulper, el tiempo de contacto, el paquete químico y el sistema de remoción aguas abajo. El objetivo correcto depende de si la línea procesa residuos de oficina, papel gráfico clasificado, papel recuperado mixto, grados estucados, materia prima rica en revistas o corrientes contaminadas con materiales de embalaje.
Señales operativas de desajuste de temperatura
- La ganancia de blancura se mueve con la tasa de vapor más que con la calidad de la materia prima
- Los depósitos de stickies aumentan después de operar el pulper a mayor temperatura
- La espuma de flotación se vuelve inestable después de cambios de temperatura
- Las motas de tinta reducen su tamaño, pero no se eliminan eficazmente
- El drenaje mejora en un área, pero empeora después del espesado o lavado
- La demanda química aumenta para mantener el mismo objetivo de blancura
El control de temperatura debe tratarse como una palanca de desempeño, no solo como un ajuste de servicios auxiliares.
Deriva de pH: un movimiento pequeño puede cambiar toda la respuesta de destintado
El pH es una de las causas más comunes de resultados de destintado inestables. La fibra recuperada aporta cargas minerales alcalinas, recubrimientos ácidos, química residual de impresión, materiales con resistencia en húmedo, adhesivos y arrastres desconocidos de usos anteriores. La planta añade agua, sosa cáustica, peróxido, silicato, surfactantes, colectores, dispersantes y química de retención. El pulper se convierte en un sistema químico dinámico.
Los programas enzimáticos necesitan un rango de pH que favorezca una modificación útil de la superficie de la fibra y de la tinta sin empujar los contaminantes hacia un estado más difícil de remover. Si el pH deriva durante el ciclo del pulper o entre el pulper y la alimentación de flotación, el desempeño puede cambiar incluso cuando la dosificación y la materia prima parecen constantes.
Dónde se oculta la deriva de pH
- Cambios en la relación entre agua fresca y agua blanca
- Variación en el retorno de broke
- Momento de adición de sosa cáustica
- Descomposición del peróxido y cambios en estabilizantes
- Materia prima recuperada con alto contenido de cenizas
- Materia prima estucada o rica en revistas
- Contaminación con papeles especiales o con resistencia en húmedo
- Cierre prolongado del circuito con aumento de sólidos disueltos
Puntos prácticos de monitoreo
Una sola lectura de pH en la salida del pulper puede no contar toda la historia. Las plantas suelen lograr mejor control al verificar el pH en varios puntos:
- Inicio y descarga del pulper
- Tina de descarga o tina de mezcla
- Alimentación a flotación
- Aceptados de flotación
- Alimentación al espesador o lavador
- Sistema de aproximación a la máquina de papel, si aparecen problemas de depósitos o drenaje
La clave no es recopilar más números solo para reportar. La clave es identificar si el movimiento de pH está causando variación de blancura, inestabilidad de espuma, dispersión de stickies o pérdida de drenaje.
Conectar el control del pulper con el destintado asistido por enzimas
Las soluciones enzimáticas de Pulprift se utilizan para apoyar objetivos de destintado cuando las plantas de fibra recuperada necesitan una liberación de tinta más limpia, mejor gestión de contaminantes, drenaje mejorado y una operación aguas abajo más estable.
En la práctica, el destintado asistido por enzimas debe evaluarse frente a resultados de planta, no frente a afirmaciones aisladas de laboratorio:
- Aumento de blancura después de flotación y lavado
- Menor tinta residual y menos motas visibles
- Mejor control de stickies y menos depósitos
- Drenaje mejorado a través de lavadores, espesadores o secciones de formación
- Menor dependencia de correcciones químicas agresivas
- Espuma más estable y rechazos más limpios
- Menos interrupciones de limpieza asociadas con pitch, stickies o arrastre de tinta
- Protección del rendimiento al evitar pérdidas innecesarias de fibra
Una ventana de aplicación práctica para plantas de destintado
Una ventana de aplicación sólida suele incluir cinco controles definidos.
1. Clasificación de la materia prima
Separe los ensayos por mezcla de papel recuperado. Los residuos de oficina, el papel gráfico clasificado, los grados estucados, las corrientes con alta proporción de revistas y el papel mixto no responden de la misma manera. Si la calidad de la materia prima cambia durante un ensayo, regístrelo claramente.
2. Disciplina en el punto de adición
La adición de enzimas debe realizarse donde la mezcla, el tiempo de contacto y la temperatura estén controlados. Una mala selección del punto de adición puede hacer que una buena química parezca inconsistente.
3. Confirmación del tiempo de residencia
No se base únicamente en el tiempo nominal del ciclo del pulper. Confirme el tiempo real de contacto e identifique cortocircuitos, retrasos de descarga o efectos de mezcla en tinas.
4. Seguimiento de temperatura y pH
Registre el perfil real, no solo el objetivo. El desempeño de destintado suele seguir el perfil de proceso con más precisión que la hoja de receta.
5. Medición del desempeño aguas abajo
Vincule el programa con los resultados que importan: blancura, reducción de motas, calidad de rechazos de flotación, movimiento de cenizas, drenaje, stickies, frecuencia de depósitos, demanda química y estabilidad de producción.
Patrones comunes de solución de problemas
La ganancia de blancura es inconsistente
Revise la deriva de pH, las variaciones de cenizas en la materia prima, la antigüedad de la tinta, la temperatura del pulper, el momento de adición del peróxido, la tasa de aire de flotación y el equilibrio de surfactantes. Si la adición de enzimas es aguas arriba, confirme el tiempo de contacto y la mezcla.
Aumentan los depósitos de stickies
Observe la temperatura del pulper, la severidad mecánica, la materia prima rica en adhesivos, el uso de dispersantes, la eficiencia del cribado y si los contaminantes se están fragmentando en lugar de eliminarse.
El drenaje mejora al principio y luego vuelve a caer
Revise la generación de finos, la acumulación de sólidos disueltos, el cierre del circuito de agua blanca, el tiempo de residencia en tinas y si la química aguas abajo se está ajustando a la nueva condición de la fibra.
La espuma de flotación se vuelve inestable
Revise la temperatura, el pH, el arrastre de surfactantes, el tamaño de partícula de tinta, la dureza cálcica, los sólidos disueltos y el momento de las adiciones químicas.
Cómo Pulprift apoya los ensayos en planta
Pulprift trabaja con plantas de reciclaje de papel en la evaluación controlada de programas enzimáticos. El enfoque no es una recomendación genérica. Es un ajuste específico al proceso basado en materia prima, diseño del pulper, circuito de agua, configuración de flotación, capacidad de lavado, paquete químico y objetivos de producción.
Una conversación típica de soporte cubre:
- Perfil de la materia prima y contaminantes problemáticos
- Tipo de pulper, consistencia, ciclo y patrón de descarga
- Rango de temperatura y pH durante la operación real
- Química de destintado existente y secuencia de adición
- Configuración de flotación, lavado, cribado y espesado
- Objetivos actuales de blancura, motas, drenaje, rechazos y depósitos
- Plan de ensayo, puntos de muestreo y criterios de éxito
Conclusión
El tiempo de residencia en el pulper, la temperatura y el pH no son condiciones de fondo. Son palancas activas de control en el destintado asistido por enzimas. Cuando son estables y se ajustan correctamente a la materia prima, las plantas pueden entregar a la flotación y al lavado aguas abajo una corriente de alimentación mejor: tinta liberada en una forma removible, fibra protegida contra el sobreprocesamiento y contaminantes gestionados antes de que se conviertan en tiempo de parada.
Si su línea de destintado enfrenta inestabilidad de blancura, movimiento de stickies, pérdida de drenaje o aumento de la demanda química, Pulprift puede ayudar a definir una ventana práctica de aplicación enzimática para su planta.
Solicitar una cotización
Comparta su tipo de materia prima, condiciones del pulper, desafíos actuales de destintado y objetivos de producción mediante el formulario de solicitud en el sitio. Pulprift revisará el ajuste al proceso y responderá con una vía de cotización para su planta.