Tendencias de calidad del papel recuperado: qué deben vigilar los responsables de pulpeo antes de iniciar la prueba
La fibra recuperada está cambiando más rápido de lo que muchos sistemas de destintado fueron diseñados para gestionar. Las mezclas de materia prima son más diversas, la química de impresión es menos predecible, la fibra de envases está entrando en corrientes de papeles gráficos y los circuitos de agua operan con cierres más estrictos. El resultado es conocido en planta: respuesta variable de blancura, más eventos de stickies, drenaje más lento, mayor carga de rechazos y programas químicos que requieren correcciones frecuentes.
Para una planta de reciclaje de papel, la prueba enzimática no debería comenzar con la enzima. Debería comenzar con la tendencia del papel recuperado. Cuanto más claramente defina una planta qué ha cambiado en la composición de la materia prima, más fácil será seleccionar la ventana adecuada de tratamiento enzimático, proteger el rendimiento y evaluar la prueba frente a datos operativos significativos.
Pulprift trabaja como proveedor de enzimas para plantas de destintado de papel que necesitan soporte práctico y alineado con el proceso para gestionar la variabilidad del papel recuperado. A continuación se presentan las tendencias de calidad que conviene revisar antes de cerrar el plan de prueba.
1. La mezcla heterogénea se está convirtiendo en la materia prima normal
Muchas plantas están viendo menos papel recuperado limpio y constante, y más corrientes mezcladas. Grados de oficina, papeles gráficos clasificados, papeles estucados, cartones, etiquetas y fibra de envases pueden llegar en la misma semana de operación. Incluso cuando la etiqueta de la bala parece familiar, el comportamiento de la fibra puede no serlo.
Qué cambia en el pulper
- La liberación de tinta puede variar de un lote a otro.
- La carga de finos y cargas minerales puede aumentar sin aviso.
- El hinchamiento y la hidratación de la fibra pueden volverse menos predecibles.
- Los fragmentos con resistencia en húmedo y los residuos estucados pueden sobrevivir durante más tiempo.
- Los stickies pueden dispersarse en partículas más pequeñas y más difíciles de eliminar.
Por qué importa para la selección de enzimas
Un programa enzimático para destintado debe ajustarse al perfil de fibra y contaminantes, no tratarse como un aditivo genérico. Pulprift normalmente evalúa si la planta necesita mayor apoyo para el desprendimiento de tinta, mejora del drenaje, control de stickies o un enfoque equilibrado que proteja el rendimiento mientras mejora la respuesta en flotación.
2. La química de impresión y estucado es más difícil de interpretar a partir de la bala
El papel recuperado ya no presenta una historia simple de tinta. Tóner, tintas curadas por UV, residuos flexográficos, estucados minerales, ligantes, adhesivos y materiales barrera pueden influir en el rendimiento del destintado. Algunos contaminantes se desprenden limpiamente. Otros se fragmentan, se untan o avanzan con los finos a través del sistema.
Vigile estas señales operativas
- La ganancia de blancura se estabiliza aunque aumente la dosificación química.
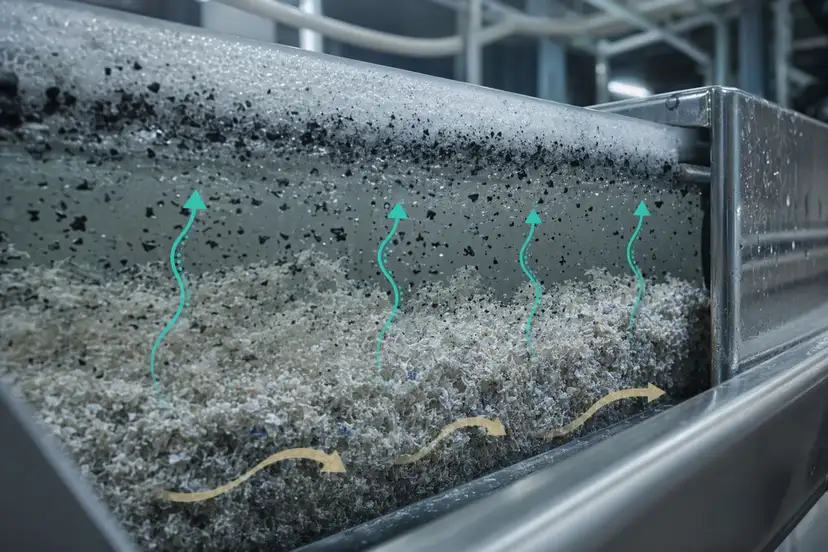
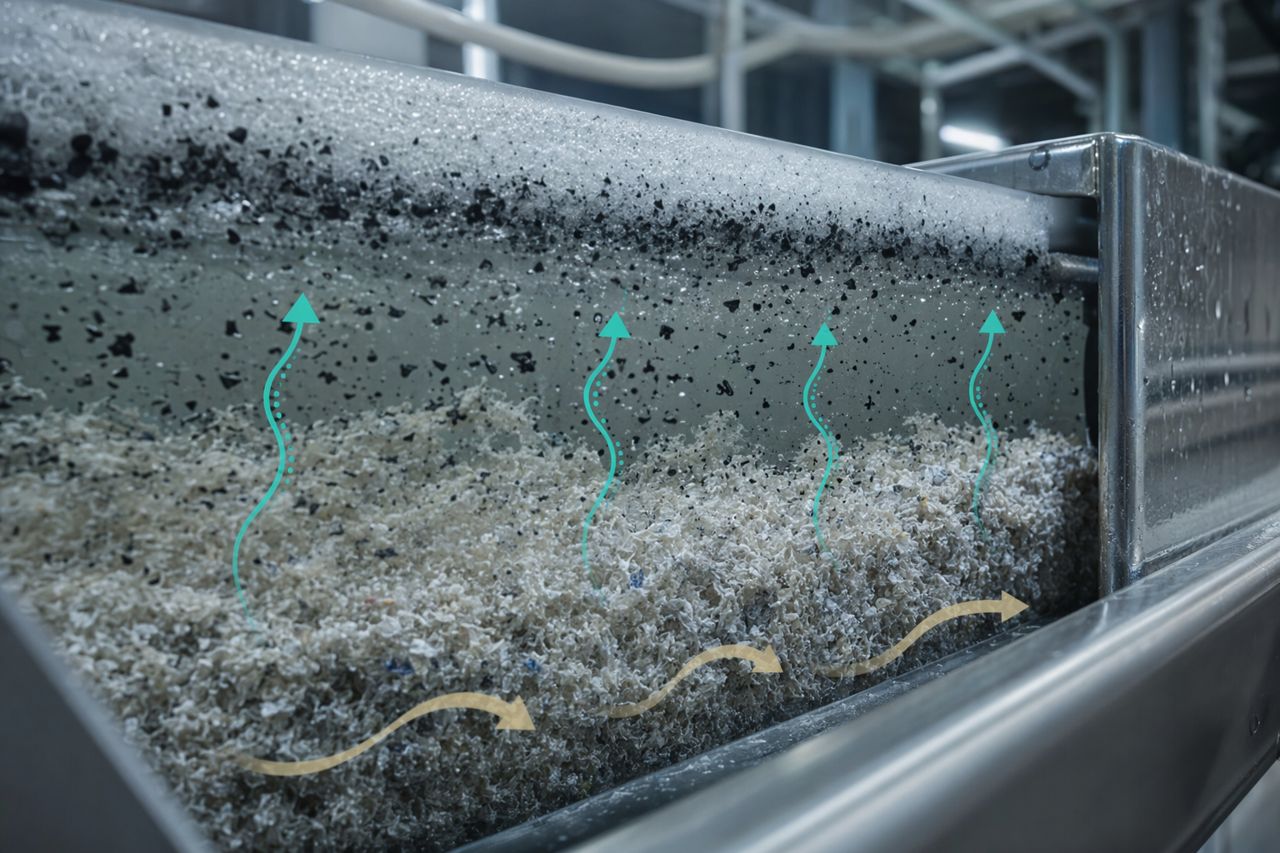
- La espuma de flotación transporta menos tinta visible de lo esperado.
- El conteo de suciedad mejora en una corrida y se revierte en la siguiente.
- Los rechazos aumentan sin un cambio claro en la etiqueta de la materia prima.
- Aparecen motas después del espesado o la dispersión, en lugar de inmediatamente después del pulpeo.
Implicación para la prueba enzimática
La prueba debe separar las limitaciones de liberación de tinta de las limitaciones de eliminación. Si la tinta no se está desprendiendo, el punto de aplicación puede tener que ubicarse más temprano en el proceso. Si la tinta se desprende pero no se elimina, la química de flotación, el aire, la estabilidad de la espuma y el tamaño de partícula de los contaminantes deben revisarse antes de atribuir el problema a la enzima.
3. Los stickies son más pequeños, más móviles y más disruptivos
Los adhesivos de etiquetas, cintas, cierres de envases, materiales autoadhesivos y componentes de papel estucado son un problema persistente en las plantas de reciclaje. La tendencia no es solo más stickies, sino un comportamiento de stickies más variable.
Los contaminantes grandes a menudo pueden eliminarse por depuración. Las partículas pegajosas más pequeñas avanzan más profundamente en el sistema, se depositan en telas y fieltros, interfieren con el drenaje y generan roturas o defectos en la hoja. Los programas enzimáticos pueden apoyar el control de stickies al modificar las interacciones fibra-contaminante y reducir las condiciones que permiten la acumulación de depósitos.
Línea base antes de la prueba
Antes de introducir un tratamiento, documente:
- Tendencia de macro-stickies y micro-stickies por fuente de materia prima.
- Comportamiento de carga en cestas de depuración y cleaners.
- Ubicaciones de depósitos y frecuencia de limpieza.
- Observaciones de limpieza en fieltros, telas y rodillos.
- Registros de roturas relacionados con depósitos pegajosos o agujeros.
Una buena prueba enzimática no depende de un único dato de laboratorio. Evalúa si la máquina opera más limpia y si la planta dedica menos tiempo a combatir depósitos.
4. Los finos y las cenizas están cambiando la economía del drenaje
Un mayor contenido de finos y cargas puede ayudar a la opacidad, pero perjudicar el drenaje, el espesado y el manejo del agua. En muchas plantas, el costo se percibe a través de un desaguado más lento, mayor demanda de vapor, más dependencia de polímeros y flexibilidad limitada en la velocidad de máquina.
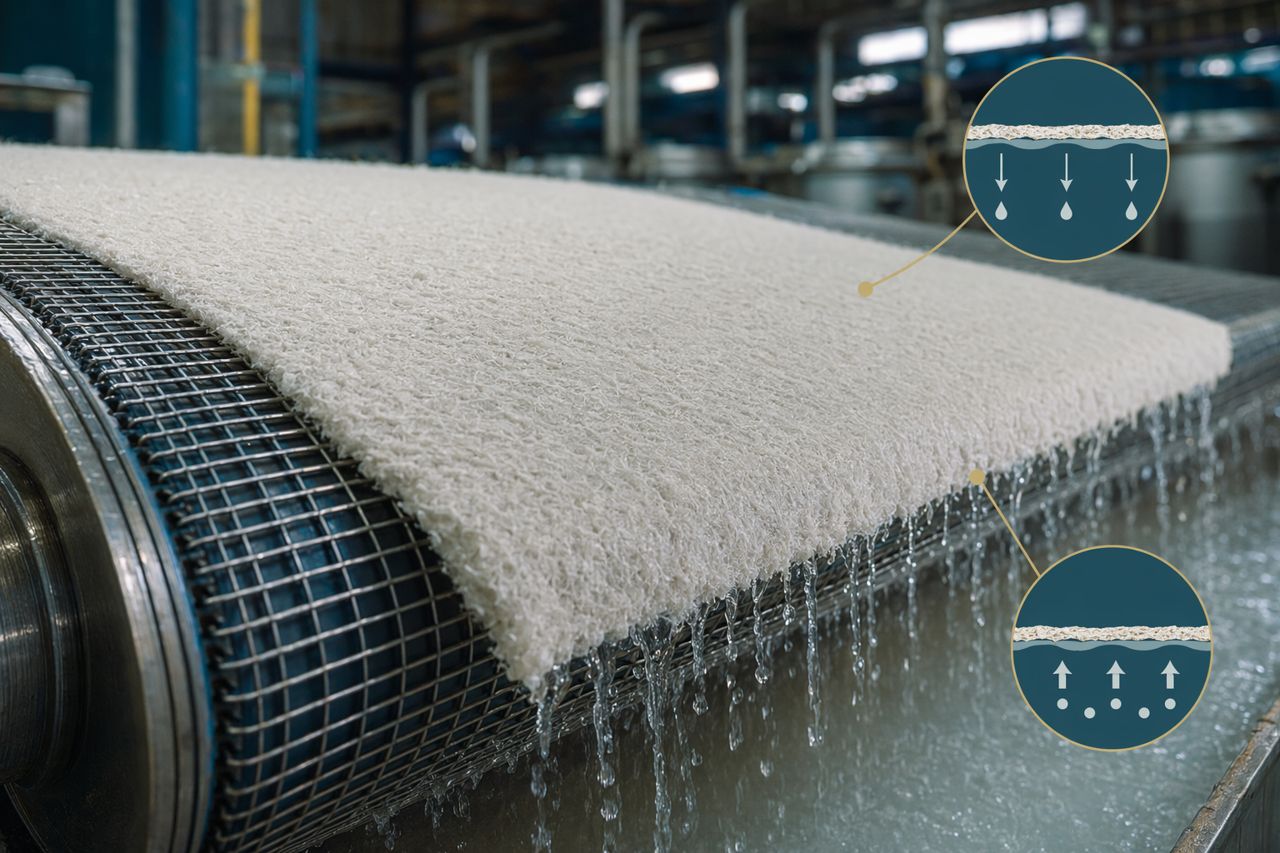
El tratamiento enzimático puede utilizarse para mejorar el comportamiento superficial de la fibra y la respuesta de drenaje, pero el objetivo debe estar claro. ¿La planta busca aumentar el caudal, estabilizar la consistencia, reducir la presión sobre los auxiliares de retención o mejorar la formación de la hoja sin sacrificar rendimiento?
Mediciones útiles durante la prueba
Haga seguimiento de los mismos puntos operativos antes, durante y después de la prueba:
- Estabilidad de la consistencia en la descarga del pulper.
- Comportamiento de la alimentación a flotación.
- Carga del espesador y claridad del filtrado.
- Tendencia de drenaje y drenabilidad.
- Patrón de sólidos en aguas blancas.
- Formación de la hoja terminada e indicadores de resistencia.
La mejora del drenaje solo es valiosa si respalda el objetivo de grado. La planificación de pruebas de Pulprift mantiene el rendimiento y la calidad de la hoja en la misma conversación que la eliminación de agua.
5. Los circuitos de agua más cerrados amplifican problemas pequeños
Los circuitos cerrados de agua reducen el uso de agua fresca, pero también concentran material disuelto y coloidal. Esto puede hacer que el proceso de destintado sea menos tolerante. Tensioactivos, dispersantes, residuos de almidón, orgánicos disueltos, finos, cargas y partículas pegajosas pueden acumularse como una carga de fondo que cambia diariamente.
Señales de que el circuito de agua está afectando el destintado
- El rendimiento de flotación cambia sin un cambio claro de materia prima.
- El comportamiento de la espuma se vuelve inestable.
- La dosificación química aumenta gradualmente para mantener el mismo resultado.
- Los depósitos aumentan después de corridas largas.
- La calidad del filtrado empeora después de cambios de grado.
Implicación para la prueba enzimática
No evalúe la enzima solo en el pulper. Evalúe el circuito. El mismo tratamiento puede comportarse de forma diferente según la química del agua, los arrastres y el punto donde se introduce la enzima. Pulprift revisa puntos de aplicación como adición en pulper, tratamiento en tina de descarga, contacto antes de flotación o una ventana específica de preparación de pasta según el diseño de la planta.
6. Las expectativas de blancura aumentan mientras cae la calidad de la materia prima
A los responsables de pulpeo se les pide mantener la blancura y la limpieza mientras la calidad del papel recuperado se vuelve menos predecible. Esa presión a menudo conduce a más cáustico, peróxido, silicato, tensioactivo, dispersante o química reductiva. Los aumentos químicos pueden funcionar durante un tiempo, pero también pueden elevar costos, cargar el circuito de agua y generar efectos secundarios aguas abajo.
Un programa enzimático debe evaluarse por su capacidad para apoyar la reducción química, no simplemente para añadir otra línea de costo. La pregunta práctica es: ¿puede la planta alcanzar el mismo resultado de destintado, o uno mejor, con un perfil químico más estable y menos agresivo?
Resultados a vigilar
- Ganancia de blancura después de flotación y lavado.
- Tendencia de tinta residual y suciedad visible.
- Estabilidad de la dosificación química.
- Pérdida de fibra en rechazos.
- Respuesta de drenaje y espesado.
- Frecuencia de depósitos y tiempo de parada por limpieza.
7. El éxito de la prueba depende de la ventana de aplicación
La enzima adecuada en la ventana incorrecta puede rendir por debajo de lo esperado. El punto de aplicación debe seleccionarse considerando la oportunidad de contacto, la consistencia de la pasta, el entorno de pH, el perfil de temperatura, la mezcla, el tiempo de retención y el objetivo del proceso.
Ventanas de aplicación comunes en plantas de destintado
- Adición en pulper: Útil cuando se requiere apoyo temprano para la humectación de la fibra y el desprendimiento de tinta.
- Tina de descarga o tina de transferencia: Útil cuando la planta necesita contacto controlado después del pulpeo, pero antes de las principales etapas de separación.
- Alimentación previa a flotación: Útil cuando la liberación de tinta y el comportamiento de los contaminantes deben alinearse con la eliminación por flotación.
- Circuito de preparación de pasta: Útil cuando el drenaje, el comportamiento de stickies o la limpieza de la máquina son la principal preocupación operativa.
La mejor ubicación es la que conecta la acción enzimática con un resultado de proceso medible sin alterar el ritmo de producción.
8. Construya la prueba alrededor de evidencias de planta
Un plan de prueba claro mantiene alineados a todos: producción, calidad, química de extremo húmedo, mantenimiento y compras. También evita un modo de fallo común, en el que la enzima se evalúa durante una semana ruidosa sin una línea base estable.
Lista de verificación previa a la prueba
Antes de iniciar la prueba, confirme:
- Fuentes de materia prima y cambios esperados en la mezcla.
- Blancura base, conteo de suciedad, indicadores de eliminación de tinta y cenizas.
- Tendencia de stickies y ubicaciones de depósitos.
- Drenaje, drenabilidad y comportamiento del espesador.
- Tasa de rechazo y observaciones de pérdida de fibra.
- Programa químico y cualquier restricción de dosificación prevista.
- Paradas de máquina, eventos de limpieza e historial de roturas.
- Puntos de muestreo y criterios de decisión.
Qué ayuda a definir Pulprift
Pulprift apoya a las plantas con selección de producto, estrategia de dosificación, revisión del punto de aplicación, estructura de prueba e interpretación del desempeño. El objetivo no es una prueba de exhibición. El objetivo es una decisión operativa utilizable: continuar, ajustar, ampliar o detener con base en datos en los que la planta ya confía.
Qué vigilar antes de su próxima prueba enzimática
La calidad del papel recuperado seguirá cambiando. Las plantas que mejor responden son las que conectan la realidad de la materia prima con el control del proceso. Antes de la próxima prueba, observe atentamente estas cinco preguntas:
- ¿Ha cambiado la mezcla de materia prima de una forma que los datos del pulper no muestran por completo?
- ¿Los límites de blancura se deben a liberación de tinta, eliminación de tinta o redeposición aguas abajo?
- ¿Los stickies se están eliminando por depuración, se están dispersando en partículas más pequeñas o están llegando a la máquina?
- ¿El drenaje limita el caudal, la eficiencia energética o la calidad de la hoja?
- ¿El programa químico compensa la variabilidad en lugar de controlarla?
Si esas respuestas están claras, el programa enzimático puede diseñarse con un objetivo más preciso.
Solicite una cotización para un plan de enzimas de destintado específico para su planta
Pulprift suministra soluciones enzimáticas para operaciones de papel recuperado y destintado, con planificación de pruebas construida alrededor de condiciones reales de proceso: variabilidad de la materia prima, ventana de aplicación, perfil químico, límites de drenaje, presión de stickies y objetivos de calidad.
Solicite una cotización para compartir las condiciones de su planta y recibir una recomendación práctica para su línea de destintado.