Stickies, adhesivos termofusibles, etiquetas y cintas: guía para responsables de planta sobre contaminantes en papel reciclado
La fibra recuperada aporta flexibilidad económica a una fábrica de reciclaje de papel, pero también introduce un objetivo cambiante de adhesivos, recubrimientos, tintas, ligantes, etiquetas, laminados y residuos de embalaje. Cuando esos contaminantes no se controlan desde el inicio, no permanecen en un solo punto. Avanzan a través de la desintegración, el cribado, la depuración, la flotación, el espesado, el almacenamiento, el circuito de aproximación y la máquina de papel.
Para un responsable de preparación de pasta, el problema no es teórico. Los stickies aparecen como depósitos, defectos en la hoja, cestas de cribado obstruidas, drenaje inestable, mayor demanda química, pérdida de fibra, lavados y paradas no planificadas.
Pulprift trabaja con fábricas que necesitan sistemas de fibra recuperada más limpios sin añadir una carga química innecesaria. Como proveedor de enzimas para plantas de destintado de papel, Pulprift se centra en ventanas de aplicación prácticas, comportamiento de contaminantes y resultados de proceso medibles: apoyo a la blancura, reducción de stickies, mejora del drenaje y mayor estabilidad operativa.
Por qué los stickies son más difíciles de gestionar que la suciedad ordinaria
La arena, la gravilla, el vidrio y el metal se comportan como contaminantes de alta densidad. A menudo pueden eliminarse mediante sistemas de depuración porque su comportamiento físico es predecible.
Los stickies son diferentes.
Se ablandan, se untan, se deforman, se fragmentan, se aglomeran y se redepositan en función de la temperatura, el cizallamiento, el pH, la mezcla de materia prima, la química del agua y el tiempo de residencia. Un contaminante que entra como adhesivo de etiqueta puede convertirse, tras la desintegración, en una partícula pegajosa dispersa, en un depósito sobre una cesta de cribado, en una mota en el rechazo de flotación o en un defecto de hoja en la máquina.
Stickies primarios frente a stickies secundarios
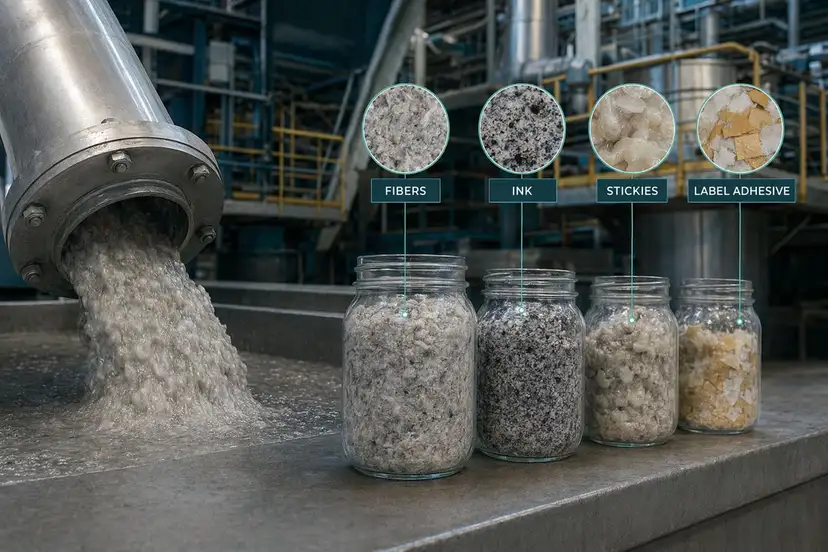
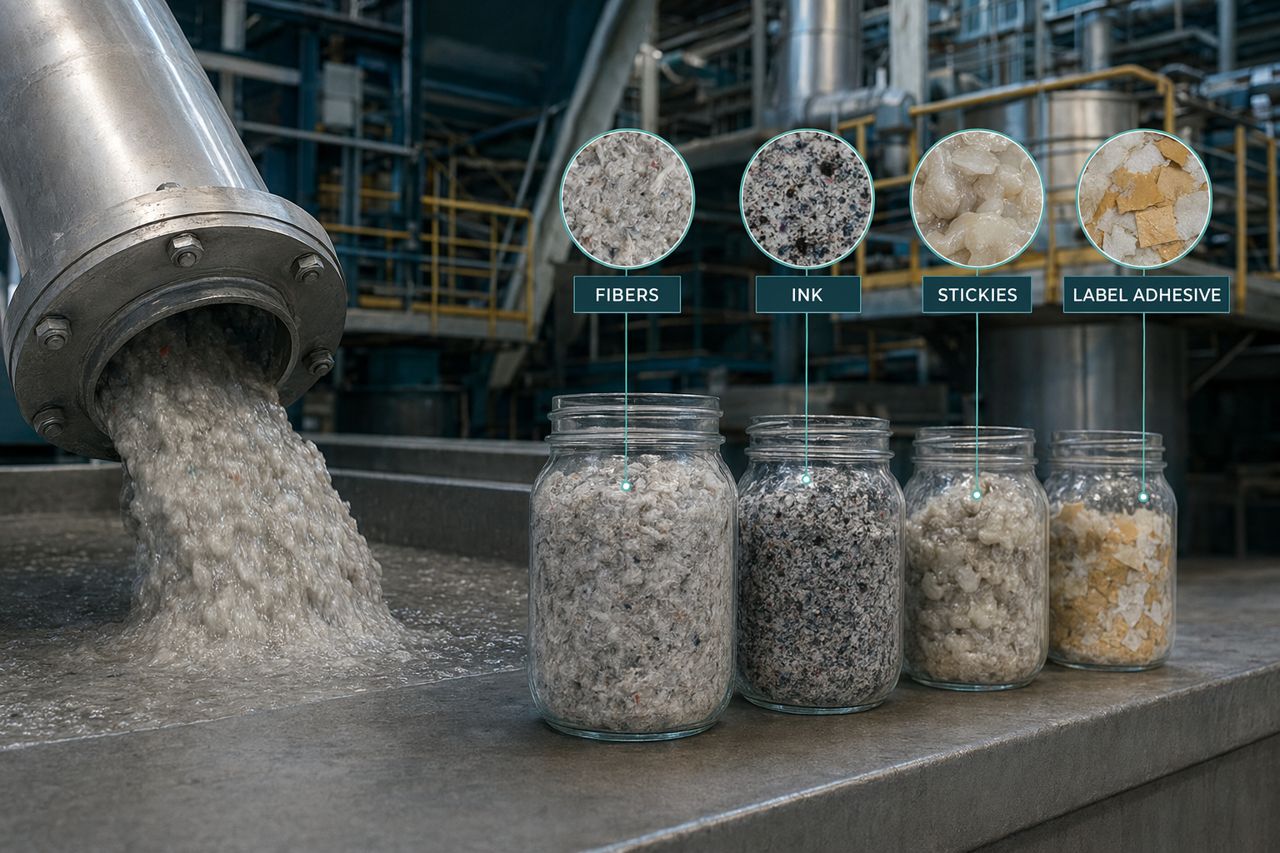
Los stickies primarios entran en la fábrica como partículas adhesivas o poliméricas visibles. Pueden proceder de:
- Etiquetas autoadhesivas
- Cola termofusible de cajas y embalajes
- Adhesivos de cintas
- Cola de encuadernación
- Adhesivos de sobres
- Residuos de envases laminados
- Papeles encerados o estucados
- Ligantes sintéticos en papel recuperado estucado
Los stickies secundarios se forman dentro del sistema cuando los materiales disueltos y coloidales se desestabilizan. Pueden estar provocados por:
- Cambios de pH o conductividad
- Dureza cálcica
- Sobredosificación de productos químicos catiónicos
- Variaciones de temperatura
- Alto cierre de los circuitos de aguas blancas
- Cizallamiento mecánico durante la desintegración, el bombeo o el cribado
Una fábrica puede eliminar bien los contaminantes visibles y, aun así, sufrir stickies secundarios más adelante en el proceso.
El coste en planta de la contaminación por adhesivos
Los stickies no son solo un problema de calidad. Afectan a la economía operativa de toda la línea de fibra reciclada.
1. Aumenta la carga de cribado
Los adhesivos pueden cegar u obstruir los cribados gruesos y finos. A medida que las ranuras se cargan con material pegajoso, aumenta el diferencial de presión y disminuye la estabilidad del caudal. Los operadores pueden compensar con mayor dilución, limpiezas más frecuentes o reducción de la alimentación.
El resultado es predecible: más energía, más gestión de rechazos y menor consistencia desde el pulper hasta la máquina.
2. El rendimiento del destintado se vuelve menos estable
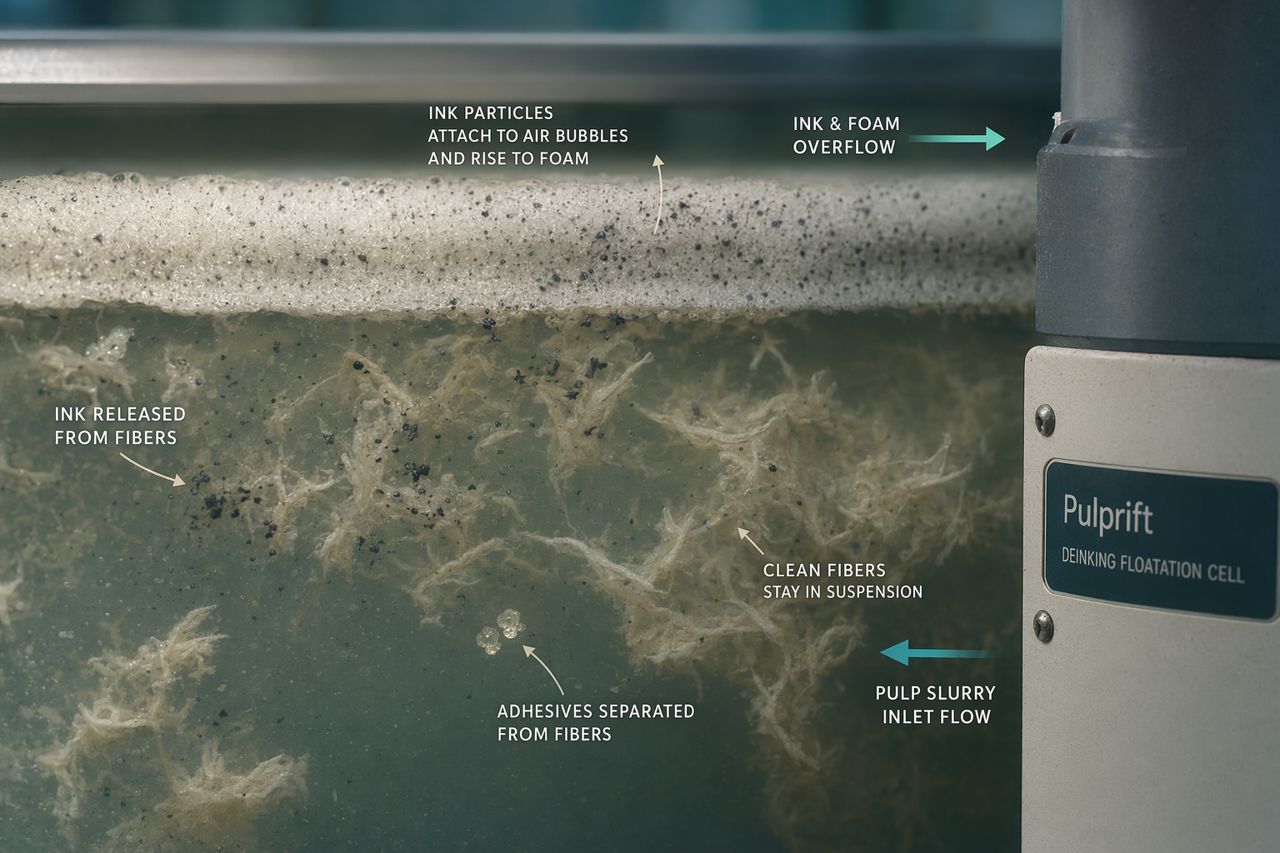
En los sistemas de destintado, los stickies interfieren con el desprendimiento de tinta y la selectividad de la flotación. Las partículas adhesivas pueden arrastrar motas de tinta, fijar finos o estabilizar comportamientos de espuma no deseados. Cuando los contaminantes no se acondicionan correctamente, la fábrica puede aumentar el uso de tensioactivos, dispersantes, sosa cáustica, peróxido u otros auxiliares de proceso.
Eso suele incrementar el coste sin resolver el origen de los depósitos.
3. Es más difícil mantener la ganancia de blancura
La blancura no depende únicamente de la eliminación de tinta. Los adhesivos, recubrimientos, ligantes y cargas coloidales ricas en finos pueden reducir la limpieza óptica y aumentar el conteo de suciedad. Una composición fibrosa con stickies inestables puede requerir más química de blanqueo para alcanzar el mismo objetivo.
Un mejor control de contaminantes aguas arriba puede apoyar los objetivos de blancura con menor presión química.
4. El drenaje y la retención se vuelven menos predecibles
Las sustancias disueltas y coloidales pueden interferir con los auxiliares de drenaje, los programas de retención y el equilibrio de carga en la parte húmeda. Cuando los materiales pegajosos circulan por el sistema, la máquina puede mostrar drenaje más lento, mayor contenido de sólidos en aguas blancas, formación variable y mayor sensibilidad a los cambios de grado.
5. Aumenta el riesgo de paradas
Los stickies se depositan en cribas, fieltros, telas, rodillos, foils, secadores y rasquetas. Una vez que los depósitos se acumulan, el coste va más allá de los productos químicos y del volumen de rechazo. Se convierte en tiempo de parada, mano de obra de limpieza, broke, bobinas fuera de especificación y ventanas de producción perdidas.
Dónde entran las etiquetas, cintas y adhesivos termofusibles en la materia prima reciclada
El perfil de contaminantes depende en gran medida del grado de papel recuperado y del flujo local de recogida.
Papel de oficina y papel mixto
Las fuentes habituales de adhesivos incluyen sobres, etiquetas, carpetas, notas autoadhesivas, cintas y materiales impresos estucados. Estos flujos pueden contener partículas adhesivas más pequeñas que se dispersan durante la desintegración y se vuelven más difíciles de capturar después.
Cajas de cartón ondulado usadas
Los flujos de OCC suelen contener cola de cajas, adhesivos termofusibles de embalaje, etiquetas, cintas y residuos de ceras o recubrimientos. Los adhesivos pueden ser lo bastante grandes para una eliminación temprana, pero pueden fragmentarse bajo condiciones agresivas de desintegración.
Envases impresos y recortes de conversión
Este material puede contener tintas, ligantes, recubrimientos, laminados, aditivos de resistencia en húmedo, adhesivos y tratamientos superficiales especiales. Puede aportar buen valor de fibra, pero también añadir química compleja al sistema.
Papel recuperado con alta carga de etiquetas
Las etiquetas introducen sistemas de adhesivos sensibles a la presión diseñados para permanecer pegajosos y duraderos. En un proceso de reciclaje, esa durabilidad se convierte en un problema de control.
¿Qué hace que un adhesivo se convierta en un depósito?
Un contaminante no necesita ser grande para causar un problema. Necesita ser pegajoso, deformable y capaz de adherirse a una superficie.
Los factores operativos clave incluyen:
- Temperatura: Los adhesivos termofusibles y sensibles a la presión se ablandan a temperaturas elevadas.
- Cizallamiento: Un cizallamiento alto puede romper partículas grandes en partículas más pequeñas y móviles.
- pH: Los cambios de alcalinidad pueden desestabilizar el material disuelto y coloidal.
- Dureza del agua: El calcio y otros iones pueden favorecer la aglomeración.
- Carga química: Los aditivos catiónicos pueden fijar material coloidal no deseado si el sistema no está equilibrado.
- Tiempo de residencia: Los circuitos largos permiten que los contaminantes circulen, se concentren y se redepositen.
- Variabilidad de la materia prima: Una composición limpia en un turno puede convertirse en una composición con alta carga de etiquetas en el siguiente.
El control comienza entendiendo dónde cambia de forma el adhesivo.
La eliminación mecánica es necesaria, pero no siempre suficiente
Un sistema sólido de fibra reciclada utiliza varias barreras:
- Eliminación de contaminantes gruesos en el pulper
- Cribado grueso
- Depuración de alta densidad
- Cribado fino
- Flotación
- Lavado o espesado
- Dispersión
- Gestión del agua de circuito
- Control de depósitos en la parte húmeda
Cada etapa aporta valor. Pero la separación mecánica depende del tamaño de partícula, la densidad, la forma y el comportamiento superficial. Los adhesivos que se untan o fragmentan pueden pasar a través de cribas y depuradores. El material disuelto y coloidal puede atravesar prácticamente todo hasta desestabilizarse más adelante.
Ahí es donde el acondicionamiento con apoyo enzimático puede ayudar.
Cómo el tratamiento enzimático apoya el control de stickies y del destintado
Los programas enzimáticos de Pulprift están diseñados para trabajar dentro del proceso existente de la fábrica, no para sustituirlo. El objetivo es modificar el comportamiento de los contaminantes en el punto adecuado para mejorar la eliminación, el drenaje y la estabilidad aguas abajo.
Según la composición fibrosa y el diseño del sistema, un programa enzimático puede utilizarse para apoyar:
- El desprendimiento de tinta en pulpers de destintado
- La pasivación de stickies y la reducción de la tendencia pegajosa
- Una mejor liberación de contaminantes de las superficies de la fibra
- Una mejor respuesta de flotación
- La reducción del potencial de depósitos en los circuitos de proceso
- La mejora del drenaje tras el acondicionamiento de contaminantes
- Una menor presión sobre la demanda de sosa cáustica, tensioactivos, dispersantes o blanqueo
La pregunta práctica no es si las enzimas funcionan en general. La pregunta práctica es dónde deben aplicarse en su sistema, en qué ventana de proceso y frente a qué perfil de contaminantes.
Mejores ventanas de aplicación en una línea de fibra reciclada
Pulper o tina de descarga
Este suele ser el punto más útil cuando el objetivo es la liberación temprana de contaminantes, el desprendimiento de tinta y el acondicionamiento de adhesivos. La enzima tiene contacto con fibra, tinta, finos, recubrimientos y residuos adhesivos antes de la separación aguas abajo.
Buena opción cuando la fábrica busca:
- Mejor liberación de tinta antes de la flotación
- Menor formación de material pegajoso después de la desintegración
- Comportamiento de cribado más limpio
- Respuesta de destintado más estable
Circuito de destintado antes de la flotación
Algunas fábricas se benefician del contacto enzimático antes de la flotación, especialmente cuando el objetivo es mejorar la separación de tinta y contaminantes hidrofóbicos.
Buena opción cuando la fábrica observa:
- Ganancia de blancura variable
- Alto nivel de motas de tinta residuales
- Exceso de demanda de tensioactivos
- Inestabilidad de espuma vinculada a cambios en la composición fibrosa
Pasta espesa o tina de máquina
Este punto es más selectivo. Puede considerarse cuando el problema es el drenaje, la estabilidad en la parte húmeda o la tendencia a formar depósitos después de la preparación de pasta. Requiere una revisión cuidadosa porque una adición tardía deja menos tiempo para la eliminación de contaminantes aguas arriba.
Buena opción cuando la fábrica observa:
- Restricción de drenaje
- Formación de depósitos después de la línea de destintado
- Alta carga disuelta y coloidal
- Sensibilidad a los programas de retención o carga
Qué analiza Pulprift antes de recomendar un programa
Una recomendación enzimática útil depende de las condiciones de la fábrica. Pulprift revisa el proceso como un sistema operativo, no como una simple adición química.
Los puntos habituales de revisión incluyen:
- Mezcla de grados de papel recuperado y variación estacional
- Carga de etiquetas, cintas, adhesivos termofusibles y papel estucado
- Temperatura del pulper y tiempo de retención
- Perfil de pH durante la desintegración y la flotación
- Configuración de cribado y comportamiento de rechazos
- Rendimiento de flotación y consistencia del rechazo
- Cierre de aguas blancas y conductividad
- Ubicaciones de depósitos y frecuencia de limpieza
- Objetivos de blancura y programa químico
- Límites de drenaje y restricciones de velocidad de máquina
- Química actual de control de depósitos y retención
El objetivo es definir una ventana de tratamiento que los operadores puedan ejecutar realmente.
Señales prácticas de que los stickies están controlando su proceso
Una fábrica puede necesitar un nuevo enfoque de control de contaminantes cuando se repite cualquiera de estos patrones:
- Los cribados finos muestran un aumento del diferencial de presión durante campañas con alta carga de etiquetas
- El conteo de suciedad aumenta incluso cuando la flotación parece estable
- La ganancia de blancura varía más de lo que sugeriría la materia prima entrante
- Se acumulan depósitos en foils, rodillos, telas, fieltros o superficies de secado
- La demanda de carga en la parte húmeda cambia tras modificaciones en la fuente de papel recuperado
- El drenaje se ralentiza cuando los circuitos de aguas blancas están más cerrados
- Los operadores aumentan la dosificación química pero siguen combatiendo depósitos
- Los lavados se vuelven rutinarios después de campañas específicas de materia prima
- El volumen de rechazo aumenta sin una mejora proporcional de la calidad
Estos son síntomas operativos. La causa raíz puede ser el comportamiento de los adhesivos, la carga coloidal, la unión tinta-fibra o una combinación de las tres.
Qué debe aportar un mejor control
Un programa exitoso debe evaluarse por los resultados en fábrica, no por una etiqueta de laboratorio.
Según el problema de partida, los programas de Pulprift suelen evaluarse frente a:
- Desarrollo de blancura más estable
- Menor carga visible de suciedad y motas
- Menor formación de depósitos pegajosos
- Operación de cribado más limpia y menos eventos de obstrucción
- Mejor drenaje y manejo de la pasta
- Menor dependencia de correcciones químicas agresivas
- Reducción del tiempo de parada por limpieza
- Mejora del rendimiento de fibra utilizable mediante una eliminación más selectiva
- Rendimiento más predecible durante cambios de materia prima
El resultado correcto es el que su línea puede medir en producción.
Las enzimas no sustituyen las buenas prácticas operativas
Ningún programa enzimático puede compensar una eliminación deficiente de contaminantes, una entrada de materia prima sin control, cribas sobrecargadas o una química inestable. Los mejores resultados suelen obtenerse cuando el tratamiento enzimático se combina con una operación disciplinada de planta:
- Mantener eficaz la eliminación de contaminantes gruesos en el pulper
- Evitar la fragmentación innecesaria de adhesivos
- Registrar por separado las fuentes con alta carga de etiquetas cuando sea posible
- Mantener cestas de cribado y depuradores
- Monitorear tendencias de pH, temperatura, conductividad y carga
- Alinear la química de flotación con los cambios de materia prima
- Controlar la acumulación en los circuitos de aguas blancas
- Registrar ubicaciones y tiempos de aparición de depósitos por campaña de materia prima
El tratamiento enzimático funciona mejor cuando se integra en esta disciplina operativa.
Lista de verificación para elegir un proveedor de enzimas
Al evaluar un proveedor de enzimas para plantas de destintado de papel, plantee preguntas prácticas:
- ¿Comprende los contaminantes de la fibra recuperada más allá de la tinta?
- ¿Puede hablar de stickies, etiquetas, adhesivos termofusibles y cintas en términos de planta?
- ¿Revisará su ventana de proceso antes de recomendar un producto?
- ¿Puede el programa adaptarse a su diseño existente de pulper, destintado o pasta espesa?
- ¿Se centra en resultados de producción como blancura, drenaje, tiempo de parada y reducción química?
- ¿Puede apoyar una prueba controlada en fábrica con criterios de éxito claros?
- ¿Evita afirmaciones de solución única para todos los casos?
Pulprift está preparado para esa conversación.
Solicite una cotización para un programa enzimático de fibra recuperada
Si los stickies, las etiquetas, las cintas o los adhesivos termofusibles están limitando su línea de destintado, Pulprift puede ayudar a evaluar la ventana de tratamiento adecuada para su composición fibrosa y diseño de proceso.
Prepare la información básica si está disponible:
- Mezcla de grados de papel recuperado
- Temperatura del pulper y tiempo de retención
- Rango de pH durante la desintegración y la flotación
- Principales ubicaciones de depósitos
- Objetivo de blancura y brecha actual
- Cuellos de botella en cribado o flotación
- Programa químico actual y objetivos de reducción
Solicite una cotización mediante el formulario del sitio e incluya el problema operativo que desea resolver. Pulprift responderá con una recomendación práctica para las condiciones de su fábrica.