Cierre del circuito de agua y química del destintado: qué cambia cuando las plantas reutilizan más agua de proceso
Las plantas de reciclaje de papel están cerrando sus circuitos de agua por buenas razones: menor demanda de agua fresca, menor carga de efluentes, mejor retención de calor y un control ambiental más estricto. Pero, a medida que aumenta la reutilización, el sistema de destintado deja de comportarse como un proceso con agua limpia.
Se acumula material disuelto y coloidal. La conductividad aumenta. El arrastre de tensioactivos cambia la calidad de la espuma. El calcio, los finos, el almidón, los adhesivos, los fragmentos de tinta y la basura aniónica empiezan a competir por la química. El resultado es conocido en planta: la flotación se vuelve menos predecible, los stickies aparecen aguas abajo, el drenaje se ralentiza, las mejoras de blancura se vuelven más difíciles de sostener y los operadores compensan con más química de la prevista.
Pulprift trabaja como proveedor de enzimas para plantas de destintado de papel que necesitan un rendimiento estable en condiciones reales de agua de proceso, no solo en agua ideal de laboratorio. El objetivo no es añadir otra variable. El objetivo es hacer que la liberación de fibra, el control de contaminantes y el drenaje sean más manejables a medida que se cierra el circuito.
Qué cambia realmente con el cierre del circuito de agua
Cuando una línea de destintado reutiliza más filtrado, la pasta arrastra el historial de pasadas anteriores por el sistema. Ese historial afecta cada decisión química.
1. Aumenta la carga disuelta
Los circuitos cerrados concentran almidón soluble, fragmentos de hemicelulosa, recubrimientos degradados, detergentes residuales, dispersantes y química de encolado. Estos materiales consumen demanda catiónica, interfieren con los programas de retención y pueden reducir la respuesta efectiva de los auxiliares de flotación y lavado.
Para los operadores, la señal suele ser indirecta:
- Mayor demanda química para el mismo objetivo de blancura
- Estructura de espuma más variable en las celdas de flotación
- Mayor tendencia a depósitos después de cambios de grado
- Mayor carga de basura aniónica en el agua blanca
- Drenaje inestable después de una alteración del circuito
2. Los stickies se vuelven más móviles
Los adhesivos y las etiquetas autoadhesivas no desaparecen en un circuito cerrado. Se redistribuyen. La cizalla, la temperatura, los residuos de tensioactivos y los dispersantes pueden desplazar material pegajoso entre macro-stickies, micro-stickies y fracciones disueltas o coloidales.
Un programa que solo fragmenta el material puede hacer que el problema parezca menor en el tamiz y peor en la máquina de papel. El objetivo operativo es una liberación y eliminación controladas, no una dispersión descontrolada.
3. La química de flotación tiene una ventana más estrecha
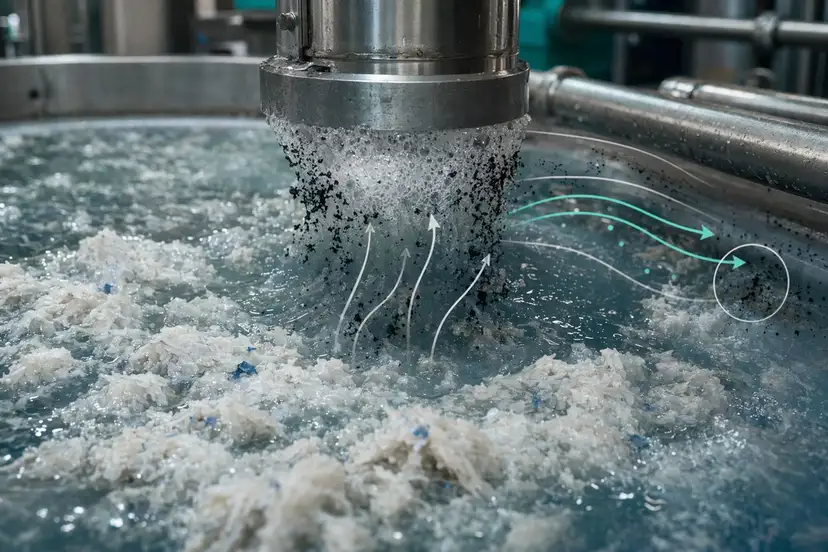
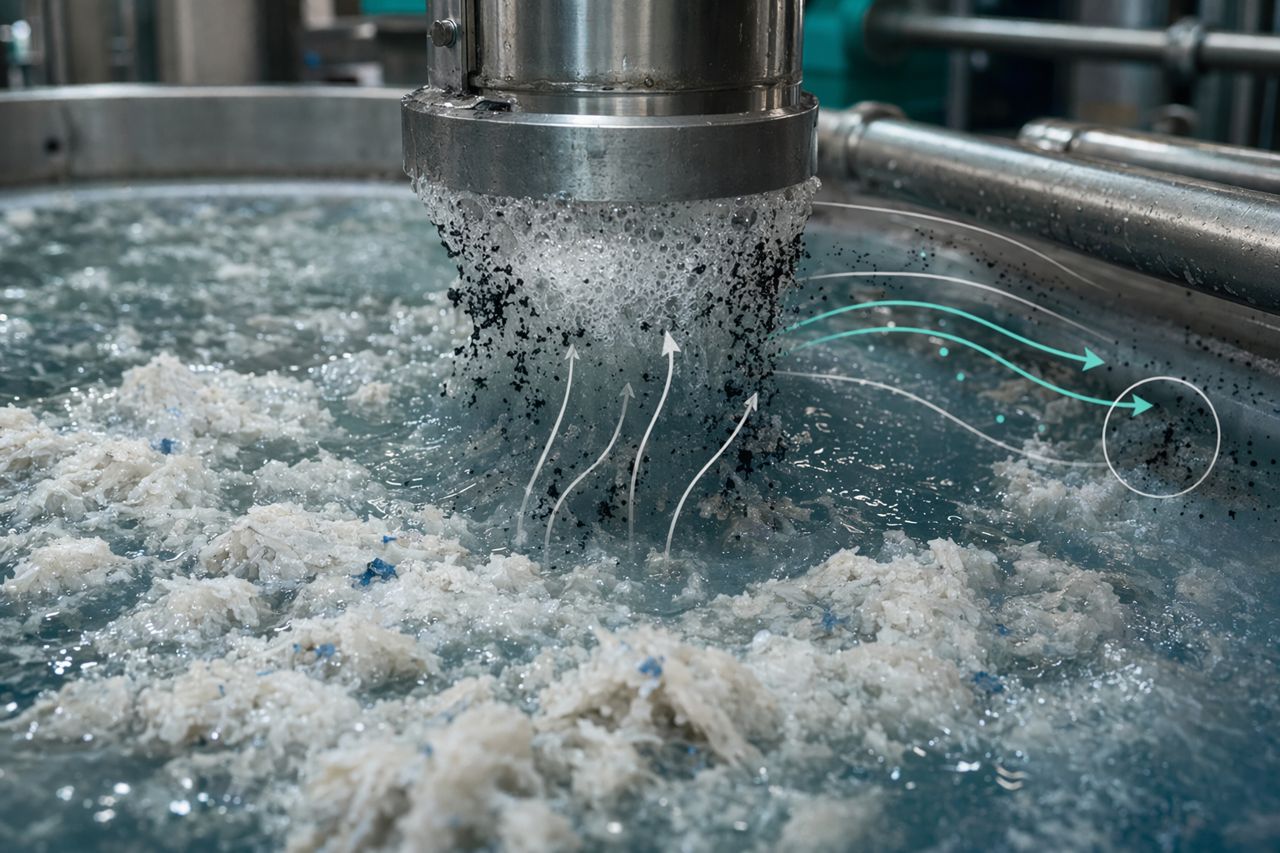
La flotación depende del desprendimiento de tinta, la adhesión al aire, la estabilidad de la espuma y el rechazo de contaminantes. El agua reutilizada cambia la química superficial. Los tensioactivos residuales pueden sobreestabilizar la espuma o crear una espuma débil que colapsa antes de retirar la tinta. Una dureza y conductividad elevadas pueden modificar el comportamiento de aglomeración.
Por eso dos turnos pueden operar con la misma receta y observar distinta eliminación de tinta. El circuito de agua forma parte de la receta.
4. El drenaje y el rendimiento se mueven juntos
Los circuitos cerrados suelen aumentar la circulación de finos. Los finos son valiosos cuando se retienen correctamente, pero también ralentizan el drenaje y transportan cenizas, motas de tinta y carga soluble. Si la química expulsa demasiado material fino con las corrientes de rechazo, el rendimiento se resiente. Si mantiene todo en la pasta, la limpieza y el drenaje se ven afectados.
Los mejores programas de destintado protegen la fibra utilizable mientras ayudan al sistema a rechazar lo que no debería avanzar.
Dónde encajan las enzimas en un sistema de destintado de circuito cerrado
Las enzimas no sustituyen la química de destintado. Son una herramienta de proceso que puede hacer que las etapas mecánicas y químicas existentes trabajen con menos fricción.
En una línea de fibra reciclada, los programas enzimáticos específicos pueden apoyar:
- Liberación de tinta de las superficies de fibra antes de la flotación o el lavado
- Reducción de contaminantes ligados a la fibra que resisten la acción mecánica
- Mejora del drenaje mediante la modificación controlada de finos y superficies de fibra
- Menor tendencia a stickies cuando se combinan con la estrategia adecuada de fijación, tamizado y eliminación
- Desarrollo de blancura más constante con menor dependencia de correcciones químicas agresivas
El valor práctico se mide en resultados operativos: ganancia de blancura, comportamiento más limpio del filtrado, drenaje estable, menos paradas relacionadas con depósitos y reducción de la sobrecorrección química.
Ventanas de aplicación que importan
En sistemas de circuito cerrado, el rendimiento enzimático depende del punto de aplicación y del ajuste al proceso. Pulprift suele evaluar varias ventanas específicas de cada planta antes de recomendar un programa.
Adición en pulper o tina de descarga
Esta ubicación da a las enzimas un contacto temprano con la fibra recuperada, las tintas, los recubrimientos y la contaminación adhesiva. Puede ayudar a preparar la pasta para la separación aguas abajo, especialmente cuando la planta trabaja con residuos de oficina mixtos, grados impresos o contaminación por etiquetas.
Las consideraciones operativas clave incluyen el tiempo de residencia, la consistencia de la pasta, la estabilidad de la temperatura, el rango de pH y cuánta cizalla se produce después del punto de dosificación.
Acondicionamiento previo a la flotación
Una etapa de acondicionamiento controlado antes de la flotación puede mejorar la liberación de tinta y la presentación de contaminantes. Esto resulta útil cuando las pérdidas en flotación son altas o cuando la ganancia de blancura varía con la calidad del agua de proceso.
La pregunta principal es si la etapa enzimática ayuda a la celda a eliminar contaminantes, en lugar de simplemente redistribuirlos.
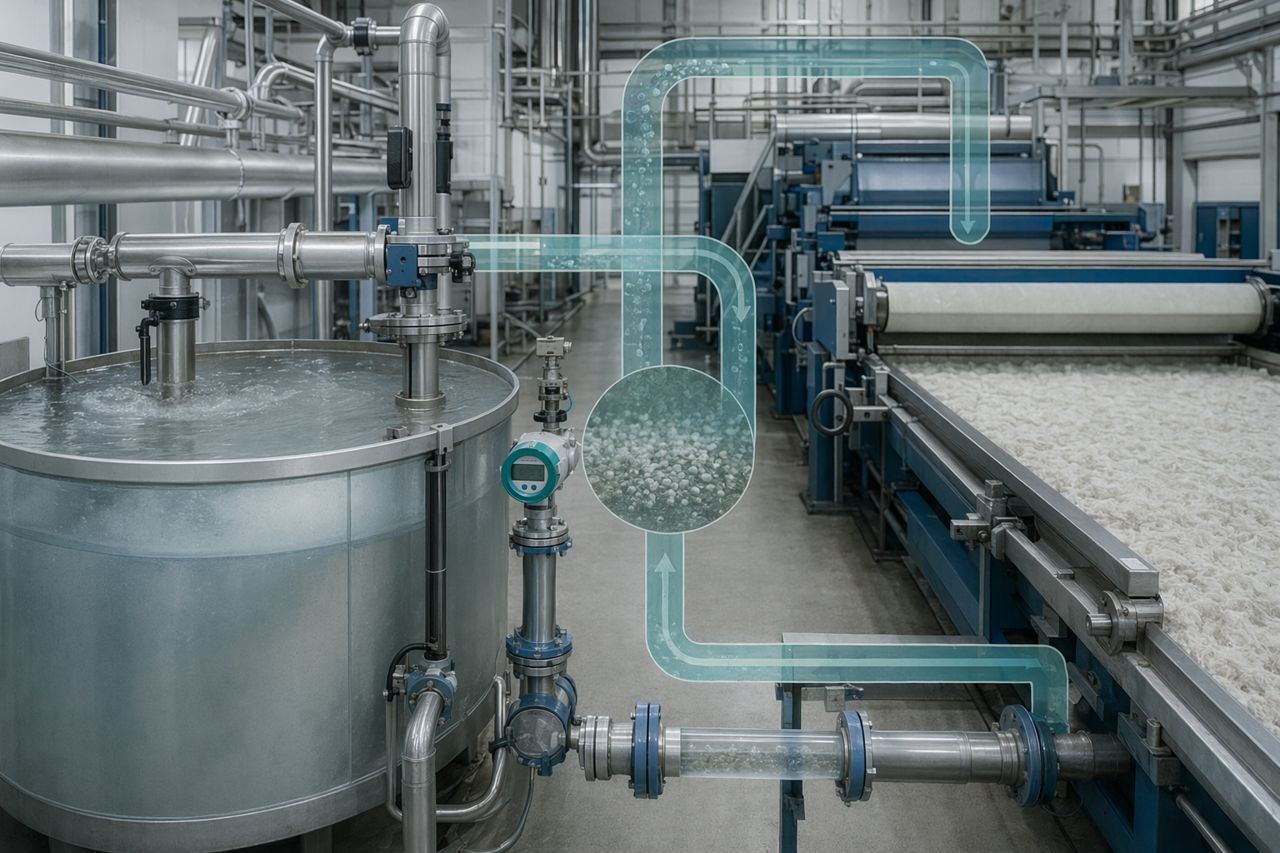
Intervención en pasta espesa o en el circuito de agua blanca
Para plantas que enfrentan pérdida de drenaje, nutrientes que favorecen la formación de limo o comportamiento recurrente de depósitos, el programa adecuado puede necesitar abordar la carga circulante y no solo la pasta entrante. Esto requiere una coordinación cuidadosa con la química de retención, fijación, biocidas y control de pitch.
Señales de que la química de su circuito cerrado está desequilibrada
Un problema de cierre de agua rara vez aparece como una única falla clara. Busque conjuntos de señales:
- El objetivo de blancura requiere más auxiliar de flotación o apoyo con peróxido que antes
- La espuma cambia después de corridas largas, aunque la calidad de la pasta parezca estable
- Los recuentos de stickies aumentan después de tamices, depuradores o dispersores
- Los depósitos en duchas, fieltros, telas o sección de secado se vuelven más frecuentes
- El drenaje cae sin una explicación clara asociada al refinado o a la composición de la pasta
- La distribución de cenizas y finos cambia entre corrientes aceptadas y de rechazo
- Los operadores aumentan la química para estabilizar un área y desestabilizan otra
Si estos síntomas aparecen después de reducir el agua fresca, cambiar la reutilización de filtrado, ajustar el recuperador de fibras o modificar la mezcla de grados, el circuito de agua debe tratarse como una variable de proceso.
Construcción de un programa enzimático específico para la planta
Pulprift aborda el destintado en circuito cerrado mapeando primero el sistema operativo. El trabajo comienza con preguntas que son relevantes para la planta:
- ¿Qué mezcla de materias primas impulsa la carga: residuos de oficina, papel prensa, grados estucados, cartón, etiquetas o papel recuperado mixto?
- ¿Dónde se producen las pérdidas de blancura: pulpeo, flotación, lavado, espesado o almacenamiento?
- ¿Los stickies se están rechazando, dispersando o arrastrando hacia adelante?
- ¿Qué química ya está presente en el sistema y dónde se incorpora?
- ¿Qué eventos de parada están vinculados a depósitos, taponamientos, formación de espuma o pérdida de drenaje?
- ¿Qué objetivo está más restringido: blancura, rendimiento, uso de agua, coste químico o disponibilidad de la máquina?
A partir de ahí, el programa puede alinearse con la ventana de proceso de la planta, en lugar de forzarse en una receta genérica.
Qué deben preguntar los compradores antes de cambiar la química de destintado
Antes de añadir o cambiar un programa enzimático, los responsables de pulpeo y proceso deberían pedir respuestas en términos de planta:
- ¿Dónde se dosificará y por qué allí? La ubicación correcta depende del tiempo de residencia, la liberación de contaminantes y la eliminación aguas abajo.
- ¿Qué resultado del proceso debería moverse primero? Deben priorizarse la blancura, el drenaje, los stickies, el rendimiento o la reducción química.
- ¿Cómo se gestionará la interacción con la química actual? Las enzimas deben encajar con tensioactivos, dispersantes, auxiliares de retención, química de fijación, biocidas y etapas de blanqueo.
- ¿Cuál es el límite de la prueba? Una buena prueba define la composición de la pasta, la condición del circuito, el punto de dosificación, la ventana operativa y las métricas de éxito.
- ¿Qué ocurre si cambia la calidad del agua? Las plantas de circuito cerrado necesitan planes de respuesta para cambios de conductividad, inestabilidad de espuma y variación de la materia prima entrante.
Resultados prácticos a los que apuntar
Un programa enzimático bien diseñado para destintado con mayor cierre de circuito debería ayudar a la planta a buscar:
- Ganancia de blancura más estable ante variaciones de la materia prima
- Liberación de tinta más limpia antes de la flotación o el lavado
- Menor corrección química para el mismo objetivo óptico
- Mejor drenaje sin sacrificar fibra utilizable
- Menor riesgo de depósitos por stickies y carga coloidal
- Menos eventos de parada vinculados a ensuciamiento, taponamiento o inestabilidad de espuma
- Mejor control de los compromisos entre rendimiento y limpieza
Los programas más sólidos no se venden como aditivos milagrosos. Se integran en el sistema de preparación de pasta con límites operativos claros y objetivos de producción medibles.
Hable con Pulprift sobre su línea de destintado de circuito cerrado
Si su planta está aumentando la reutilización del agua de proceso o ya observa los efectos secundarios de un circuito más cerrado, Pulprift puede ayudar a revisar la composición de la pasta, la ubicación de la química y las opciones de ajuste enzimático para su proceso de destintado.
Utilice el formulario del sitio para solicitar una cotización e incluya su mezcla de materias primas, grado objetivo, etapas actuales de destintado, principal limitación y cualquier cambio reciente en el circuito de agua.