Tendances de qualité des papiers récupérés : ce que les responsables de trituration doivent surveiller avant le démarrage de l’essai
Les fibres récupérées évoluent plus vite que de nombreux systèmes de désencrage n’ont été conçus pour le gérer. Les compositions fibreuses sont plus mélangées, la chimie d’impression est moins prévisible, les fibres d’emballage entrent dans les flux de papiers graphiques, et les circuits d’eau fonctionnent en boucles plus fermées. Le résultat est bien connu sur le terrain : réponse variable de la blancheur, davantage d’incidents liés aux stickies, drainage plus lent, charge de refus plus élevée et programmes chimiques nécessitant des corrections fréquentes.
Pour une papeterie de recyclage, l’essai enzymatique ne doit pas commencer par l’enzyme. Il doit commencer par la courbe d’évolution des papiers récupérés. Plus une usine définit clairement ce qui a changé dans sa composition fibreuse, plus il est facile de choisir la bonne fenêtre de traitement enzymatique, de protéger le rendement et d’évaluer l’essai à partir de données d’exploitation pertinentes.
Pulprift intervient comme fournisseur d’enzymes pour les usines de désencrage qui recherchent un accompagnement pratique, aligné sur le procédé, face à la variabilité des papiers récupérés. Voici les tendances de qualité à vérifier avant de finaliser le plan d’essai.
1. Les mélanges deviennent la composition fibreuse normale
De nombreuses usines observent une baisse des papiers récupérés propres et constants, au profit de flux plus mélangés. Papiers de bureau, papiers graphiques triés, papiers couchés, cartons, étiquettes et fibres d’emballage peuvent arriver au cours de la même semaine de production. Même lorsque l’étiquette de la balle semble familière, le comportement des fibres peut être différent.
Ce qui change dans le pulpeur
- Le détachement de l’encre peut varier d’un lot à l’autre.
- La charge en fines et en charges minérales peut augmenter sans avertissement.
- Le gonflement et l’hydratation des fibres peuvent devenir moins prévisibles.
- Les fragments à résistance humide et les débris couchés peuvent persister plus longtemps.
- Les stickies peuvent se disperser en particules plus petites, plus difficiles à éliminer.
Pourquoi cela compte pour le choix de l’enzyme
Un programme enzymatique de désencrage doit être adapté au profil des fibres et des contaminants, et non traité comme un additif générique. Pulprift examine généralement si l’usine a besoin d’un soutien renforcé au détachement de l’encre, d’une amélioration du drainage, d’un contrôle des stickies ou d’une approche équilibrée qui protège le rendement tout en améliorant la réponse en flottation.
2. La chimie d’impression et de couchage est plus difficile à lire à partir de la balle
Les papiers récupérés ne portent plus une histoire d’encre simple. Toner, encres réticulées UV, résidus flexographiques, couchages minéraux, liants, adhésifs et matériaux barrières peuvent tous influencer la performance de désencrage. Certains contaminants se détachent proprement. D’autres se fragmentent, s’étalent ou circulent avec les fines dans le système.
Signaux d’exploitation à surveiller
- Le gain de blancheur plafonne même lorsque le dosage chimique augmente.
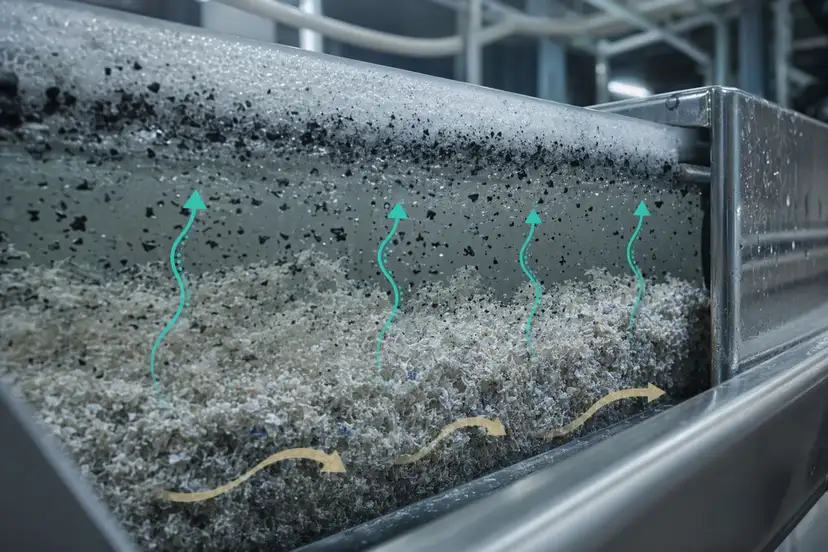
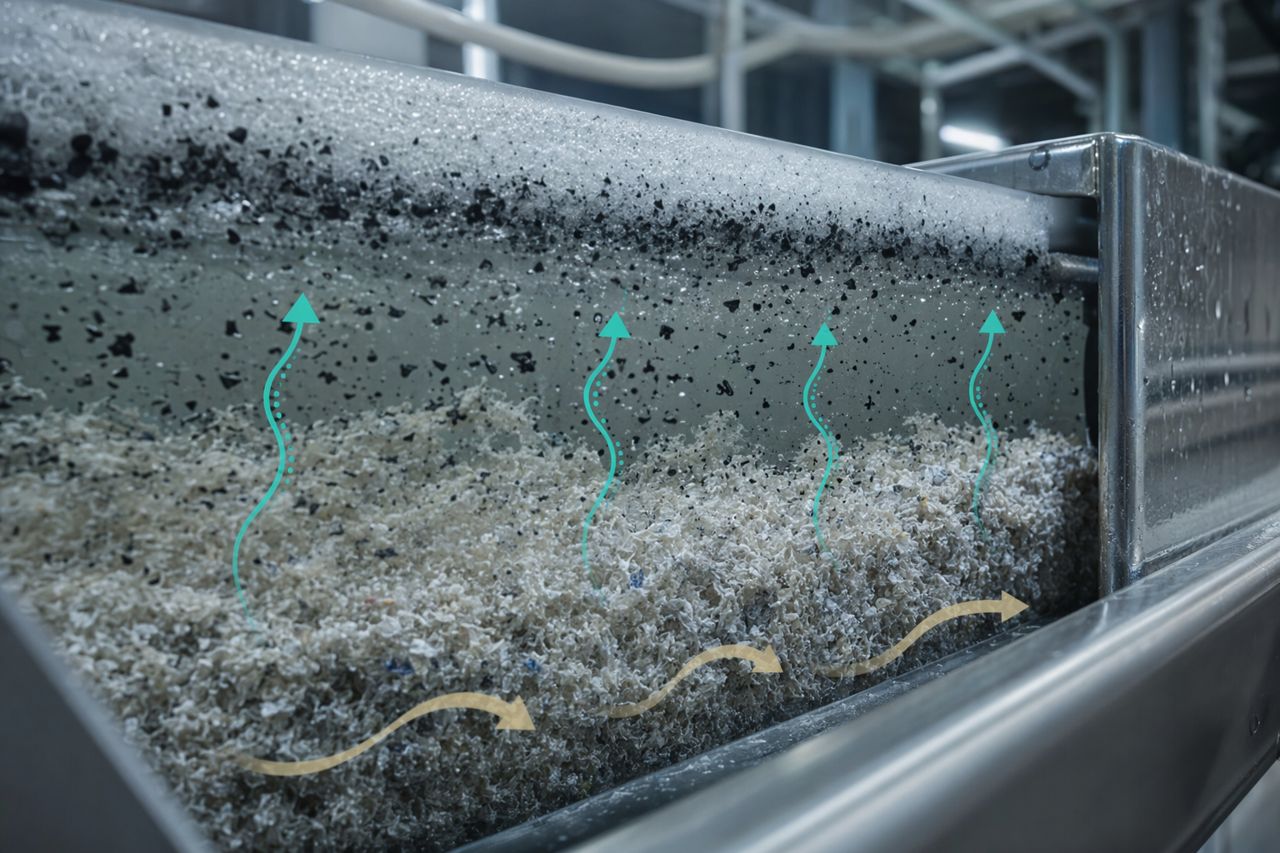
- La mousse de flottation transporte moins d’encre visible que prévu.
- Le comptage des impuretés s’améliore sur une marche puis se dégrade sur la suivante.
- Les refus augmentent sans changement clair de l’étiquette matière.
- Des points apparaissent après épaississement ou dispersion, plutôt qu’immédiatement après la trituration.
Implication pour l’essai enzymatique
L’essai doit distinguer les limites liées au détachement de l’encre de celles liées à son élimination. Si l’encre ne se détache pas, le point d’application peut devoir être placé plus tôt dans le procédé. Si l’encre se détache mais n’est pas éliminée, la chimie de flottation, l’air, la stabilité de la mousse et la taille des particules contaminantes doivent être examinés avant de mettre l’enzyme en cause.
3. Les stickies sont plus petits, plus mobiles et plus perturbateurs
Les adhésifs provenant des étiquettes, rubans, fermetures d’emballages, matériaux autoadhésifs et composants de papiers couchés restent un problème persistant dans les usines de recyclage. La tendance n’est pas seulement à davantage de stickies. Elle est aussi à un comportement des stickies plus variable.
Les gros contaminants peuvent souvent être éliminés par tamisage. Les particules collantes plus petites progressent plus loin dans le système, se déposent sur les toiles et les feutres, perturbent le drainage et provoquent des casses ou des défauts de feuille. Les programmes enzymatiques peuvent contribuer au contrôle des stickies en modifiant les interactions fibres-contaminants et en réduisant les conditions favorables à l’accumulation de dépôts.
Référence de départ avant essai
Avant d’introduire un traitement, documentez :
- La tendance des macro-stickies et micro-stickies par source de matière.
- Le comportement de charge des paniers de tamis et des épurateurs.
- Les emplacements de dépôts et la fréquence de nettoyage.
- Les observations de nettoyage des feutres, toiles et rouleaux.
- Les enregistrements de casses liés aux dépôts collants ou aux trous.
Un bon essai enzymatique ne repose pas sur un seul chiffre de laboratoire. Il vérifie si la machine fonctionne plus proprement et si l’usine passe moins de temps à lutter contre les dépôts.
4. Les fines et les cendres modifient l’économie du drainage
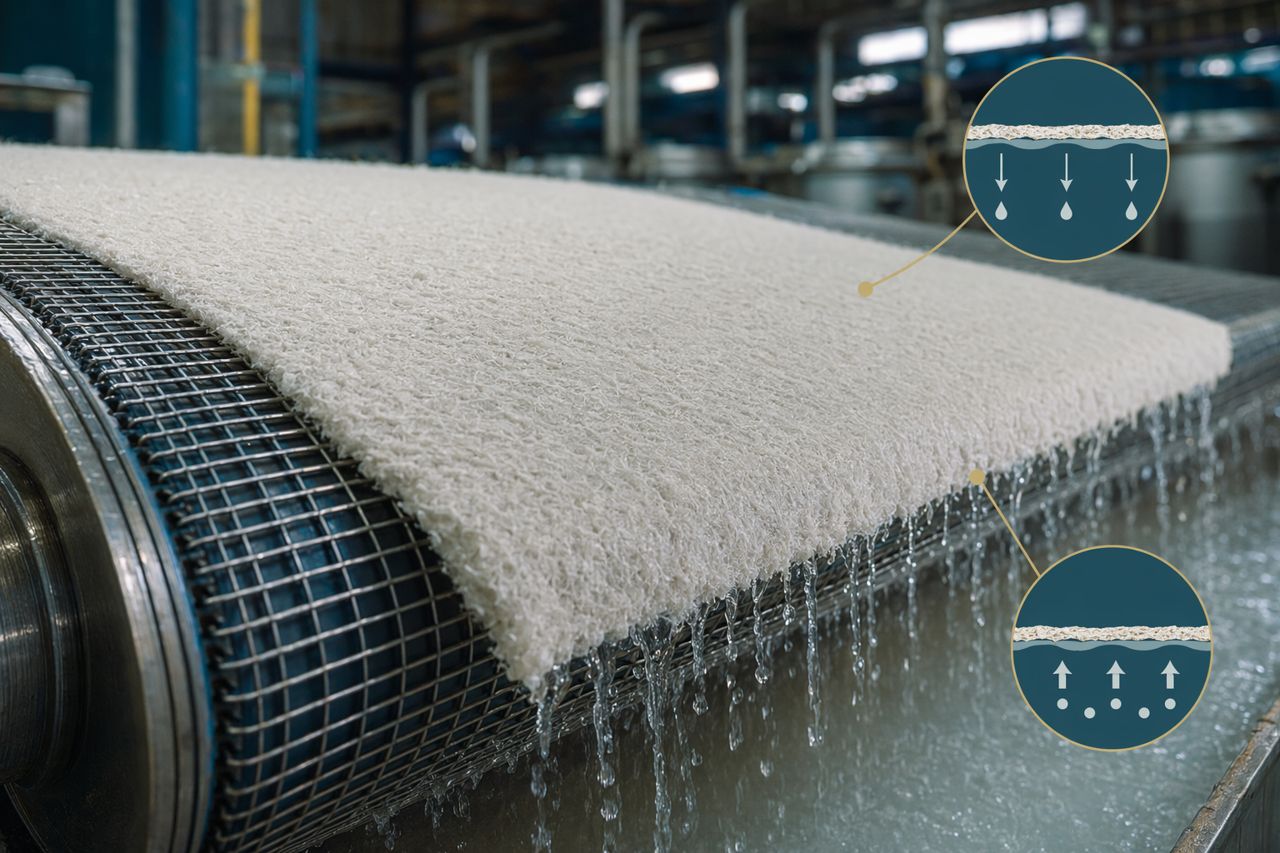
Des teneurs plus élevées en fines et en charges peuvent améliorer l’opacité, mais dégrader le drainage, l’épaississement et la gestion de l’eau. Dans de nombreuses usines, le coût se traduit par une déshydratation plus lente, une demande accrue en vapeur, une dépendance plus forte aux polymères et une flexibilité limitée sur la vitesse machine.
Le traitement enzymatique peut être utilisé pour améliorer le comportement de surface des fibres et la réponse au drainage, mais l’objectif doit être clair. L’usine cherche-t-elle à augmenter le débit, stabiliser la consistance, réduire la pression sur les aides à la rétention ou améliorer la formation de la feuille sans sacrifier le rendement ?
Mesures utiles pendant l’essai
Suivez les mêmes points d’exploitation avant, pendant et après l’essai :
- Stabilité de la consistance en sortie de pulpeur.
- Comportement de l’alimentation en flottation.
- Charge de l’épaississeur et clarté du filtrat.
- Tendance du drainage et de l’égouttabilité.
- Profil des solides dans les eaux blanches.
- Formation de la feuille finie et indicateurs de résistance.
L’amélioration du drainage n’a de valeur que si elle soutient l’objectif de qualité. La planification des essais Pulprift garde le rendement et la qualité de la feuille dans la même discussion que l’élimination de l’eau.
5. Les boucles d’eau plus fermées amplifient les petits problèmes
Les circuits d’eau fermés réduisent l’utilisation d’eau fraîche, mais concentrent aussi les matières dissoutes et colloïdales. Cela peut rendre le procédé de désencrage moins tolérant. Tensioactifs, dispersants, résidus d’amidon, organiques dissous, fines, charges et particules collantes peuvent former une charge de fond qui évolue chaque jour.
Signes que la boucle d’eau affecte le désencrage
- La performance de flottation change sans modification claire de la matière.
- Le comportement de la mousse devient instable.
- Le dosage chimique augmente progressivement pour maintenir le même résultat.
- Les dépôts augmentent après de longues marches.
- La qualité du filtrat se dégrade après des changements de sorte.
Implication pour l’essai enzymatique
N’évaluez pas l’enzyme uniquement au pulpeur. Évaluez la boucle. Le même traitement peut donner des résultats différents selon la chimie de l’eau, les entraînements et le point d’introduction de l’enzyme. Pulprift examine les points d’application tels que l’ajout au pulpeur, le traitement en cuvier de vidange, le contact avant flottation ou une fenêtre ciblée de préparation de pâte selon la configuration de l’usine.
6. Les exigences de blancheur augmentent alors que la qualité matière baisse
Les responsables de trituration doivent maintenir la blancheur et la propreté alors que la qualité des papiers récupérés devient moins prévisible. Cette pression conduit souvent à augmenter la soude, le peroxyde, le silicate, les tensioactifs, les dispersants ou la chimie réductrice. Ces hausses chimiques peuvent fonctionner pendant un temps, mais elles peuvent aussi accroître les coûts, charger le circuit d’eau et créer des effets secondaires en aval.
Un programme enzymatique doit être évalué pour sa capacité à soutenir une réduction chimique, et non simplement comme une ligne de coût supplémentaire. La question pratique est la suivante : l’usine peut-elle atteindre un résultat de désencrage équivalent ou meilleur avec un profil chimique plus stable et moins agressif ?
Résultats à surveiller
- Gain de blancheur après flottation et lavage.
- Tendance de l’encre résiduelle et des impuretés visibles.
- Stabilité des dosages chimiques.
- Pertes de fibres aux refus.
- Réponse du drainage et de l’épaississement.
- Fréquence des dépôts et temps d’arrêt pour nettoyage.
7. Le succès de l’essai dépend de la fenêtre d’application
La bonne enzyme dans la mauvaise fenêtre peut sous-performer. Le point d’application doit être choisi en fonction des possibilités de contact, de la consistance de la pâte, de l’environnement pH, du profil de température, du mélange, du temps de rétention et de l’objectif procédé.
Fenêtres d’application courantes dans les usines de désencrage
- Ajout au pulpeur : utile lorsqu’un soutien précoce au mouillage des fibres et au détachement de l’encre est nécessaire.
- Cuvier de vidange ou cuvier de transfert : utile lorsque l’usine a besoin d’un contact contrôlé après trituration mais avant les principales étapes de séparation.
- Alimentation avant flottation : utile lorsque le détachement de l’encre et le comportement des contaminants doivent être alignés avec l’élimination par flottation.
- Boucle de préparation de pâte : utile lorsque le drainage, le comportement des stickies ou la propreté machine est la principale préoccupation opérationnelle.
Le meilleur emplacement est celui qui relie l’action enzymatique à un résultat procédé mesurable sans perturber le rythme de production.
8. Construire l’essai autour de preuves terrain
Un plan d’essai clair aligne toutes les parties prenantes : production, qualité, chimie de partie humide, maintenance et achats. Il évite aussi un écueil fréquent : juger l’enzyme pendant une semaine instable, sans référence de départ solide.
Liste de contrôle avant essai
Avant le démarrage de l’essai, confirmez :
- Les sources de matière et les changements de mélange attendus.
- La blancheur de référence, le comptage des impuretés, les indicateurs d’élimination de l’encre et les cendres.
- La tendance des stickies et les emplacements de dépôts.
- Le drainage, l’égouttabilité et le comportement de l’épaississeur.
- Le taux de refus et les observations de pertes de fibres.
- Le programme chimique et toute contrainte de dosage prévue.
- Les arrêts machine, événements de nettoyage et l’historique des casses.
- Les points d’échantillonnage et les critères de décision.
Ce que Pulprift aide à définir
Pulprift accompagne les usines dans le choix du produit, la stratégie de dosage, l’examen du point d’application, la structure de l’essai et l’interprétation des performances. L’objectif n’est pas un essai vitrine. L’objectif est une décision d’exploitation utilisable : poursuivre, ajuster, étendre ou arrêter, sur la base de données auxquelles l’usine fait déjà confiance.
Ce qu’il faut surveiller avant votre prochain essai enzymatique
La qualité des papiers récupérés continuera d’évoluer. Les usines qui réagissent le mieux sont celles qui relient la réalité de la matière au contrôle du procédé. Avant le prochain essai, examinez attentivement ces cinq questions :
- Le mélange de matières a-t-il changé d’une manière que les données du pulpeur ne montrent pas entièrement ?
- Les limites de blancheur sont-elles dues au détachement de l’encre, à son élimination ou à une redéposition en aval ?
- Les stickies sont-ils éliminés par tamisage, dispersés en particules plus petites ou entraînés jusqu’à la machine ?
- Le drainage limite-t-il le débit, l’efficacité énergétique ou la qualité de la feuille ?
- Le programme chimique compense-t-il la variabilité au lieu de la contrôler ?
Si ces réponses sont claires, le programme enzymatique peut être conçu avec une cible plus précise.
Demander un devis pour un plan de désencrage enzymatique spécifique à votre usine
Pulprift fournit des solutions enzymatiques pour les opérations de papiers récupérés et de désencrage, avec une planification d’essai construite autour des conditions réelles du procédé : variabilité matière, fenêtre d’application, profil chimique, limites de drainage, pression des stickies et objectifs qualité.
Demander un devis pour partager les conditions de votre usine et recevoir une recommandation pratique pour votre ligne de désencrage.