Stickies, adhésifs thermofusibles, étiquettes et rubans : guide des contaminants du papier recyclé pour responsables d’usine
Les fibres récupérées offrent à une usine de recyclage du papier une flexibilité économique importante, mais elles apportent aussi un flux variable d’adhésifs, de couchages, d’encres, de liants, d’étiquettes, de laminés et de résidus d’emballages. Lorsque ces contaminants ne sont pas maîtrisés en amont, ils ne restent pas au même endroit. Ils circulent à travers le pulpage, le criblage, l’épuration, la flottation, l’épaississement, le stockage, le circuit d’approche et la machine à papier.
Pour un responsable de pulpage, le sujet n’a rien de théorique. Les stickies se manifestent par des dépôts, des défauts de feuille, des paniers de cribles colmatés, un égouttage instable, une demande chimique plus élevée, des pertes de fibres, des lavages et des arrêts non planifiés.
Pulprift travaille avec des usines qui recherchent des systèmes de fibres récupérées plus propres sans ajouter de charge chimique inutile. En tant que fournisseur d’enzymes pour usines de désencrage du papier, Pulprift se concentre sur les fenêtres d’application pratiques, le comportement des contaminants et les résultats mesurables du procédé : soutien de la blancheur, réduction des stickies, amélioration de l’égouttage et meilleure stabilité opérationnelle.
Pourquoi les stickies sont plus difficiles à maîtriser que les impuretés ordinaires
Le sable, les graviers, le verre et le métal se comportent comme des contaminants à haute densité. Ils peuvent souvent être éliminés par les systèmes d’épuration, car leur comportement physique est prévisible.
Les stickies sont différents.
Ils ramollissent, s’étalent, se déforment, se fragmentent, s’agglomèrent et se redéposent selon la température, le cisaillement, le pH, la composition de la pâte, la chimie de l’eau et le temps de séjour. Un contaminant qui entre sous forme d’adhésif d’étiquette peut devenir une particule collante dispersée après le pulpage, un dépôt sur un panier de crible, un point dans les rejets de flottation ou un défaut de feuille sur la machine.
Stickies primaires et stickies secondaires
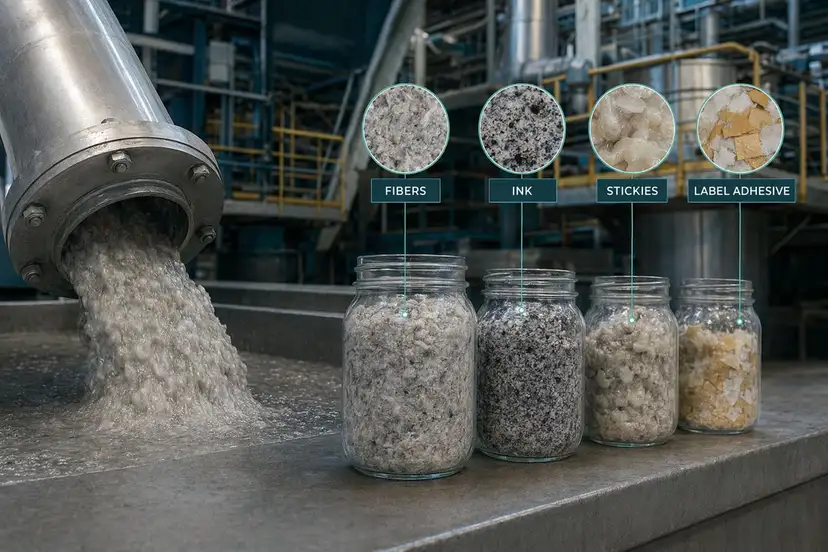
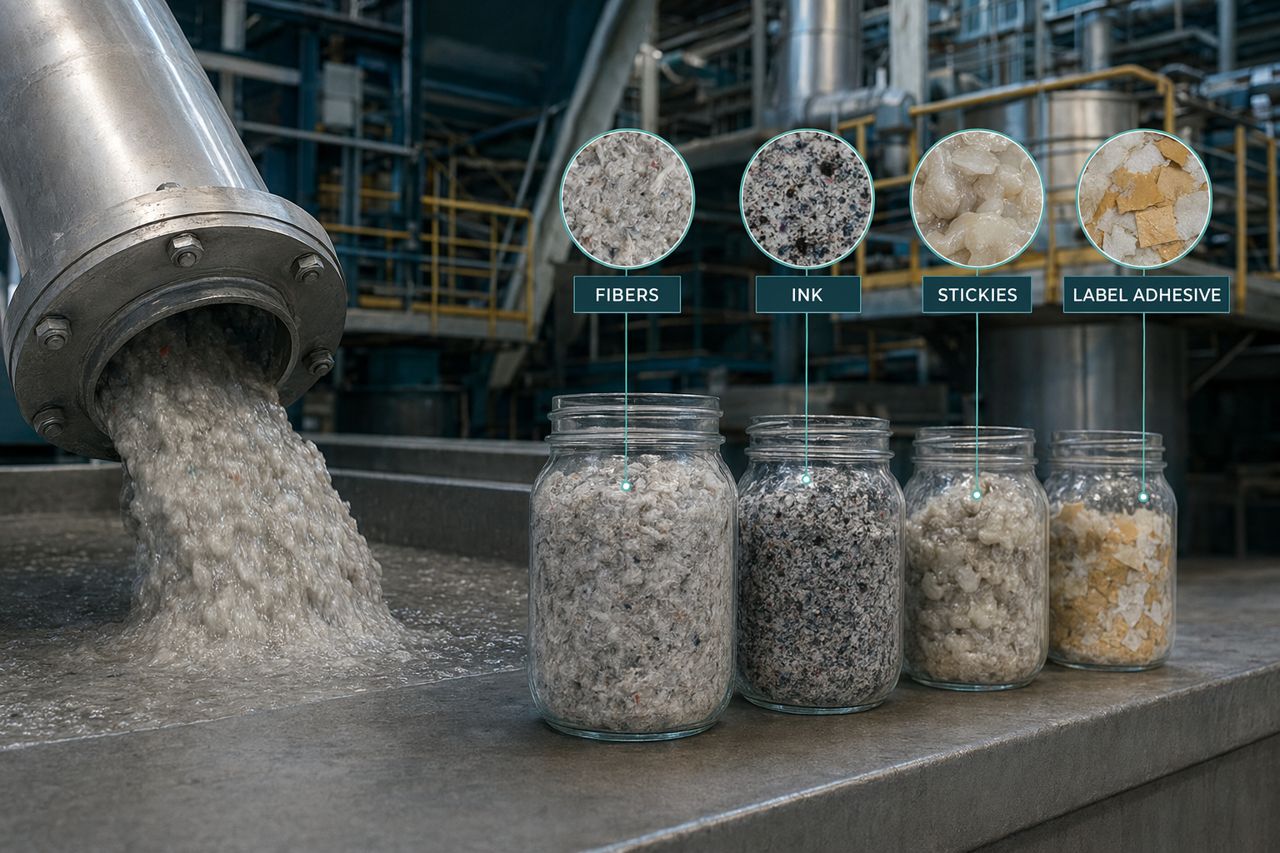
Les stickies primaires entrent dans l’usine sous forme de particules adhésives ou polymériques visibles. Ils peuvent provenir de :
- Étiquettes autocollantes
- Colles thermofusibles issues de cartons et d’emballages
- Adhésifs de rubans
- Colles de reliure
- Adhésifs d’enveloppes
- Résidus d’emballages laminés
- Grades de papier cirés ou couchés
- Liants synthétiques présents dans les papiers récupérés couchés
Les stickies secondaires se forment à l’intérieur du système lorsque les matières dissoutes et colloïdales se déstabilisent. Ils peuvent être déclenchés par :
- Des variations de pH ou de conductivité
- La dureté calcique
- Un surdosage de produits chimiques cationiques
- Des fluctuations de température
- Un fort bouclage des circuits d’eaux blanches
- Le cisaillement mécanique pendant le pulpage, le pompage ou le criblage
Une usine peut bien éliminer les contaminants visibles et souffrir malgré tout de stickies secondaires plus tard dans le procédé.
Le coût en usine de la contamination par les adhésifs
Les stickies ne sont pas seulement un problème de qualité. Ils affectent l’économie d’exploitation de toute la ligne de fibres recyclées.
1. La charge de criblage augmente
Les adhésifs peuvent aveugler ou colmater les cribles grossiers et fins. À mesure que les fentes se chargent de matière collante, la perte de charge augmente et la stabilité du débit diminue. Les opérateurs peuvent compenser par une dilution plus forte, des nettoyages plus fréquents ou une réduction du débit d’alimentation.
Le résultat est prévisible : davantage d’énergie, plus de gestion des rejets et une consistance moins stable entre le pulpeur et la machine.
2. La performance de désencrage devient moins stable
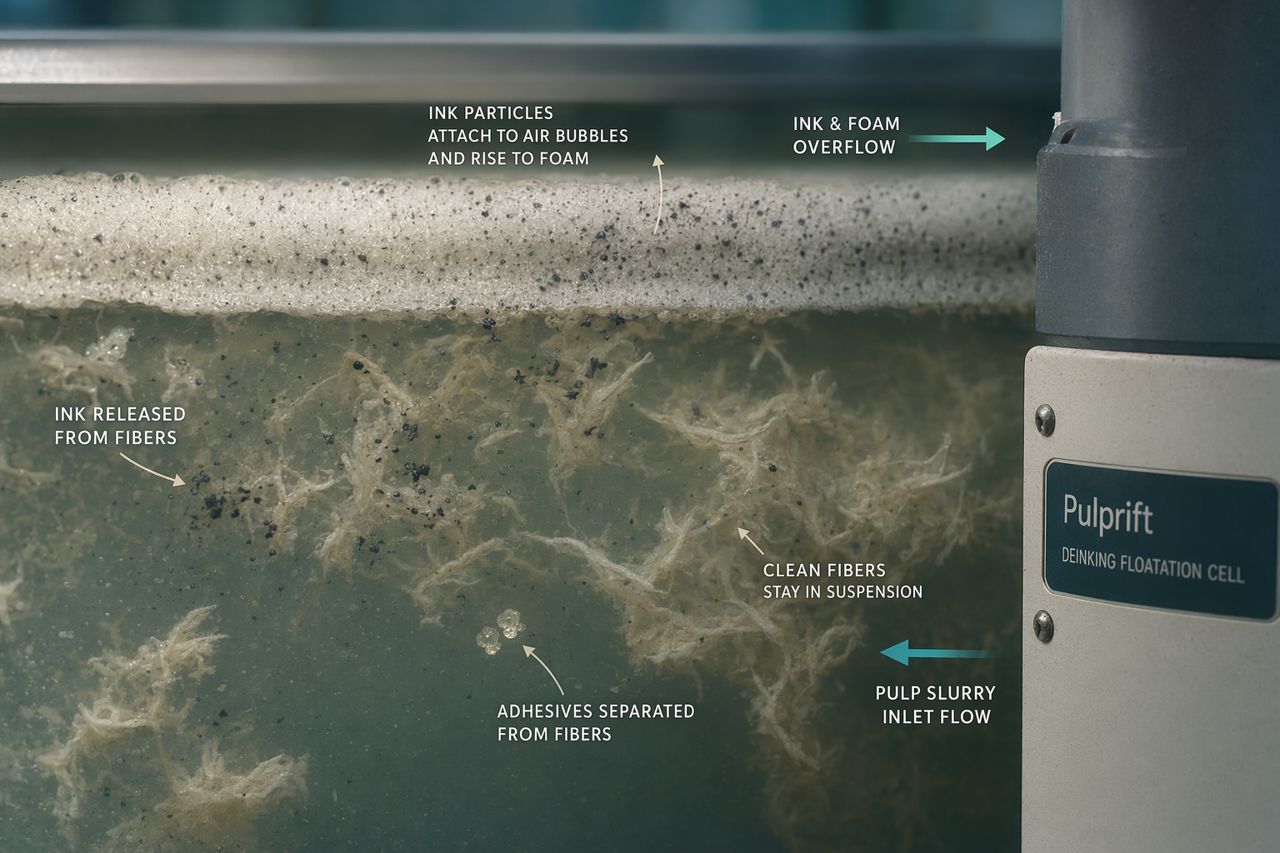
Dans les systèmes de désencrage, les stickies perturbent le détachement de l’encre et la sélectivité de la flottation. Les particules adhésives peuvent transporter des points d’encre, lier les fines ou stabiliser des comportements de mousse indésirables. Lorsque les contaminants ne sont pas correctement conditionnés, l’usine peut augmenter les doses de tensioactifs, dispersants, soude, peroxyde ou autres auxiliaires de procédé.
Cela augmente souvent les coûts sans résoudre la source des dépôts.
3. Le gain de blancheur est plus difficile à maintenir
La blancheur ne dépend pas uniquement de l’élimination de l’encre. Les adhésifs, couchages, liants et charges colloïdales riches en fines peuvent réduire la propreté optique et augmenter le nombre de points. Une pâte contenant des stickies instables peut nécessiter davantage de chimie de blanchiment pour atteindre le même objectif.
Une meilleure maîtrise des contaminants en amont peut soutenir les objectifs de blancheur avec moins de pression chimique.
4. L’égouttage et la rétention deviennent moins prévisibles
Les substances dissoutes et colloïdales peuvent interférer avec les aides à l’égouttage, les programmes de rétention et l’équilibre de charge en partie humide. Lorsque des matières collantes circulent dans le système, la machine peut présenter un égouttage plus lent, une teneur en solides plus élevée dans les eaux blanches, une formation variable et une sensibilité accrue aux changements de grade.
5. Le risque d’arrêt augmente
Les stickies se déposent sur les cribles, feutres, toiles, rouleaux, lames d’égouttage, cylindres sécheurs et racleurs. Une fois les dépôts accumulés, le coût dépasse les produits chimiques et le volume de rejets. Il devient temps d’arrêt, main-d’œuvre de nettoyage, cassés, bobines hors spécification et créneaux de production perdus.
Où les étiquettes, rubans et adhésifs thermofusibles entrent dans la pâte recyclée
Le profil de contamination dépend fortement du grade de papier récupéré et du flux local de collecte.
Papier de bureau et papiers mélangés
Les sources courantes d’adhésifs comprennent les enveloppes, étiquettes, classeurs, notes autocollantes, rubans adhésifs et supports imprimés couchés. Ces flux peuvent contenir de plus petites particules adhésives qui se dispersent pendant le pulpage et deviennent plus difficiles à capturer ensuite.
Vieux cartons ondulés
Les flux de vieux cartons ondulés contiennent souvent des colles de caisses, des adhésifs thermofusibles d’emballage, des étiquettes, des rubans et des résidus de cire ou de couchage. Les adhésifs peuvent être suffisamment gros pour une élimination précoce, mais ils peuvent se fragmenter dans des conditions de pulpage agressives.
Emballages imprimés et déchets de transformation
Ces matières peuvent contenir des encres, liants, couchages, laminés, additifs de résistance humide, adhésifs et traitements de surface spécifiques. Elles peuvent apporter une bonne valeur fibreuse, mais aussi ajouter une chimie complexe au système.
Papier récupéré riche en étiquettes
Les étiquettes introduisent des systèmes d’adhésifs sensibles à la pression conçus pour rester collants et durables. Dans un procédé de recyclage, cette durabilité devient un problème de maîtrise.
Qu’est-ce qui transforme un adhésif en dépôt ?
Un contaminant n’a pas besoin d’être gros pour poser problème. Il doit être collant, déformable et capable d’adhérer à une surface.
Les principaux facteurs d’exploitation comprennent :
- Température : les adhésifs thermofusibles et sensibles à la pression ramollissent à température élevée.
- Cisaillement : un cisaillement élevé peut fragmenter de grosses particules en particules plus petites et plus mobiles.
- pH : les variations d’alcalinité peuvent déstabiliser les matières dissoutes et colloïdales.
- Dureté de l’eau : le calcium et d’autres ions peuvent favoriser l’agglomération.
- Charge chimique : les additifs cationiques peuvent fixer des matières colloïdales indésirables si le système n’est pas équilibré.
- Temps de séjour : les boucles longues permettent aux contaminants de circuler, de se concentrer et de se redéposer.
- Variabilité de la pâte : une pâte propre pendant une équipe peut devenir riche en étiquettes lors de l’équipe suivante.
La maîtrise commence par la compréhension de l’endroit où l’adhésif change de forme.
L’élimination mécanique est nécessaire, mais pas toujours suffisante
Un système de fibres recyclées performant utilise plusieurs barrières :
- Décontamination du pulpeur
- Criblage grossier
- Épuration haute densité
- Criblage fin
- Flottation
- Lavage ou épaississement
- Dispersion
- Gestion des eaux de boucle
- Contrôle des dépôts en partie humide
Chaque étape a de la valeur. Mais la séparation mécanique dépend de la taille, de la densité, de la forme et du comportement de surface des particules. Les adhésifs qui s’étalent ou se fragmentent peuvent traverser les cribles et les épurateurs. Les matières dissoutes et colloïdales peuvent traverser presque tout jusqu’à se déstabiliser plus tard.
C’est là qu’un conditionnement assisté par enzymes peut aider.
Comment le traitement enzymatique soutient la maîtrise des stickies et du désencrage
Les programmes enzymatiques Pulprift sont conçus pour fonctionner dans le procédé existant de l’usine, et non pour le remplacer. L’objectif est de modifier le comportement des contaminants au bon point afin d’améliorer l’élimination, l’égouttage et la stabilité en aval.
Selon la pâte et la configuration du système, un programme enzymatique peut être utilisé pour soutenir :
- Le détachement de l’encre dans les pulpeurs de désencrage
- La passivation des stickies et la réduction de la tendance au collage
- Une meilleure libération des contaminants à partir des surfaces fibreuses
- Une meilleure réponse en flottation
- Une réduction du potentiel de dépôt dans les boucles de procédé
- Une amélioration de l’égouttage après conditionnement des contaminants
- Une moindre pression sur la demande en soude, tensioactifs, dispersants ou agents de blanchiment
La question pratique n’est pas de savoir si les enzymes fonctionnent en général. La vraie question est de déterminer où elles doivent être appliquées dans votre système, dans quelle fenêtre de procédé et face à quel profil de contaminants.
Meilleures fenêtres d’application dans une ligne de fibres recyclées
Pulpeur ou cuve de décharge
C’est souvent le point le plus utile lorsque l’objectif est la libération précoce des contaminants, le détachement de l’encre et le conditionnement des adhésifs. L’enzyme est en contact avec les fibres, l’encre, les fines, les couchages et les résidus adhésifs avant la séparation en aval.
Convient lorsque l’usine recherche :
- Une meilleure libération de l’encre avant flottation
- Une réduction de la formation de matières collantes après pulpage
- Un comportement de criblage plus propre
- Une réponse de désencrage plus stable
Boucle de désencrage avant flottation
Certaines usines bénéficient d’un contact enzymatique avant la flottation, notamment lorsque l’objectif est d’améliorer la séparation de l’encre et des contaminants hydrophobes.
Convient lorsque l’usine observe :
- Un gain de blancheur variable
- Un niveau élevé de points d’encre résiduels
- Une demande excessive en tensioactifs
- Une instabilité de mousse liée aux changements de pâte
Pâte épaisse ou cuvier machine
Ce point est plus sélectif. Il peut être envisagé lorsque le problème concerne l’égouttage, la stabilité en partie humide ou la tendance aux dépôts après la préparation de pâte. Il nécessite une analyse attentive, car une addition tardive laisse moins de temps pour l’élimination des contaminants en amont.
Convient lorsque l’usine observe :
- Une limitation de l’égouttage
- Une formation de dépôts après la ligne de désencrage
- Une charge dissoute et colloïdale élevée
- Une sensibilité aux programmes de rétention ou de charge
Ce que Pulprift examine avant de recommander un programme
Une recommandation enzymatique utile dépend des conditions de l’usine. Pulprift examine le procédé comme un système d’exploitation, et non comme une simple addition chimique.
Les points d’examen typiques comprennent :
- Le mélange de grades de papiers récupérés et les variations saisonnières
- La charge en étiquettes, rubans, adhésifs thermofusibles et papiers couchés
- La température du pulpeur et le temps de rétention
- Le profil de pH pendant le pulpage et la flottation
- La configuration du criblage et le comportement des rejets
- La performance de flottation et la consistance des rejets
- Le bouclage des eaux blanches et la conductivité
- Les emplacements des dépôts et la fréquence de nettoyage
- Les objectifs de blancheur et le programme chimique
- Les limites d’égouttage et les contraintes de vitesse machine
- La chimie actuelle de contrôle des dépôts et de rétention
L’objectif est de définir une fenêtre de traitement que les opérateurs peuvent réellement exploiter.
Signes pratiques indiquant que les stickies pilotent votre procédé
Une usine peut avoir besoin d’une nouvelle approche de maîtrise des contaminants lorsque l’un de ces schémas se répète :
- Les cribles fins présentent une hausse de la pression différentielle lors des campagnes de pâte riche en étiquettes
- Le nombre de points augmente même lorsque la flottation semble stable
- Le gain de blancheur varie plus que ne le laisserait penser la pâte entrante
- Des dépôts s’accumulent sur les lames d’égouttage, rouleaux, toiles, feutres ou surfaces de séchage
- La demande de charge en partie humide évolue après des changements de source de papier récupéré
- L’égouttage ralentit lorsque les boucles d’eaux blanches sont plus fermées
- Les opérateurs augmentent le dosage chimique mais continuent à lutter contre les dépôts
- Les lavages deviennent systématiques après certaines campagnes de pâte
- Le volume de rejets augmente sans gain de qualité proportionnel
Ce sont des symptômes d’exploitation. La cause racine peut être le comportement des adhésifs, la charge colloïdale, l’attachement encre-fibre ou une combinaison des trois.
Ce qu’une meilleure maîtrise doit apporter
Un programme réussi doit être jugé sur les résultats en usine, et non sur une étiquette de laboratoire.
Selon le problème de référence, les programmes Pulprift sont couramment évalués sur :
- Un développement de blancheur plus stable
- Une charge plus faible en impuretés visibles et en points
- Une formation réduite de dépôts collants
- Un fonctionnement plus propre des cribles et moins d’épisodes de colmatage
- Un meilleur égouttage et une meilleure conduite de la pâte
- Une dépendance moindre aux corrections chimiques agressives
- Une réduction des arrêts de nettoyage
- Un meilleur rendement en fibres utilisables grâce à une élimination plus sélective
- Des performances plus prévisibles lors des changements de pâte
Le bon résultat est celui que votre ligne peut mesurer en production.
Les enzymes ne remplacent pas une bonne discipline d’exploitation
Aucun programme enzymatique ne peut compenser une mauvaise élimination des contaminants, une réception de pâte non maîtrisée, des cribles surchargés ou une chimie instable. Les meilleurs résultats sont généralement obtenus lorsque le traitement enzymatique est associé à une exploitation rigoureuse de l’usine :
- Maintenir une décontamination efficace du pulpeur
- Éviter la fragmentation inutile des adhésifs
- Suivre séparément les sources riches en étiquettes lorsque c’est possible
- Entretenir les paniers de cribles et les épurateurs
- Surveiller les tendances de pH, température, conductivité et charge
- Aligner la chimie de flottation sur les changements de pâte
- Contrôler l’accumulation dans les boucles d’eaux blanches
- Enregistrer les emplacements et le calendrier des dépôts par campagne de pâte
Le traitement enzymatique fonctionne mieux lorsqu’il est intégré à cette discipline opérationnelle.
Liste de contrôle acheteur pour un fournisseur d’enzymes
Lorsque vous évaluez un fournisseur d’enzymes pour usines de désencrage du papier, posez des questions pratiques :
- Comprend-il les contaminants des fibres récupérées au-delà de l’encre ?
- Peut-il parler des stickies, étiquettes, adhésifs thermofusibles et rubans en termes d’usine ?
- Examinera-t-il votre fenêtre de procédé avant de recommander un produit ?
- Le programme peut-il s’intégrer à votre configuration existante de pulpeur, de désencrage ou de pâte épaisse ?
- Se concentre-t-il sur des résultats de production tels que la blancheur, l’égouttage, les arrêts et la réduction chimique ?
- Peut-il accompagner un essai contrôlé en usine avec des critères de succès clairs ?
- Évite-t-il les promesses universelles ?
Pulprift est conçu pour ce type d’échange.
Demander un devis pour un programme enzymatique sur fibres récupérées
Si les stickies, étiquettes, rubans ou adhésifs thermofusibles limitent votre ligne de désencrage, Pulprift peut vous aider à évaluer la bonne fenêtre de traitement pour votre pâte et la configuration de votre procédé.
Préparez les informations de base si elles sont disponibles :
- Mélange de grades de papiers récupérés
- Température du pulpeur et temps de rétention
- Plage de pH pendant le pulpage et la flottation
- Principaux emplacements des dépôts
- Objectif de blancheur et écart actuel
- Goulots d’étranglement au criblage ou à la flottation
- Programme chimique actuel et objectifs de réduction
Demander un devis via le formulaire du site et indiquez le problème d’exploitation que vous souhaitez résoudre. Pulprift répondra avec une recommandation pratique adaptée aux conditions de votre usine.