Deinking Flotasi vs Pencucian: Di Mana Uji Enzim Harus Diukur
Bagi pabrik daur ulang kertas, uji enzim dapat terlihat berhasil atau mengecewakan tergantung dari mana sampel diambil. Flotasi dan pencucian tidak memberikan hasil yang sama terhadap perilaku proses yang sama. Jika rencana uji memperlakukan keduanya sebagai tahapan deinking yang dapat saling menggantikan, pabrik dapat melewatkan nilai yang sebenarnya atau mengatribusikan hasil pada variabel proses yang keliru.
Pulprift bekerja dengan pabrik deinking yang membutuhkan jawaban praktis: brightness lebih tinggi, tinta residual lebih rendah, kejadian stickies lebih sedikit, drainase lebih kuat, yield terlindungi, serta tekanan yang lebih rendah pada sistem kaustik, peroksida, surfaktan, dispersan, atau pengolahan air. Titik pengukuran harus sesuai dengan bottleneck.
Pertanyaan utama: apakah program enzim membantu tinta terlepas dan terflotasi, atau membantu washer menghilangkan fines, tinta, dan kontaminan tanpa kehilangan serat yang masih dapat digunakan?
Mengapa lokasi uji deinking penting
Sistem serat daur ulang memiliki banyak variasi. Kualitas furnish berubah. Kimia tinta berubah. Label, perekat, coating, dan kadar filler bervariasi menurut sumber bale. Peningkatan kecil dapat tertutupi jika uji enzim hanya diukur di outlet pulper atau hanya di final machine chest.
Uji enzim yang berguna memisahkan tiga efek:
- Pelepasan tinta dari permukaan serat dan struktur coating.
- Pemisahan kontaminan melalui flotasi, pencucian, screening, cleaning, dan dispersi.
- Dampak pada mesin melalui drainase, perilaku press, cacat lembaran, deposit, dan kebutuhan bahan kimia.
Flotasi dan pencucian berada pada bagian berbeda dari rantai tersebut. Keduanya membutuhkan titik pembuktian yang berbeda.
Deinking flotasi: ukur pelepasan dan penghilangan selektif
Flotasi biasanya menjadi titik pengukuran yang lebih baik ketika tujuan pabrik adalah pengurangan tinta yang terlihat, peningkatan brightness, pengurangan bintik, atau accepts yang lebih bersih setelah pemisahan tinta.
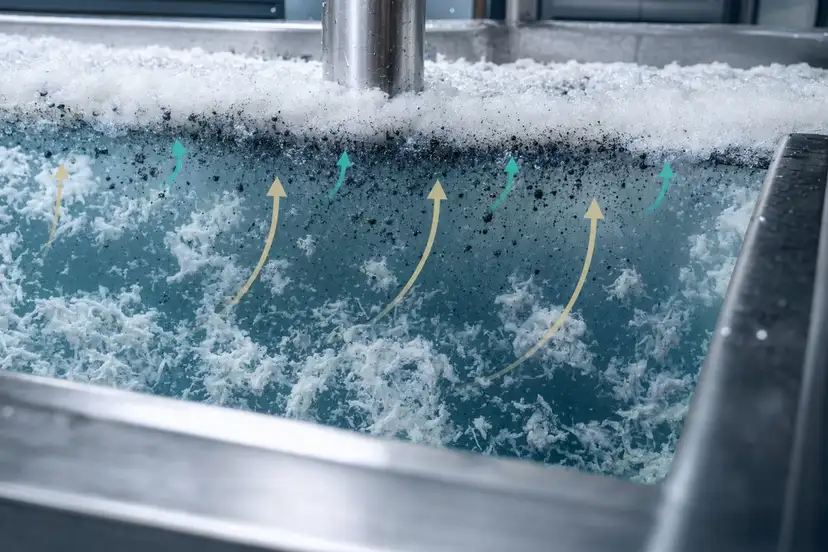
Program enzim dapat mendukung flotasi dengan mengubah cara tinta dan residu coating terlepas dari serat serta bagaimana kontaminan hadir ke fase busa. Uji harus membuktikan bahwa sel flotasi menghilangkan lebih banyak material yang tepat tanpa menyeret serat yang masih dapat digunakan secara berlebihan ke rejects.
Titik pengukuran terbaik untuk uji flotasi
Gunakan perbandingan baseline dan trial di sekitar loop flotasi, bukan hanya pada stok akhir.
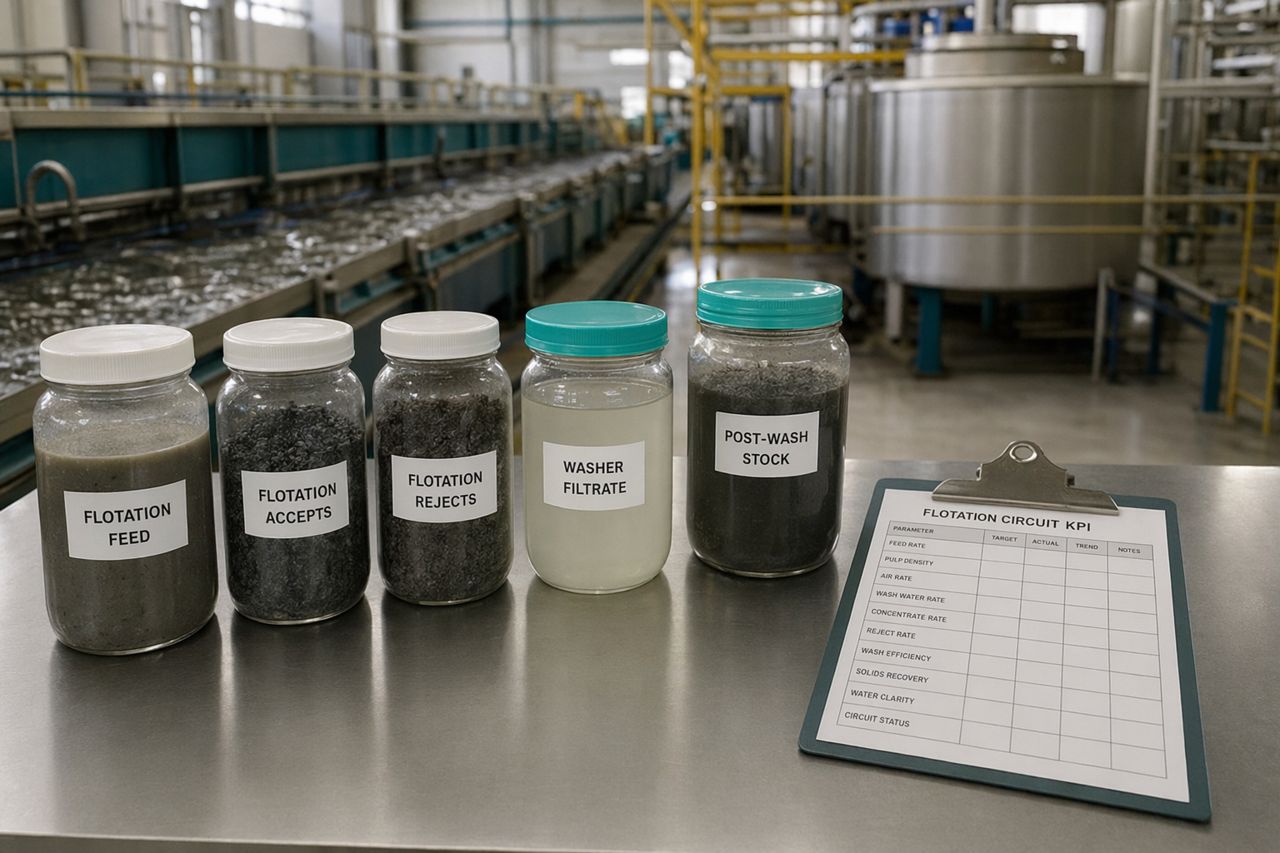
Posisi sampling yang direkomendasikan:
- Discharge pulper atau feed ke conditioning pra-flotasi
- Inlet sel flotasi
- Accepts flotasi setelah flotasi primer
- Rejects flotasi atau konsentrat busa
- Stok pasca-flotasi sebelum thickening, dispersi, atau bleaching
- Titik furnish akhir jika pabrik membutuhkan konfirmasi pada level mesin
KPI yang penting dalam flotasi
Pantau hasil yang menunjukkan pemisahan selektif:
- Peningkatan brightness sepanjang flotasi
- Pengurangan tinta residual dalam accepts
- Tren jumlah dan ukuran bintik yang terlihat
- Konsentrasi dan kualitas rejects
- Kehilangan serat ke rejects busa
- Pergerakan ash dan filler, jika relevan dengan target grade
- Beban stickies sebelum dan sesudah flotasi
- Kebutuhan surfaktan dan collector
- Stabilitas busa dan rentang kontrol operator
- Kebutuhan bahan kimia bleaching di hilir
Seperti apa hasil enzim flotasi yang baik
Hasil yang baik bukan sekadar sampel inlet yang lebih cerah. Sinyal yang lebih kuat adalah accepts flotasi yang lebih bersih dengan kehilangan rejects yang terkendali dan perilaku busa yang stabil. Jika brightness meningkat tetapi yield turun, pabrik belum tentu mendapatkan nilai. Jika tinta residual turun sementara kehilangan serat ke rejects tetap terkendali, uji tersebut memiliki dasar operasional yang lebih kuat.
Pertanyaan praktis di lantai pabrik: apakah enzim membantu sel flotasi menghilangkan lebih banyak tinta per unit beban rejects?
Deinking pencucian: ukur drainase, penghilangan fines, dan keseimbangan air
Pencucian adalah pengujian yang berbeda. Ini sering menjadi titik pengukuran yang lebih baik ketika bottleneck-nya adalah kejernihan filtrat, beban fines, drainase, performa press, kebersihan lembaran, atau kontaminasi water loop.
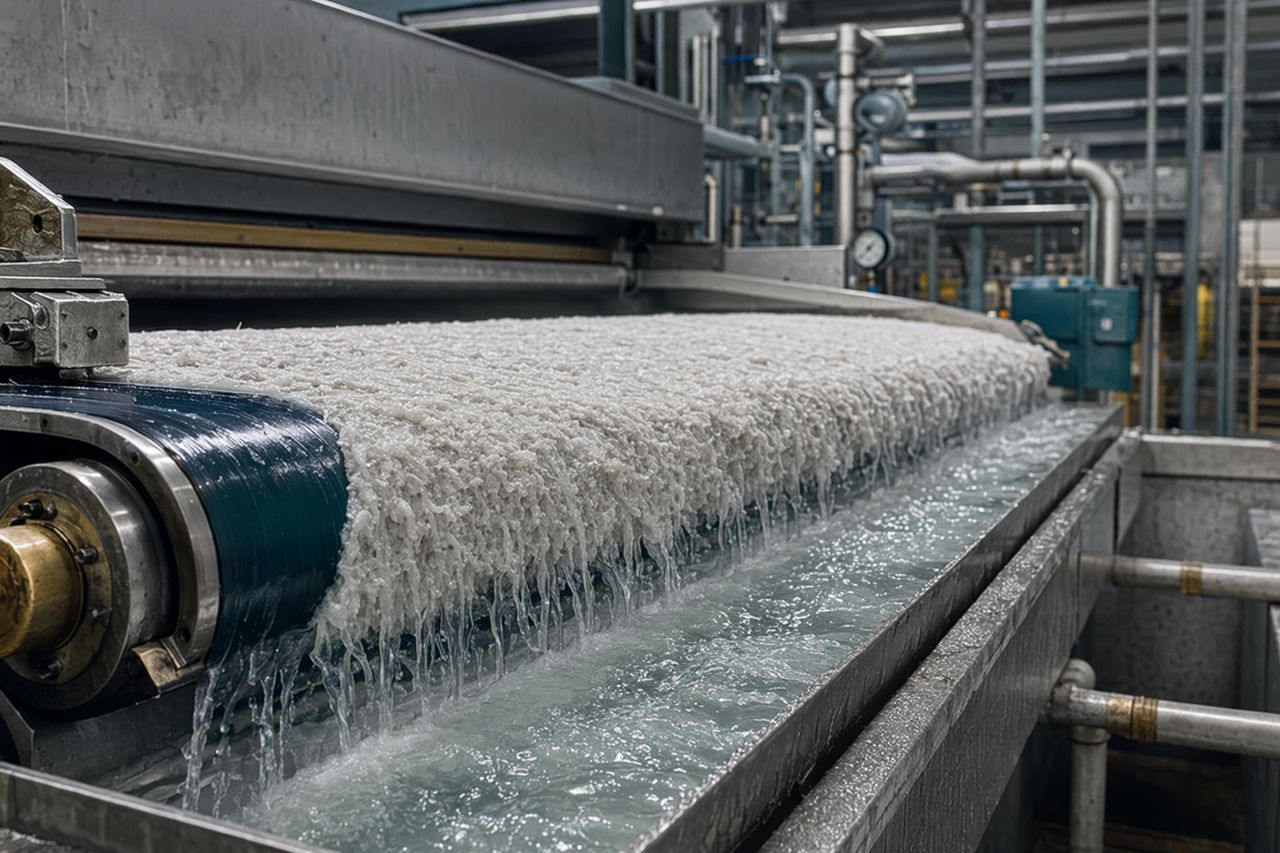
Dalam sistem pencucian, nilai enzim mungkin tidak tampak sebagai perubahan busa yang dramatis, melainkan sebagai dewatering yang lebih stabil, perilaku filtrat yang lebih bersih, pembentukan pad yang lebih baik, atau deposit yang lebih rendah di hilir. Nilai ini dapat terlewat jika uji hanya berfokus pada brightness.
Titik pengukuran terbaik untuk uji pencucian
Untuk uji pencucian, lakukan sampling di sepanjang washer dan ikuti water loop.
Posisi sampling yang direkomendasikan:
- Stok feed washer
- Accepts washer atau mat yang telah dikentalkan
- Aliran filtrat
- Loop shower water atau whitewater return
- Chest pasca-pencucian
- Seksi press atau machine approach flow, bila runnability menjadi bagian dari target
KPI yang penting dalam pencucian
Pantau hasil yang terkait dengan pemisahan, retensi, dan drainase:
- Pengurangan tinta dan fines dalam stok yang telah dicuci
- Kejernihan filtrat dan beban padatan
- Laju drainase dan stabilitas dewatering
- Retensi serat yang dapat digunakan
- Pergerakan ash dan kontrol grade
- Tren stickies dan partikel perekat
- Jumlah dirt pada lembaran atau tren cacat yang terlihat
- Stabilitas kelembapan di seksi press
- Kebutuhan air bersih dan beban loop
- Tekanan pada pengolahan air limbah
Seperti apa hasil enzim pencucian yang baik
Hasil pencucian yang baik tidak selalu berupa angka brightness tertinggi. Hasil yang lebih kuat adalah stok yang lebih bersih dengan yield terlindungi, drainase yang lebih baik, dan carryover kontaminan yang lebih rendah ke sistem mesin. Jika filtrat menjadi lebih berat dan mat washer melemah, uji mungkin hanya memindahkan material, bukan menciptakan nilai.
Pertanyaan praktis di lantai pabrik: apakah enzim membantu washer menghilangkan fraksi yang tidak diinginkan sambil mempertahankan serat yang baik di dalam proses?
Jangan membandingkan flotasi dan pencucian dengan satu KPI
Kesalahan umum dalam uji adalah meminta satu metrik untuk menilai kedua proses. Brightness penting, tetapi tidak dapat menjelaskan semuanya. Loop flotasi dapat memberikan manfaat penghilangan tinta yang kuat yang kemudian terdilusi oleh perubahan furnish. Tahap pencucian dapat meningkatkan drainase dan kualitas air tanpa menunjukkan lonjakan brightness yang besar.
Gunakan set KPI yang sesuai dengan proses:
| Fokus uji |
Pengukuran flotasi |
Pengukuran pencucian |
| Penghilangan tinta |
Tinta residual, bintik, brightness accepts |
Tinta/fines dalam stok tercuci dan filtrat |
| Perlindungan yield |
Kehilangan serat dalam rejects busa |
Retensi serat melalui washer |
| Runnability |
Kontrol busa, penanganan rejects, deposit hilir |
Drainase, pembentukan pad, stabilitas press |
| Pengurangan bahan kimia |
Kebutuhan surfaktan, kaustik, peroksida, dispersan |
Retention aid, defoamer, air bersih, beban pengolahan |
| Kontrol stickies |
Stickies sebelum dan sesudah flotasi |
Stickies dalam stok, filtrat, dan deposit hilir |
Desain uji yang tepat membuat efek enzim terlihat di area tempat pabrik benar-benar membutuhkan perbaikan.
Kontrol uji yang mencegah kesimpulan keliru
Sebelum mengubah program enzim, stabilkan jendela operasi sejauh yang dimungkinkan pabrik. Uji deinking gagal ketika pergerakan proses normal dianggap sebagai efek treatment.
Pertahankan variabel ini tetap stabil bila memungkinkan
- Campuran sumber furnish dan blend bale
- Konsistensi pulper dan input energi
- Profil temperatur
- Rentang pH
- Waktu tinggal sebelum pemisahan
- Strategi surfaktan, dispersan, kaustik, peroksida, dan silikat
- Beban screen dan cleaner
- Pengaturan shower washer dan rasio dilusi
- Udara flotasi, level busa, dan draw rejects
- Kondisi operasi thickener, press, dan whitewater
Jalankan periode baseline dan trial cukup lama untuk melihat sistem
Lini serat daur ulang memiliki memori. Loop whitewater, chest, deposit, dan inventori bahan kimia tidak berubah seketika. Snapshot singkat dapat berguna untuk melihat arah, tetapi keputusan komersial harus mempertimbangkan perilaku steady-state.
Untuk sebagian besar pabrik, pendekatan terbaik adalah:
- Menetapkan baseline dengan kimia dan target operasi saat ini.
- Memperkenalkan program enzim Pulprift dalam jendela aplikasi yang telah disepakati.
- Menghindari perubahan proses yang tidak terkait selama periode perbandingan.
- Melakukan sampling di sekitar unit operasi target, bukan hanya pada titik stok akhir.
- Mengonfirmasi efeknya pada titik kualitas yang relevan dengan mesin atau converting.
Di mana Pulprift biasanya dievaluasi
Solusi enzim Pulprift dipilih berdasarkan tujuan pabrik, jenis furnish, dan peralatan pemisahan. Program dapat dievaluasi sebelum flotasi, sebelum pencucian, atau pada tahap pulping maupun conditioning sebelum keduanya.
Kapan mengevaluasi sebelum flotasi
Pertimbangkan uji yang berfokus pada flotasi ketika pabrik menghadapi:
- Tampilan lembaran abu-abu akibat tinta residual
- Beban bintik terlihat yang tinggi
- Kebutuhan bleaching berlebihan setelah flotasi
- Selektivitas busa yang tidak stabil
- Carryover tinta yang tinggi ke stok pasca-flotasi
- Stickies yang lolos ke chest hilir
Kapan mengevaluasi sebelum pencucian
Pertimbangkan uji yang berfokus pada pencucian ketika pabrik menghadapi:
- Drainase lambat atau thickening tidak stabil
- Carryover fines dan tinta yang tinggi
- Kejernihan filtrat yang buruk
- Padatan whitewater yang meningkat
- Variasi kelembapan press
- Cacat lembaran yang terkait dengan kontaminan
- Tekanan pada pengolahan air atau penutupan loop
Kapan mengukur keduanya
Beberapa pabrik sebaiknya mengukur flotasi dan pencucian karena bottleneck dapat bergeser menurut furnish. Office waste, coated recovered paper, mixed paper, trim cartonboard, dan aliran pascakonsumen tidak berperilaku sama. Jika program furnish berubah berdasarkan hari atau grade, rencana uji harus mencakup titik sampling yang cukup untuk menunjukkan di mana enzim menciptakan nilai.
Nilai komersial: apa yang harus dapat dipertahankan oleh pabrik
Uji enzim deinking harus mendukung keputusan produksi, bukan hanya catatan teknis. Sebelum persetujuan, tim pabrik harus dapat mempertahankan setidaknya salah satu hasil berikut:
- Brightness yang dapat digunakan lebih tinggi dengan strategi bahan kimia yang sama
- Brightness setara dengan tekanan bahan kimia yang lebih rendah
- Tinta residual dan beban dirt yang terlihat lebih rendah
- Drainase atau stabilitas dewatering yang lebih baik
- Penalti rejects yang lebih rendah untuk target kebersihan yang sama
- Break, washup, atau deposit terkait stickies yang lebih sedikit
- Runnability yang lebih stabil melalui approach system dan seksi press
- Beban whitewater dan air limbah yang lebih rendah
- Yield yang lebih baik untuk grade akhir yang disyaratkan
Uji terkuat menghubungkan program enzim dengan kualitas sekaligus biaya operasi. Jika hasil hanya muncul di beaker tetapi tidak pada accepts, rejects, filtrat, kualitas lembaran, atau perilaku mesin, itu belum cukup untuk keputusan pabrik.
Struktur uji yang direkomendasikan
Gunakan struktur ini saat membandingkan titik pengukuran flotasi dan pencucian.
1. Definisikan bottleneck
Pilih kendala utama sebelum uji dimulai. Jangan biarkan setiap departemen membuat definisi keberhasilan yang berbeda di tengah run.
Contoh:
- Meningkatkan brightness tanpa menaikkan kebutuhan peroksida
- Mengurangi tinta residual setelah flotasi
- Meningkatkan drainase washer dan kualitas filtrat
- Mengurangi carryover stickies ke machine chest
- Mempertahankan yield sambil menurunkan intensitas kimia deinking
2. Pilih jendela aplikasi
Sesuaikan titik kontak enzim dengan waktu tinggal, pH, temperatur, dan profil shear yang tersedia. Enzim harus bertemu serat sebelum tahap pemisahan yang diharapkan dipengaruhinya.
3. Lakukan sampling di sekitar unit operasi
Untuk flotasi, ambil sampel inlet, accepts, rejects, dan stok pasca-flotasi. Untuk pencucian, ambil sampel feed, stok tercuci, filtrat, dan water loop. Tambahkan pemeriksaan di sisi mesin jika drainase, deposit, atau cacat lembaran menjadi bagian dari kasus nilai.
4. Pantau data kualitas dan operasi secara bersamaan
Data kualitas tanpa konteks operasi dapat menyesatkan. Catat pengaturan proses, catatan furnish, perubahan kimia, laju rejects, perilaku washer, kondisi busa, dan pengamatan operator.
5. Konversi hasil menjadi keputusan pabrik
Di akhir run, bandingkan biaya enzim dengan nilai dari peningkatan brightness, pengurangan bahan kimia, perlindungan yield, pengurangan downtime, atau keringanan beban water loop. Jawaban yang tepat harus terlihat dalam ekonomi produksi.
Pandangan Pulprift: ukur di tempat pemisahan terjadi
Flotasi dan pencucian sama-sama merupakan alat deinking, tetapi keduanya menjawab pertanyaan yang berbeda. Flotasi menanyakan apakah tinta yang telah terlepas dapat dihilangkan secara selektif. Pencucian menanyakan apakah fines, tinta, filler, dan kontaminan dapat dihilangkan sambil melindungi serat dan drainase.
Uji enzim Pulprift dibangun berdasarkan perbedaan tersebut. Titik pengukuran harus cukup dekat dengan tahap proses untuk membuktikan mekanismenya, lalu cukup jauh di hilir untuk membuktikan nilai bagi pabrik.
Jika pabrik Anda merencanakan uji enzim deinking, Pulprift dapat membantu menentukan jendela aplikasi, rencana sampling, dan kriteria keberhasilan komersial.
Minta penawaran untuk tinjauan program enzim deinking Pulprift.