Tren Kualitas Kertas Daur Ulang: Hal yang Perlu Diperhatikan Manajer Pulping Sebelum Uji Coba Dimulai
Serat daur ulang berubah lebih cepat daripada kemampuan banyak sistem deinking yang awalnya dirancang untuk menanganinya. Komposisi furnish semakin beragam, kimia pencetakan semakin sulit diprediksi, serat kemasan mulai masuk ke aliran kertas grafis, dan sirkuit air beroperasi semakin tertutup. Dampaknya sudah dikenal di lantai produksi: respons kecerahan yang bervariasi, lebih banyak kejadian stickies, drainase lebih lambat, beban reject lebih tinggi, dan program kimia yang memerlukan koreksi lebih sering.
Bagi pabrik daur ulang kertas, uji coba enzim sebaiknya tidak dimulai dari enzimnya. Uji coba harus dimulai dari garis tren kertas daur ulang. Semakin jelas pabrik mendefinisikan apa yang berubah pada furnish, semakin mudah memilih jendela perlakuan enzimatis yang tepat, melindungi rendemen, dan menilai uji coba berdasarkan data operasi yang bermakna.
Pulprift berperan sebagai pemasok enzim bagi pabrik deinking kertas yang membutuhkan dukungan praktis dan selaras dengan proses untuk menghadapi variabilitas kertas daur ulang. Berikut adalah tren kualitas yang perlu diperiksa sebelum rencana uji coba dikunci.
1. Furnish campuran menjadi furnish normal
Banyak pabrik melihat semakin sedikit kertas daur ulang yang bersih dan konsisten, serta semakin banyak aliran campuran. Grade kantor, kertas grafis tersortir, kertas berlapis, karton, label, dan serat kemasan dapat tiba pada minggu operasi yang sama. Bahkan ketika label bale terlihat familiar, perilaku seratnya belum tentu sama.
Apa yang berubah di pulper
- Pelepasan tinta dapat bergeser dari batch ke batch.
- Beban fines dan filler dapat meningkat tanpa peringatan.
- Pengembangan dan hidrasi serat dapat menjadi kurang dapat diprediksi.
- Fragmen wet-strength dan debris coating dapat bertahan lebih lama.
- Stickies dapat terdispersi menjadi partikel yang lebih kecil dan lebih sulit dihilangkan.
Mengapa hal ini penting untuk pemilihan enzim
Program enzim untuk deinking harus disesuaikan dengan profil serat dan kontaminan, bukan diperlakukan sebagai aditif generik. Pulprift biasanya menilai apakah pabrik membutuhkan dukungan pelepasan tinta yang lebih kuat, peningkatan drainase, pengendalian stickies, atau pendekatan seimbang yang melindungi rendemen sekaligus meningkatkan respons flotasi.
2. Kimia pencetakan dan coating lebih sulit dibaca dari bale
Kertas daur ulang tidak lagi membawa cerita tinta yang sederhana. Toner, tinta UV-cured, residu flexographic, coating mineral, binder, adhesive, dan material barrier semuanya dapat memengaruhi kinerja deinking. Sebagian kontaminan terlepas dengan bersih. Sebagian lainnya terfragmentasi, menyebar, atau terbawa bersama fines melalui sistem.
Perhatikan sinyal operasi berikut
- Kenaikan kecerahan mendatar meskipun dosis kimia ditingkatkan.
- Busa flotasi membawa tinta terlihat lebih sedikit dari yang diharapkan.
- Dirt count membaik pada satu run lalu memburuk pada run berikutnya.
- Reject meningkat tanpa perubahan label furnish yang jelas.
- Speck muncul setelah thickening atau dispersi, bukan segera setelah pulping.
Implikasi untuk uji coba enzim
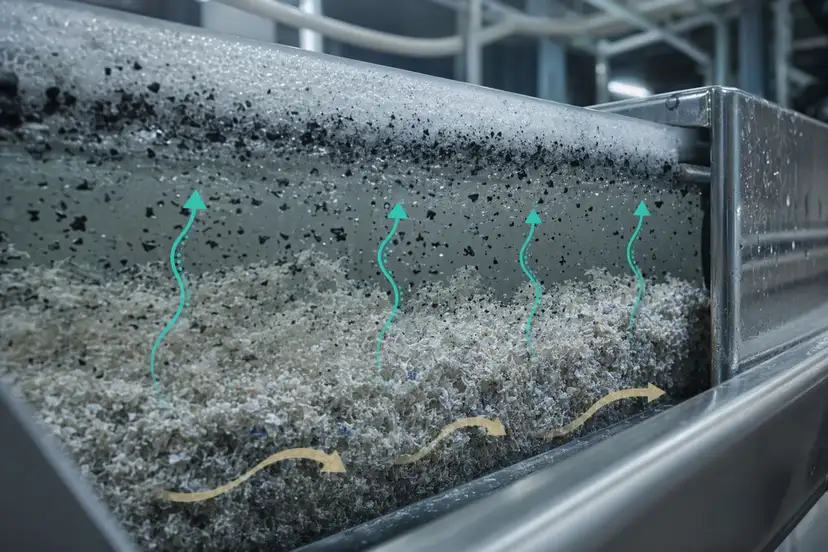
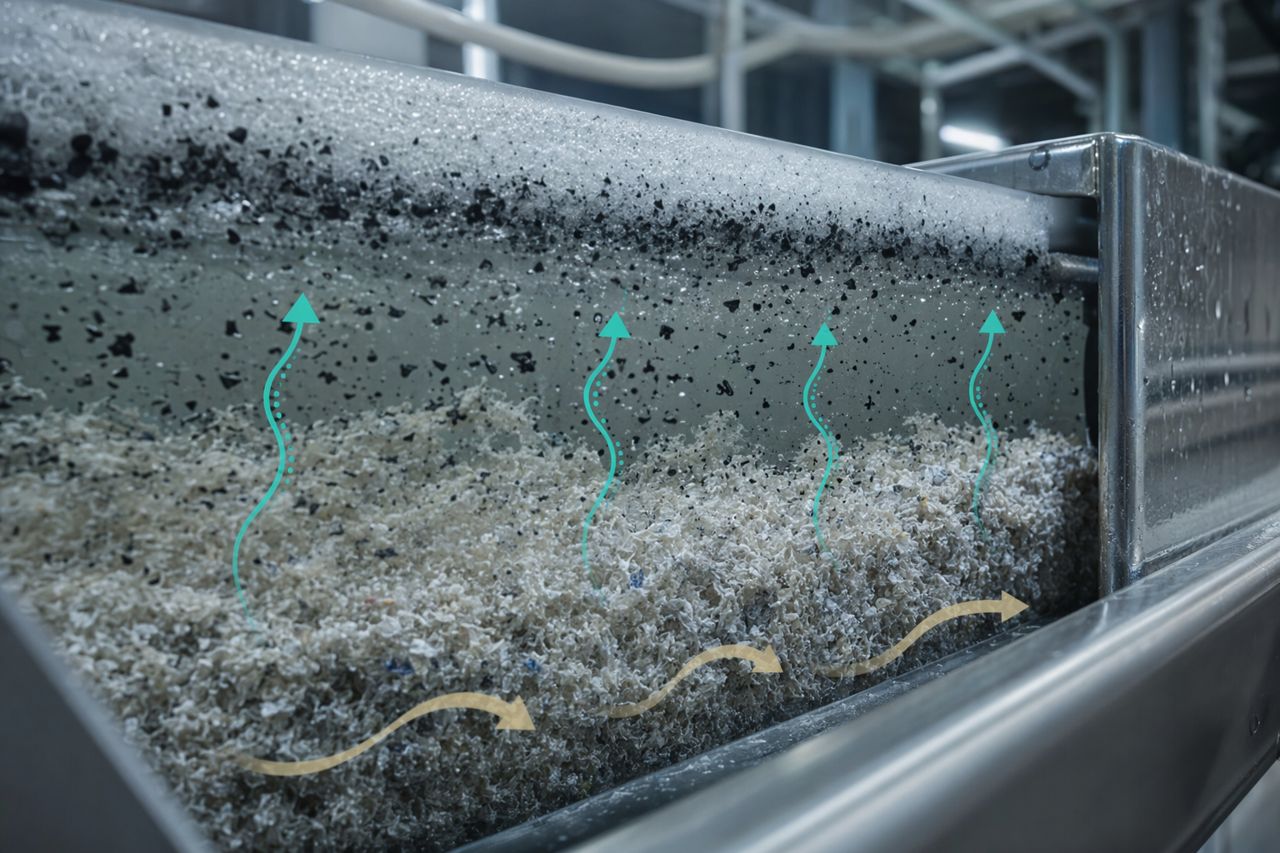
Uji coba harus membedakan keterbatasan pelepasan tinta dari keterbatasan penghilangan tinta. Jika tinta tidak terlepas, titik aplikasi mungkin perlu ditempatkan lebih awal dalam proses. Jika tinta terlepas tetapi tidak terangkat, kimia flotasi, udara, stabilitas busa, dan ukuran partikel kontaminan perlu diperhatikan sebelum menyalahkan enzim.
3. Stickies semakin kecil, lebih mudah bergerak, dan lebih mengganggu
Adhesive dari label, tape, penutup kemasan, material pressure-sensitive, dan komponen kertas berlapis merupakan masalah yang terus muncul di pabrik daur ulang. Trennya bukan hanya jumlah stickies yang lebih banyak, tetapi perilaku stickies yang semakin bervariasi.
Kontaminan besar sering kali dapat disaring. Partikel lengket yang lebih kecil bergerak lebih jauh ke dalam sistem, mengendap pada wire dan felt, mengganggu drainase, serta menyebabkan break atau cacat lembaran. Program enzim dapat mendukung pengendalian stickies dengan memodifikasi interaksi serat-kontaminan dan mengurangi kondisi yang memungkinkan deposit terbentuk.
Baseline sebelum uji coba
Sebelum memperkenalkan perlakuan, dokumentasikan:
- Tren macro-stickies dan micro-stickies berdasarkan sumber furnish.
- Perilaku beban pada screen basket dan cleaner.
- Lokasi deposit dan frekuensi pembersihan.
- Observasi pembersihan felt, wire, dan roll.
- Catatan break yang terkait dengan deposit lengket atau lubang.
Uji coba enzim yang baik tidak bergantung pada satu angka laboratorium saja. Uji coba harus melihat apakah mesin berjalan lebih bersih dan apakah pabrik menghabiskan lebih sedikit waktu untuk menangani deposit.
4. Fines dan ash mengubah ekonomi drainase
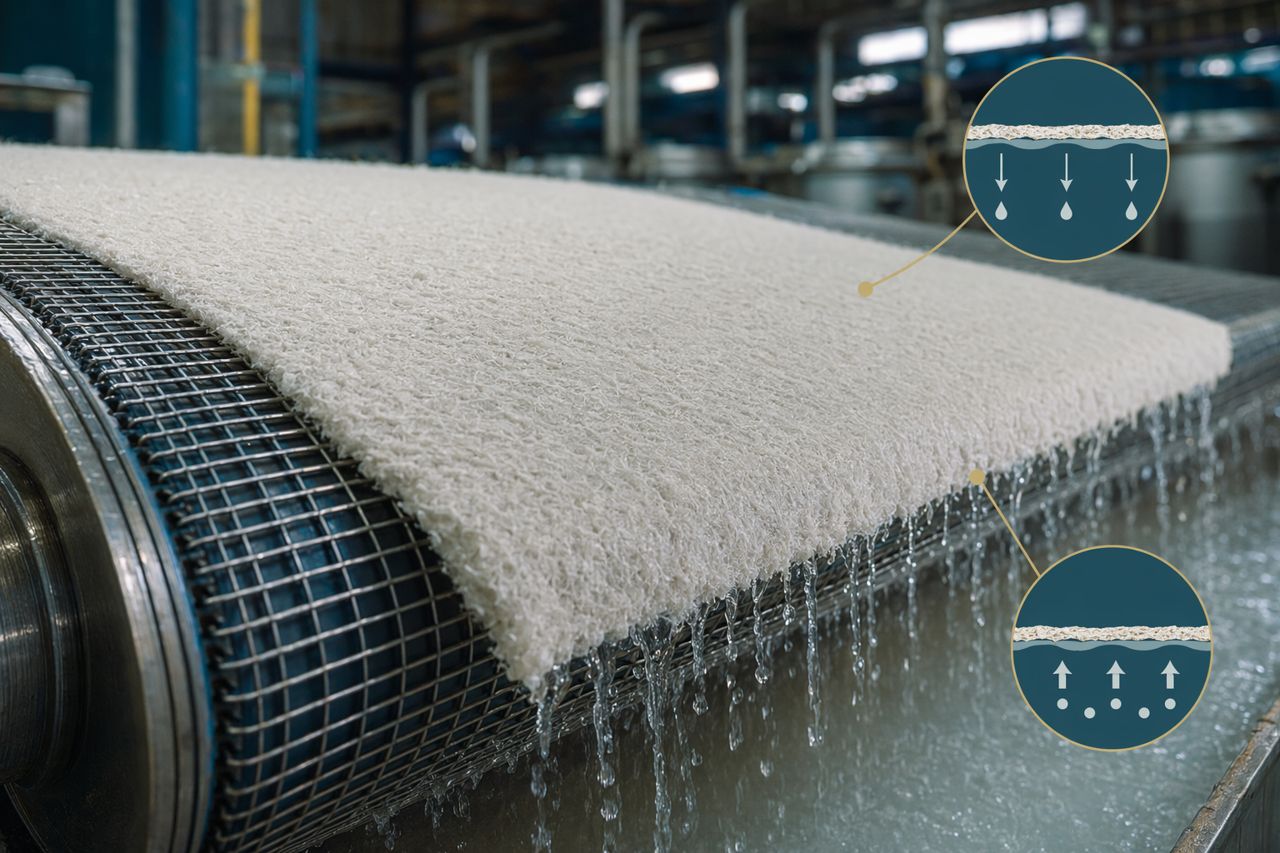
Kandungan fines dan filler yang lebih tinggi dapat membantu opacity, tetapi merugikan drainase, thickening, dan penanganan air. Di banyak pabrik, dampak biayanya terasa melalui dewatering yang lebih lambat, kebutuhan steam yang lebih tinggi, ketergantungan lebih besar pada polimer, dan fleksibilitas kecepatan mesin yang terbatas.
Perlakuan enzimatis dapat digunakan untuk meningkatkan perilaku permukaan serat dan respons drainase, tetapi targetnya harus jelas. Apakah pabrik ingin meningkatkan throughput, menstabilkan konsistensi, mengurangi tekanan penggunaan retention aid, atau meningkatkan formasi lembaran tanpa mengorbankan rendemen?
Pengukuran uji coba yang berguna
Lacak titik operasi yang sama sebelum, selama, dan setelah uji coba:
- Stabilitas konsistensi keluaran pulper.
- Perilaku feed flotasi.
- Beban thickener dan kejernihan filtrat.
- Tren drainase dan freeness.
- Pola padatan pada white water.
- Formasi lembaran akhir dan indikator kekuatan.
Peningkatan drainase hanya bernilai jika mendukung target grade. Perencanaan uji coba Pulprift menempatkan rendemen dan kualitas lembaran dalam diskusi yang sama dengan penghilangan air.
5. Sirkuit air yang lebih tertutup memperbesar masalah kecil
Sirkuit air tertutup mengurangi penggunaan air segar, tetapi juga mengonsentrasikan material terlarut dan koloidal. Hal ini dapat membuat proses deinking kurang toleran. Surfaktan, dispersant, residu pati, organik terlarut, fines, filler, dan partikel lengket dapat menumpuk menjadi beban latar yang berubah setiap hari.
Tanda-tanda sirkuit air memengaruhi deinking
- Kinerja flotasi berubah tanpa perubahan furnish yang jelas.
- Perilaku busa menjadi tidak stabil.
- Dosis kimia perlahan meningkat untuk mempertahankan hasil yang sama.
- Deposit meningkat setelah run panjang.
- Kualitas filtrat memburuk setelah perubahan grade.
Implikasi untuk uji coba enzim
Jangan mengevaluasi enzim hanya di pulper. Evaluasi seluruh sirkuit. Perlakuan yang sama dapat terlihat berbeda bergantung pada kimia air, carryover, dan lokasi introduksi enzim. Pulprift meninjau titik aplikasi seperti penambahan di pulper, perlakuan di dump chest, kontak pra-flotasi, atau jendela stock preparation yang ditargetkan berdasarkan tata letak pabrik.
6. Ekspektasi kecerahan meningkat sementara kualitas furnish menurun
Manajer pulping diminta mempertahankan kecerahan dan kebersihan sementara kualitas kertas daur ulang menjadi kurang dapat diprediksi. Tekanan ini sering mendorong peningkatan penggunaan caustic, peroxide, silicate, surfaktan, dispersant, atau kimia reduktif. Peningkatan kimia dapat bekerja untuk sementara, tetapi juga dapat menaikkan biaya, membebani sirkuit air, dan menimbulkan efek samping di hilir.
Program enzim harus dievaluasi berdasarkan kemampuannya mendukung pengurangan kimia, bukan sekadar menambahkan pos biaya baru. Pertanyaan praktisnya adalah: dapatkah pabrik mencapai hasil deinking yang sama atau lebih baik dengan profil kimia yang lebih stabil dan tidak terlalu agresif?
Hasil yang perlu diperhatikan
- Kenaikan kecerahan setelah flotasi dan washing.
- Tren tinta residu dan kotoran terlihat.
- Stabilitas dosis kimia.
- Kehilangan serat ke reject.
- Respons drainase dan thickening.
- Frekuensi deposit dan downtime pembersihan.
7. Keberhasilan uji coba bergantung pada jendela aplikasi
Enzim yang tepat pada jendela yang salah dapat berkinerja kurang optimal. Titik aplikasi harus dipilih berdasarkan peluang kontak, konsistensi stok, lingkungan pH, profil temperatur, pencampuran, waktu retensi, dan tujuan proses.
Jendela aplikasi umum di pabrik deinking
- Penambahan di pulper: Berguna ketika dibutuhkan dukungan awal untuk pembasahan serat dan pelepasan tinta.
- Dump chest atau transfer chest: Berguna ketika pabrik membutuhkan kontak terkontrol setelah pulping tetapi sebelum tahap pemisahan utama.
- Feed pra-flotasi: Berguna ketika pelepasan tinta dan perilaku kontaminan perlu diselaraskan dengan penghilangan melalui flotasi.
- Sirkuit stock preparation: Berguna ketika drainase, perilaku stickies, atau kebersihan mesin menjadi perhatian operasi utama.
Lokasi terbaik adalah lokasi yang menghubungkan aksi enzim dengan hasil proses yang terukur tanpa mengganggu ritme produksi.
8. Bangun uji coba berdasarkan bukti dari lantai produksi
Rencana uji coba yang jelas membuat semua pihak selaras: produksi, kualitas, kimia wet end, maintenance, dan purchasing. Rencana ini juga mencegah mode kegagalan umum, yaitu enzim dinilai pada minggu yang penuh noise tanpa baseline yang stabil.
Checklist pra-uji coba
Sebelum uji coba dimulai, konfirmasikan:
- Sumber furnish dan perubahan blend yang diperkirakan.
- Baseline kecerahan, dirt count, indikator penghilangan tinta, dan ash.
- Tren stickies dan lokasi deposit.
- Perilaku drainase, freeness, dan thickener.
- Tingkat reject dan observasi kehilangan serat.
- Program kimia dan batasan dosis yang direncanakan.
- Downtime mesin, kejadian pembersihan, dan riwayat break.
- Titik sampling dan kriteria keputusan.
Hal yang dibantu Pulprift untuk didefinisikan
Pulprift mendukung pabrik dalam pemilihan produk, strategi dosis, peninjauan titik aplikasi, struktur uji coba, dan interpretasi kinerja. Tujuannya bukan uji coba untuk demonstrasi semata. Tujuannya adalah keputusan operasi yang dapat digunakan: lanjut, sesuaikan, perluas, atau hentikan berdasarkan data yang sudah dipercaya oleh pabrik.
Hal yang perlu diperhatikan sebelum uji coba enzim berikutnya
Kualitas kertas daur ulang akan terus bergerak. Pabrik yang merespons paling baik adalah pabrik yang menghubungkan realitas furnish dengan kontrol proses. Sebelum uji coba berikutnya, perhatikan lima pertanyaan berikut:
- Apakah campuran furnish berubah dengan cara yang tidak sepenuhnya terlihat pada data pulper?
- Apakah batas kecerahan disebabkan oleh pelepasan tinta, penghilangan tinta, atau redeposisi di hilir?
- Apakah stickies tersaring keluar, terdispersi menjadi lebih kecil, atau terbawa ke mesin?
- Apakah drainase membatasi throughput, efisiensi energi, atau kualitas lembaran?
- Apakah program kimia mengompensasi variabilitas, bukan mengendalikannya?
Jika jawabannya jelas, program enzim dapat dirancang dengan target yang lebih tajam.
Minta penawaran untuk rencana enzim deinking khusus pabrik
Pulprift memasok solusi enzim untuk operasi kertas daur ulang dan deinking, dengan perencanaan uji coba yang dibangun berdasarkan kondisi proses nyata: variabilitas furnish, jendela aplikasi, profil kimia, batas drainase, tekanan stickies, dan target kualitas.
Minta penawaran untuk membagikan kondisi pabrik Anda dan menerima rekomendasi praktis untuk lini deinking Anda.