Tempo de residência no pulper, faixas de temperatura e deriva de pH em linhas de destintamento
A fibra recuperada não entra no pulper como uma composição limpa de laboratório. Ela chega com variações na idade da tinta, revestimentos, adesivos, carga de finos, arraste de cargas minerais, bolsões de resistência a úmido e oscilações sazonais de umidade. Essa variabilidade aparece rapidamente no desempenho do destintamento.
Para fábricas que avaliam o destintamento assistido por enzimas, o pulper costuma ser o primeiro ponto de controle que determina se a química terá contato suficiente, se a superfície da fibra será aberta corretamente e se a célula de flotação a jusante receberá partículas de tinta em uma forma removível.
A Pulprift apoia fábricas que buscam um fornecedor de enzimas para fábricas de destintamento de papel com orientações de aplicação construídas em torno de restrições reais do pulper: tempo de residência, temperatura, movimento de pH, variabilidade da composição, metas de drenagem, ganho de alvura, controle de stickies e demanda química total.
Por que as condições do pulper importam antes da flotação
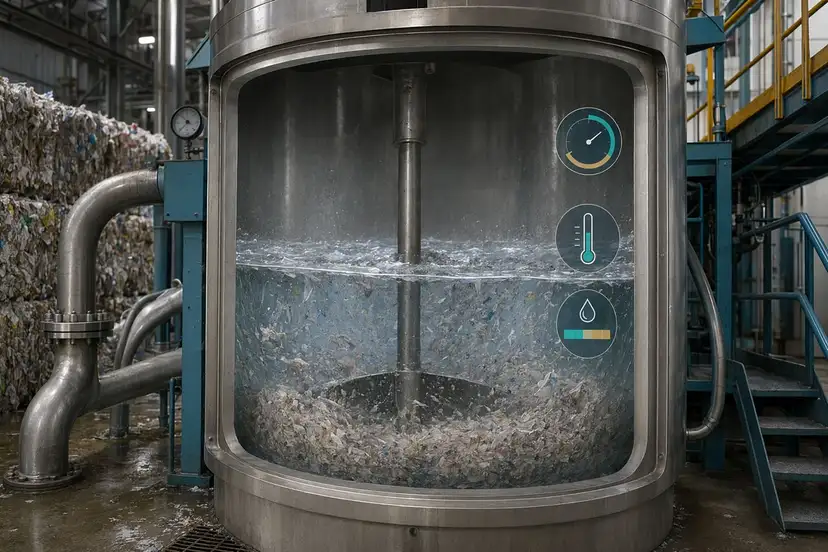
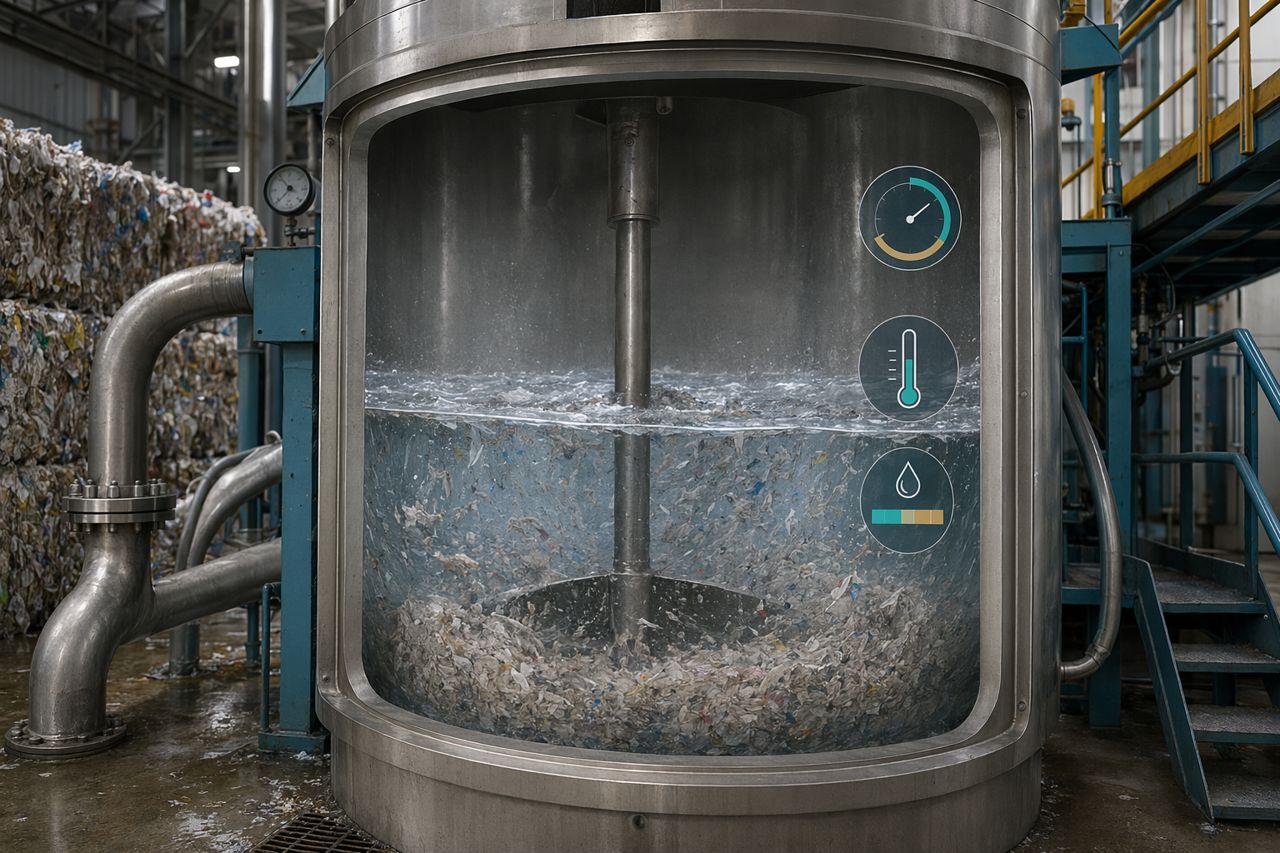
O pulper faz mais do que separar papel recuperado em uma suspensão. Ele define a condição superficial da fibra e influencia como tinta, stickies, revestimentos e finos se comportam ao longo de depuração, limpeza, flotação, lavagem, espessamento e formação na máquina de papel.
Quando as condições do pulper se desviam, as fábricas podem observar:
- Menor ganho de alvura, ou ganho instável, após a flotação
- Maior contagem de pintas ou arraste residual de tinta
- Mais stickies dispersos no circuito de aproximação e nos sistemas de extremidade úmida
- Maior demanda de surfactante, soda cáustica, peróxido ou coletor
- Drenagem mais lenta e menor eficiência de lavadores ou espessadores
- Maior instabilidade de espuma nas células de flotação
- Defeitos na folha, depósitos, quebras e paradas para limpeza
Programas enzimáticos não substituem o controle de processo. Eles funcionam melhor quando a fábrica entende a janela operacional em que composição, mecânica do pulper, temperatura, pH e tempo de contato estão alinhados.
Tempo de residência: contato suficiente sem trabalhar excessivamente a massa
O tempo de residência no pulper controla por quanto tempo fibra recuperada, partículas de tinta, fragmentos de adesivos, água, química e energia mecânica permanecem juntos antes de a massa seguir para as etapas a jusante.
Tempo de residência insuficiente pode deixar fragmentos impressos subcondicionados. A tinta pode permanecer presa às superfícies das fibras ou continuar como pintas maiores, mais difíceis de remover posteriormente. O resultado geralmente é uma resposta inconsistente na flotação e a necessidade de mais correção química.
Tempo de residência excessivo também pode gerar problemas. A ação mecânica em excesso pode levar tinta e contaminantes adesivos a formas menores e mais dispersas. Isso pode melhorar a dispersão visual no pulper, mas aumentar a dificuldade de remoção a jusante. Trabalhar demais a composição também pode elevar a carga de finos, afetar a drenagem e aumentar o material dissolvido e coloidal no circuito.
O que os gestores de polpação devem verificar
- Tempo real de retenção versus setpoint da sala de controle
- Variação de lote para lote ou curto-circuito em pulper contínuo
- Oscilações de consistência durante mudanças de composição
- Tendências de carga do rotor e consumo de potência
- Qualidade dos rejeitos que saem do pulper
- Distribuição de tamanho das pintas de tinta após a polpação
- Perfil de temperatura da massa ao longo do ciclo do pulper ou da sequência de tanques
Para o destintamento assistido por enzimas, o objetivo não é a severidade máxima de polpação. O objetivo é o condicionamento controlado da superfície para que a flotação e a lavagem possam remover tinta e contaminantes com eficiência.
Faixas de temperatura: calor estável supera calor agressivo
A temperatura afeta o inchamento das fibras, o desprendimento da tinta, o comportamento dos adesivos, a estabilidade da espuma e a resposta química. Ela também afeta como as enzimas interagem com a composição.
Uma faixa de temperatura estável geralmente é mais valiosa do que buscar um pulper mais quente. Calor excessivo pode amolecer adesivos sensíveis à pressão e aumentar a mobilidade dos stickies. Também pode alterar o comportamento da espuma e tornar a flotação a jusante menos previsível. Temperatura baixa pode retardar o condicionamento das fibras e reduzir a consistência da liberação de tinta.
A Pulprift normalmente ajuda as fábricas a definir uma faixa prática de temperatura com base na mistura de composição, no tipo de pulper, no tempo de contato, no pacote químico e no sistema de remoção a jusante. O alvo correto depende de a linha estar processando aparas de escritório, papel gráfico classificado, papel recuperado misto, graus revestidos, composição rica em revistas ou fluxos contaminados por embalagens.
Sinais operacionais de incompatibilidade de temperatura
- O ganho de alvura acompanha a taxa de vapor, e não a qualidade da composição
- Depósitos de stickies aumentam após operação do pulper em temperaturas mais altas
- A espuma da flotação se torna instável após mudanças de temperatura
- As pintas de tinta reduzem de tamanho, mas não são removidas com eficácia
- A drenagem melhora em uma área, mas piora após espessamento ou lavagem
- A demanda química aumenta para manter a mesma meta de alvura
O controle de temperatura deve ser tratado como uma alavanca de desempenho, não apenas como um ajuste de utilidades.
Deriva de pH: pequenos movimentos podem mudar toda a resposta do destintamento
O pH é uma das causas mais comuns de resultados instáveis no destintamento. A fibra recuperada traz cargas minerais alcalinas, revestimentos ácidos, química residual de impressão, materiais de resistência a úmido, adesivos e arrastes desconhecidos de usos anteriores. A fábrica adiciona água, soda cáustica, peróxido, silicato, surfactantes, coletores, dispersantes e química de retenção. O pulper se torna um sistema químico em movimento.
Programas enzimáticos precisam de uma faixa de pH que sustente uma modificação útil da superfície da fibra e da tinta, sem levar contaminantes a um estado mais difícil de remover. Se o pH deriva ao longo do ciclo do pulper ou entre o pulper e a alimentação da flotação, o desempenho pode mudar mesmo quando dosagem e composição parecem constantes.
Onde a deriva de pH se esconde
- Mudanças na proporção entre água fresca e água branca
- Variação no retorno de refugo interno
- Momento de adição de soda cáustica
- Decomposição do peróxido e mudanças nos estabilizantes
- Composição recuperada com alto teor de cinzas
- Composição revestida ou rica em revistas
- Contaminação por papel de resistência a úmido ou papéis especiais
- Fechamento prolongado de circuito com aumento de sólidos dissolvidos
Pontos práticos de monitoramento
Uma única leitura de pH na saída do pulper pode não contar a história completa. As fábricas frequentemente obtêm melhor controle verificando o pH em vários pontos:
- Início e descarga do pulper
- Tanque de descarga ou tanque de mistura
- Alimentação da flotação
- Aceitos da flotação
- Alimentação do espessador ou lavador
- Circuito de aproximação da máquina de papel, se surgirem problemas de depósito ou drenagem
O ponto principal não é coletar mais números apenas para relatório. O ponto principal é identificar se o movimento do pH está causando variação de alvura, instabilidade de espuma, dispersão de stickies ou perda de drenagem.
Conectando o controle do pulper ao destintamento assistido por enzimas
As soluções enzimáticas da Pulprift são usadas para apoiar objetivos de destintamento quando fábricas de fibra recuperada precisam de liberação de tinta mais limpa, melhor gerenciamento de contaminantes, drenagem aprimorada e operação a jusante mais estável.
Na prática, o destintamento assistido por enzimas deve ser avaliado com base nos resultados da fábrica, não em alegações laboratoriais isoladas:
- Aumento de alvura após flotação e lavagem
- Menor tinta residual e menos pintas visíveis
- Melhor controle de stickies e menos depósitos
- Drenagem aprimorada em lavadores, espessadores ou seções de formação
- Menor dependência de correções químicas severas
- Espuma mais estável e rejeitos mais limpos
- Menos interrupções para limpeza associadas a pitch, stickies ou arraste de tinta
- Proteção do rendimento ao evitar perdas desnecessárias de fibra
Uma janela prática de aplicação para fábricas de destintamento
Uma janela de aplicação robusta geralmente inclui cinco controles definidos.
1. Classificação da composição
Separe os testes por mistura de papel recuperado. Aparas de escritório, papel gráfico classificado, graus revestidos, fluxos com alta presença de revistas e papel misto não respondem da mesma forma. Se a qualidade da composição mudar durante um teste, registre isso claramente.
2. Disciplina no ponto de adição
A adição de enzimas deve ocorrer onde mistura, tempo de contato e temperatura sejam controlados. Uma escolha inadequada do ponto de adição pode fazer uma boa química parecer inconsistente.
3. Confirmação do tempo de residência
Não dependa apenas do tempo nominal de ciclo do pulper. Confirme o tempo real de contato e identifique curto-circuitos, atrasos de descarga ou efeitos de mistura nos tanques.
4. Acompanhamento de temperatura e pH
Acompanhe o perfil real, não apenas a meta. O desempenho do destintamento frequentemente segue o perfil de processo mais de perto do que a folha de receita.
5. Medição do desempenho a jusante
Conecte o programa aos resultados que importam: alvura, redução de pintas, qualidade dos rejeitos da flotação, movimento de cinzas, drenagem, stickies, frequência de depósitos, demanda química e estabilidade de produção.
Padrões comuns de solução de problemas
O ganho de alvura é inconsistente
Verifique deriva de pH, oscilações de cinzas na composição, idade da tinta, temperatura do pulper, momento de adição do peróxido, taxa de ar na flotação e equilíbrio de surfactantes. Se a adição de enzimas estiver a montante, confirme tempo de contato e mistura.
Depósitos de stickies aumentam
Observe a temperatura do pulper, a severidade mecânica, a composição rica em adesivos, o uso de dispersantes, a eficiência de depuração e se os contaminantes estão sendo fragmentados em vez de removidos.
A drenagem melhora no início e depois volta a cair
Revise a geração de finos, o acúmulo de sólidos dissolvidos, o fechamento de água branca, o tempo de residência nos tanques e se a química a jusante está sendo ajustada à nova condição da fibra.
A espuma da flotação se torna instável
Verifique temperatura, pH, arraste de surfactantes, tamanho das partículas de tinta, dureza de cálcio, sólidos dissolvidos e o momento das adições químicas.
Como a Pulprift apoia testes em fábrica
A Pulprift trabalha com fábricas de reciclagem de papel na avaliação controlada de programas enzimáticos. O foco não é uma recomendação genérica. É um ajuste específico ao processo, baseado em composição, projeto do pulper, circuito de água, configuração de flotação, capacidade de lavagem, pacote químico e metas de produção.
Uma conversa típica de suporte aborda:
- Perfil da composição e contaminantes problemáticos
- Tipo de pulper, consistência, ciclo e padrão de descarga
- Faixa de temperatura e pH durante a operação real
- Química de destintamento existente e sequência de adição
- Configuração de flotação, lavagem, depuração e espessamento
- Metas atuais de alvura, pintas, drenagem, rejeitos e depósitos
- Plano de teste, pontos de amostragem e critérios de sucesso
Conclusão
Tempo de residência no pulper, temperatura e pH não são condições de fundo. Eles são alavancas ativas de controle no destintamento assistido por enzimas. Quando estão estáveis e corretamente alinhados à composição, as fábricas podem entregar à flotação e à lavagem a jusante uma corrente de alimentação melhor: tinta liberada em forma removível, fibra protegida contra processamento excessivo e contaminantes gerenciados antes que se tornem tempo de parada.
Se sua linha de destintamento enfrenta instabilidade de alvura, movimentação de stickies, perda de drenagem ou aumento da demanda química, a Pulprift pode ajudar a definir uma janela prática de aplicação enzimática para sua fábrica.
Solicite uma cotação
Compartilhe seu tipo de composição, condições do pulper, desafios atuais de destintamento e metas de produção por meio do formulário de solicitação no site. A Pulprift analisará a adequação ao processo e responderá com um caminho de cotação para sua fábrica.