Stickies, adesivos hot-melt, rótulos e fitas: guia para gestores de fábricas sobre contaminantes em papel reciclado
A fibra recuperada dá flexibilidade econômica a uma fábrica de reciclagem de papel, mas também traz um alvo móvel de adesivos, revestimentos, tintas, ligantes, rótulos, laminados e resíduos de embalagens. Quando esses contaminantes não são controlados no início, eles não ficam em um só lugar. Eles se deslocam pela desagregação, peneiramento, limpeza, flotação, espessamento, armazenamento, circuito de aproximação e máquina de papel.
Para um gestor de polpação, o problema não é acadêmico. Stickies aparecem como depósitos, defeitos na folha, cestos de peneira obstruídos, drenagem instável, maior demanda química, perda de fibra, lavagens e paradas não programadas.
A Pulprift trabalha com fábricas que precisam de sistemas de fibra recuperada mais limpos, sem adicionar carga química desnecessária. Como fornecedora de enzimas para fábricas de destintagem de papel, a Pulprift foca em janelas de aplicação práticas, comportamento dos contaminantes e resultados mensuráveis de processo: suporte ao alvejamento óptico, redução de stickies, melhoria de drenagem e maior estabilidade operacional.
Por que os stickies são mais difíceis de gerenciar do que a sujeira comum
Areia, material abrasivo, vidro e metal se comportam como contaminantes de alta densidade. Muitas vezes, podem ser removidos por sistemas de limpeza porque seu comportamento físico é previsível.
Stickies são diferentes.
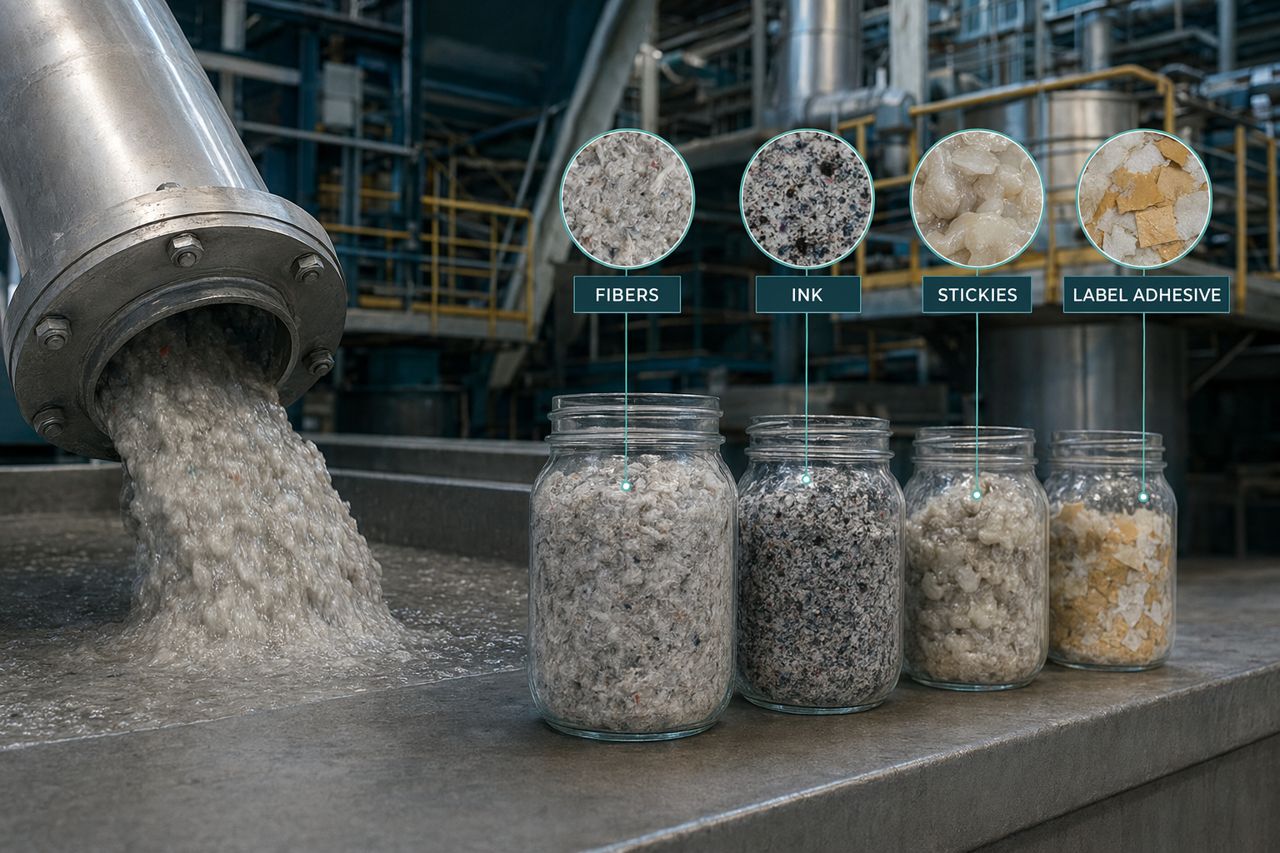
Eles amolecem, espalham, deformam, fragmentam, aglomeram e se redepositam conforme temperatura, cisalhamento, pH, mistura de matéria-prima, química da água e tempo de residência. Um contaminante que entra como adesivo de rótulo pode se tornar uma partícula pegajosa dispersa após a desagregação, um depósito em um cesto de peneira, um ponto no rejeito da flotação ou um defeito de folha na máquina.
Stickies primários versus stickies secundários
Stickies primários entram na fábrica como partículas adesivas ou poliméricas visíveis. Eles podem vir de:
- Rótulos autoadesivos
- Cola hot-melt de caixas e embalagens
- Adesivos de fitas
- Cola de encadernação
- Adesivos de envelopes
- Resíduos de embalagens laminadas
- Papéis encerados ou revestidos
- Ligantes sintéticos em papel recuperado revestido
Stickies secundários se formam dentro do sistema quando materiais dissolvidos e coloidais se desestabilizam. Eles podem ser provocados por:
- Mudanças de pH ou condutividade
- Dureza por cálcio
- Sobredosagem de químicos catiônicos
- Oscilações de temperatura
- Alto fechamento dos circuitos de água branca
- Cisalhamento mecânico durante desagregação, bombeamento ou peneiramento
Uma fábrica pode remover bem contaminantes visíveis e ainda sofrer com stickies secundários mais adiante no processo.
O custo operacional da contaminação por adesivos
Stickies não são apenas um problema de qualidade. Eles afetam a economia operacional de toda a linha de fibra reciclada.
1. A carga de peneiramento aumenta
Adesivos podem cegar ou obstruir peneiras grossas e finas. À medida que as aberturas das ranhuras carregam material pegajoso, o diferencial de pressão sobe e a estabilidade de vazão cai. Os operadores podem compensar com maior diluição, limpezas mais frequentes ou redução da taxa de alimentação.
O resultado é previsível: mais energia, mais manuseio de rejeitos e menor consistência entre pulper e máquina.
2. O desempenho da destintagem fica menos estável
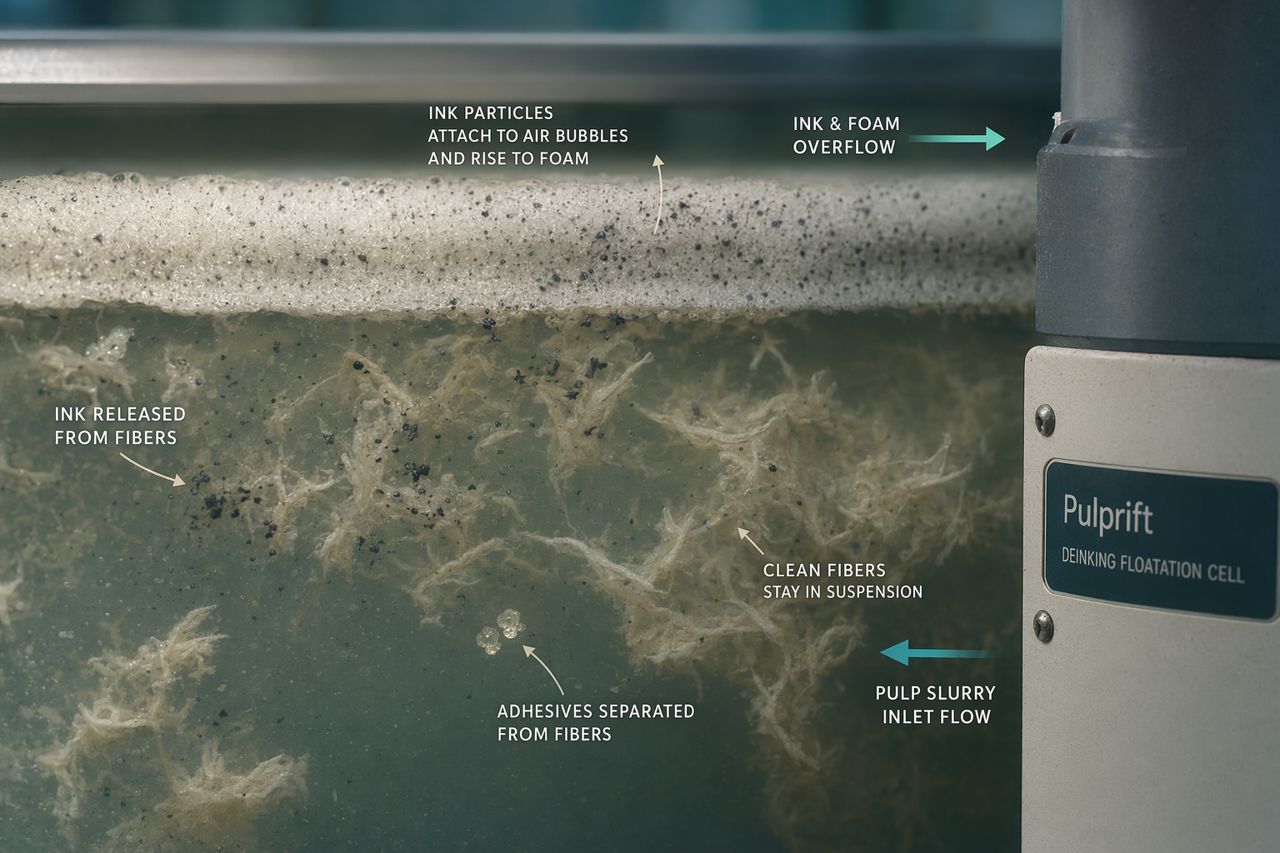
Em sistemas de destintagem, stickies interferem no desprendimento da tinta e na seletividade da flotação. Partículas adesivas podem carregar pontos de tinta, ligar finos ou estabilizar comportamentos indesejados de espuma. Quando os contaminantes não são condicionados adequadamente, a fábrica pode intensificar o uso de surfactantes, dispersantes, soda cáustica, peróxido ou outros auxiliares de processo.
Isso muitas vezes aumenta o custo sem resolver a origem dos depósitos.
3. O ganho de alvura fica mais difícil de manter
Alvura não depende apenas da remoção de tinta. Adesivos, revestimentos, ligantes e carga coloidal rica em finos podem reduzir a limpeza óptica e aumentar a contagem de sujeira. Uma composição fibrosa com stickies instáveis pode exigir mais química de branqueamento para atingir a mesma meta.
Um melhor controle de contaminantes a montante pode ajudar a atingir metas de alvura com menor pressão química.
4. Drenagem e retenção ficam menos previsíveis
Substâncias dissolvidas e coloidais podem interferir nos auxiliares de drenagem, nos programas de retenção e no balanço de carga da parte úmida. Quando materiais pegajosos circulam pelo sistema, a máquina pode apresentar drenagem mais lenta, maior teor de sólidos na água branca, formação variável e maior sensibilidade a mudanças de gramatura ou tipo de papel.
5. O risco de parada aumenta
Stickies se depositam em peneiras, feltros, telas, rolos, foils, secadores e raspas. Quando os depósitos se acumulam, o custo vai além de químicos e volume de rejeitos. Ele se transforma em parada, mão de obra de limpeza, refugo, bobinas fora de especificação e perda de janelas de produção.
Onde rótulos, fitas e adesivos hot-melt entram na matéria-prima reciclada
O perfil de contaminantes depende muito do tipo de papel recuperado e do fluxo local de coleta.
Papel de escritório e papel misto
Fontes comuns de adesivos incluem envelopes, rótulos, pastas, notas autoadesivas, fitas e materiais impressos revestidos. Esses fluxos podem carregar partículas adesivas menores que se dispersam durante a desagregação e se tornam mais difíceis de capturar depois.
Caixas de papelão ondulado usadas
Fluxos de OCC frequentemente carregam cola de caixas, adesivo hot-melt de embalagens, rótulos, fitas e resíduos de cera ou revestimento. Os adesivos podem ser grandes o suficiente para remoção antecipada, mas podem se fragmentar sob condições agressivas de desagregação.
Embalagens impressas e refugos de conversão
Esse material pode conter tintas, ligantes, revestimentos, laminados, aditivos de resistência a úmido, adesivos e tratamentos superficiais especiais. Pode oferecer bom valor em fibra, mas também adicionar química complexa ao sistema.
Papel recuperado com alta presença de rótulos
Rótulos introduzem sistemas adesivos sensíveis à pressão, projetados para permanecer pegajosos e duráveis. Em um processo de reciclagem, essa durabilidade se torna um problema de controle.
O que faz um adesivo se tornar um depósito?
Um contaminante não precisa ser grande para causar problema. Ele precisa ser pegajoso, deformável e capaz de aderir a uma superfície.
Fatores operacionais importantes incluem:
- Temperatura: adesivos hot-melt e sensíveis à pressão amolecem em temperaturas elevadas.
- Cisalhamento: alto cisalhamento pode quebrar partículas grandes em partículas menores e mais móveis.
- pH: mudanças de alcalinidade podem desestabilizar material dissolvido e coloidal.
- Dureza da água: cálcio e outros íons podem promover aglomeração.
- Carga química: aditivos catiônicos podem fixar material coloidal indesejado se o sistema não estiver balanceado.
- Tempo de residência: circuitos longos permitem que contaminantes circulem, se concentrem e se redepositem.
- Variabilidade da composição fibrosa: uma matéria-prima limpa em um turno pode se tornar rica em rótulos no turno seguinte.
O controle começa ao entender onde o adesivo muda de forma.
A remoção mecânica é necessária, mas nem sempre suficiente
Um sistema robusto de fibra reciclada usa múltiplas barreiras:
- Remoção de rejeitos no pulper
- Peneiramento grosso
- Limpeza de alta densidade
- Peneiramento fino
- Flotação
- Lavagem ou espessamento
- Dispersão
- Gestão da água de circuito
- Controle de depósitos na parte úmida
Cada etapa tem valor. Mas a separação mecânica depende do tamanho, densidade, forma e comportamento superficial das partículas. Adesivos que espalham ou se fragmentam podem passar por peneiras e depuradores. Materiais dissolvidos e coloidais podem passar por quase tudo até se desestabilizarem mais adiante.
É aí que o condicionamento com apoio enzimático pode ajudar.
Como o tratamento enzimático apoia o controle de stickies e da destintagem
Os programas enzimáticos da Pulprift são desenvolvidos para trabalhar dentro do processo existente da fábrica, não para substituí-lo. O objetivo é alterar o comportamento dos contaminantes no ponto certo para melhorar remoção, drenagem e estabilidade a jusante.
Dependendo da matéria-prima e do layout do sistema, um programa enzimático pode ser usado para apoiar:
- Desprendimento de tinta em pulpers de destintagem
- Passivação de stickies e redução da tendência de pegajosidade
- Melhor liberação de contaminantes das superfícies das fibras
- Melhor resposta de flotação
- Redução do potencial de depósitos em circuitos de processo
- Melhoria de drenagem após o condicionamento de contaminantes
- Menor pressão sobre a demanda de soda cáustica, surfactante, dispersante ou branqueamento
A pergunta prática não é se enzimas funcionam em geral. A pergunta prática é onde elas devem ser aplicadas no seu sistema, em qual janela de processo e contra qual perfil de contaminantes.
Melhores janelas de aplicação em uma linha de fibra reciclada
Pulper ou tanque de descarga
Este costuma ser o ponto mais útil quando o objetivo é liberação precoce de contaminantes, desprendimento de tinta e condicionamento de adesivos. A enzima tem contato com fibra, tinta, finos, revestimentos e resíduos adesivos antes da separação a jusante.
Boa aplicação quando a fábrica busca:
- Melhor liberação de tinta antes da flotação
- Redução da formação de tack após a desagregação
- Comportamento de peneiramento mais limpo
- Resposta de destintagem mais estável
Circuito de destintagem antes da flotação
Algumas fábricas se beneficiam do contato enzimático antes da flotação, especialmente quando o objetivo é melhorar a separação de tinta e contaminantes hidrofóbicos.
Boa aplicação quando a fábrica observa:
- Ganho de alvura variável
- Alto teor residual de pontos de tinta
- Demanda excessiva de surfactante
- Instabilidade de espuma ligada a mudanças de matéria-prima
Massa espessa ou tanque da máquina
Este ponto é mais seletivo. Pode ser considerado quando o problema é drenagem, estabilidade da parte úmida ou tendência de depósitos após a preparação de massa. Exige avaliação cuidadosa, pois a adição tardia deixa menos tempo para remoção de contaminantes a montante.
Boa aplicação quando a fábrica observa:
- Restrição de drenagem
- Formação de depósitos após a linha de destintagem
- Alta carga dissolvida e coloidal
- Sensibilidade a programas de retenção ou carga
O que a Pulprift avalia antes de recomendar um programa
Uma recomendação enzimática útil depende das condições da fábrica. A Pulprift avalia o processo como um sistema operacional, não como uma simples adição química.
Pontos típicos de avaliação incluem:
- Mistura de tipos de papel recuperado e variação sazonal
- Carga de rótulos, fitas, hot-melt e papéis revestidos
- Temperatura do pulper e tempo de retenção
- Perfil de pH durante desagregação e flotação
- Configuração de peneiramento e comportamento dos rejeitos
- Desempenho da flotação e consistência dos rejeitos
- Fechamento de água branca e condutividade
- Locais de depósitos e frequência de limpeza
- Metas de alvura e programa químico
- Limites de drenagem e restrições de velocidade da máquina
- Química atual de controle de depósitos e retenção
O objetivo é definir uma janela de tratamento que os operadores consigam realmente executar.
Sinais práticos de que os stickies estão controlando seu processo
Uma fábrica pode precisar de uma nova abordagem de controle de contaminantes quando qualquer um destes padrões se repete:
- Peneiras finas apresentam aumento de diferencial de pressão durante campanhas com matéria-prima rica em rótulos
- A contagem de sujeira aumenta mesmo quando a flotação parece estável
- O ganho de alvura varia mais do que a matéria-prima recebida indicaria
- Depósitos se acumulam em foils, rolos, telas, feltros ou superfícies de secadores
- A demanda de carga na parte úmida muda após alterações na fonte de papel recuperado
- A drenagem desacelera quando os circuitos de água branca estão mais fechados
- Operadores aumentam a dosagem química, mas ainda enfrentam depósitos
- Lavagens se tornam rotina após campanhas específicas de matéria-prima
- O volume de rejeitos aumenta sem ganho proporcional de qualidade
Esses são sintomas operacionais. A causa raiz pode ser o comportamento dos adesivos, a carga coloidal, a ligação tinta-fibra ou uma combinação dos três.
O que um melhor controle deve entregar
Um programa bem-sucedido deve ser avaliado pelos resultados na fábrica, não por um rótulo de laboratório.
Dependendo do problema de base, os programas da Pulprift são comumente avaliados em relação a:
- Desenvolvimento de alvura mais estável
- Menor carga visível de sujeira e pontos
- Redução da formação de depósitos pegajosos
- Operação de peneiras mais limpa e menos eventos de obstrução
- Melhor drenagem e manuseio da massa
- Menor dependência de correções químicas agressivas
- Redução de paradas para limpeza
- Maior rendimento de fibra utilizável por meio de remoção mais seletiva
- Desempenho mais previsível durante mudanças de matéria-prima
O resultado certo é aquele que a sua linha consegue medir em produção.
Enzimas não substituem boas práticas operacionais
Nenhum programa enzimático consegue superar remoção deficiente de contaminantes, entrada de matéria-prima sem controle, peneiras sobrecarregadas ou química instável. Os melhores resultados geralmente surgem quando o tratamento enzimático é combinado com operação disciplinada da fábrica:
- Mantenha eficiente a remoção de rejeitos no pulper
- Evite fragmentação desnecessária de adesivos
- Monitore separadamente as fontes com alta presença de rótulos quando possível
- Faça manutenção de cestos de peneira e depuradores
- Monitore tendências de pH, temperatura, condutividade e carga
- Mantenha a química de flotação alinhada às mudanças de matéria-prima
- Controle o acúmulo nos circuitos de água branca
- Registre locais e momento de formação de depósitos por campanha de matéria-prima
O tratamento enzimático funciona melhor quando integrado a essa disciplina operacional.
Checklist para compradores ao avaliar um fornecedor de enzimas
Ao avaliar um fornecedor de enzimas para fábricas de destintagem de papel, faça perguntas práticas:
- Ele entende contaminantes de fibra recuperada além da tinta?
- Consegue discutir stickies, rótulos, adesivos hot-melt e fitas em termos de fábrica?
- Vai avaliar sua janela de processo antes de recomendar um produto?
- O programa consegue se encaixar no seu layout existente de pulper, destintagem ou massa espessa?
- O foco está em resultados de produção, como alvura, drenagem, paradas e redução química?
- Consegue apoiar um teste controlado na fábrica com critérios claros de sucesso?
- Evita alegações de solução única para todos os casos?
A Pulprift foi criada para esse tipo de conversa.
Solicite uma cotação para um programa enzimático de fibra recuperada
Se stickies, rótulos, fitas ou adesivos hot-melt estão limitando sua linha de destintagem, a Pulprift pode ajudar a avaliar a janela de tratamento correta para sua matéria-prima e layout de processo.
Prepare as informações básicas, se disponíveis:
- Mistura de tipos de papel recuperado
- Temperatura do pulper e tempo de retenção
- Faixa de pH durante desagregação e flotação
- Principais locais de depósitos
- Meta de alvura e lacuna atual
- Gargalos de peneiramento ou flotação
- Programa químico atual e metas de redução
Solicite uma cotação usando o formulário no site e inclua o problema operacional que deseja resolver. A Pulprift responderá com uma recomendação prática para as condições da sua fábrica.