Время пребывания в гидроразбивателе, температурные диапазоны и дрейф pH на линиях деинкинга
Вторичное волокно поступает в гидроразбиватель не как чистая лабораторная композиция. Оно приходит с различным возрастом краски, покрытиями, клеями, нагрузкой по мелочи, переносом наполнителей, включениями влагопрочной бумаги и сезонными колебаниями влажности. Эта изменчивость быстро проявляется в эффективности деинкинга.
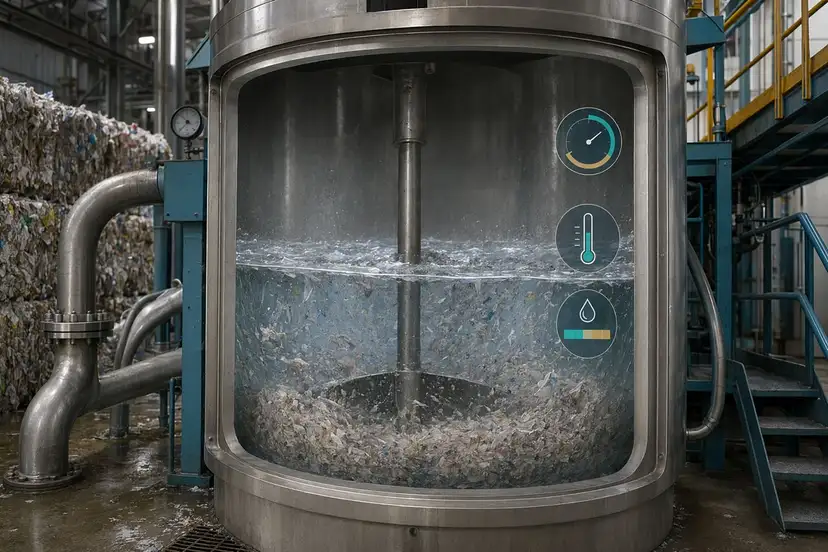
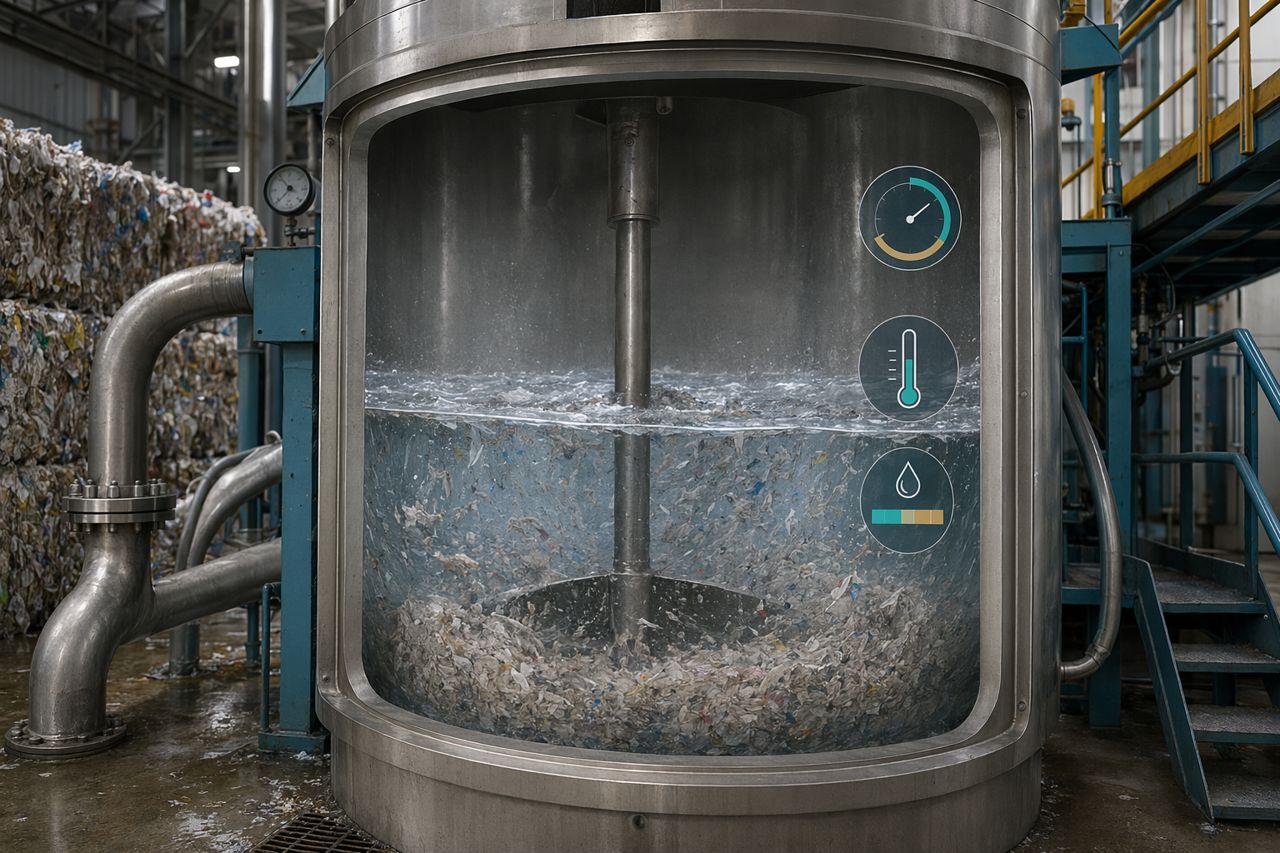
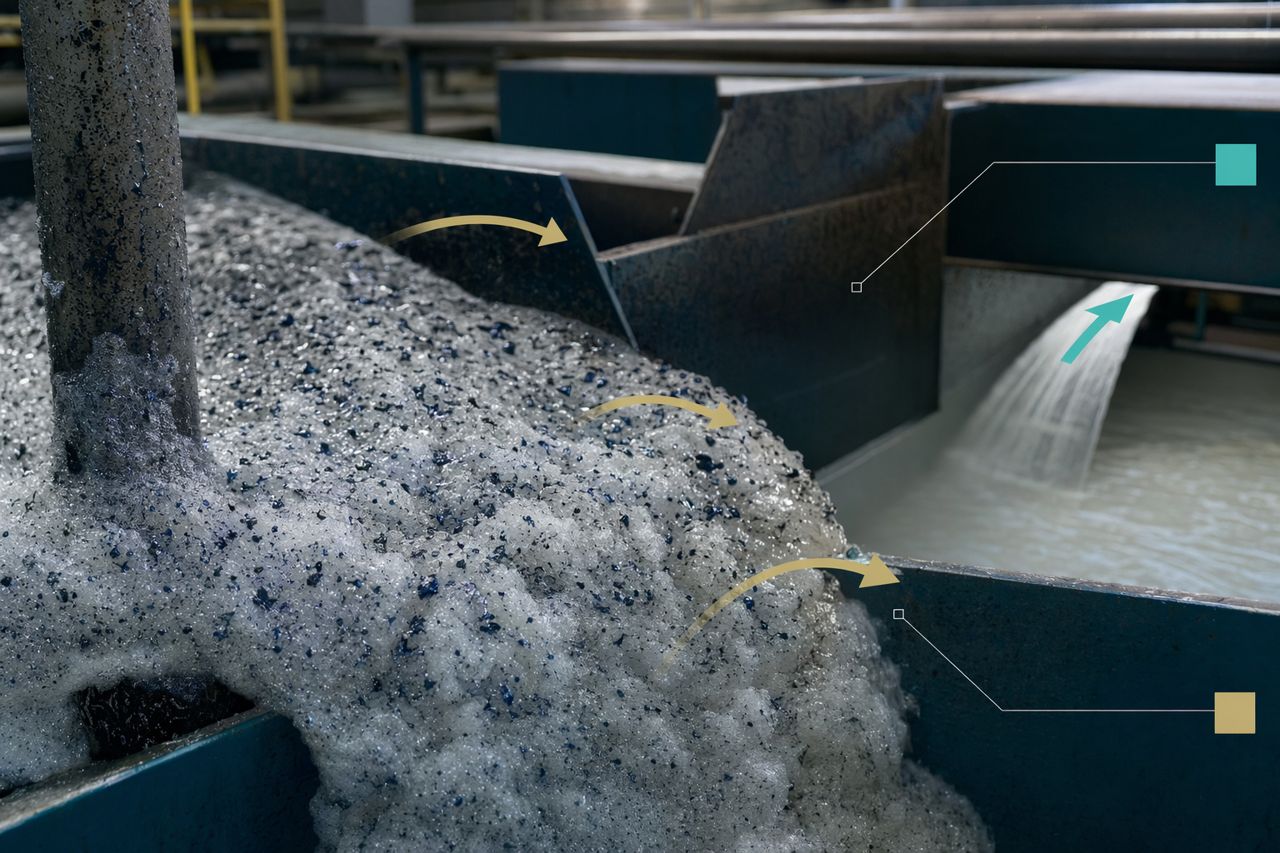
Для предприятий, оценивающих ферментативно-ассистированный деинкинг, гидроразбиватель часто становится первой контрольной точкой, определяющей, достаточно ли у химии времени контакта, правильно ли раскрывается поверхность волокна и поступают ли в последующую флотационную ячейку частицы краски в удаляемой форме.
Pulprift поддерживает предприятия, которым нужен поставщик ферментов для деинкинга на бумажных фабриках, предоставляя прикладные рекомендации с учетом реальных ограничений гидроразбивателя: времени пребывания, температуры, изменения pH, вариабельности сырья, целевых показателей обезвоживания, прироста белизны, контроля липких загрязнений и общего расхода химикатов.
Почему условия в гидроразбивателе важны до флотации
Гидроразбиватель не просто разделяет макулатуру на волокнистую суспензию. Он задает состояние поверхности волокна и влияет на поведение краски, липких загрязнений, покрытий и мелочи на стадиях сортирования, очистки, флотации, промывки, сгущения и формования бумажного полотна.
При отклонении условий в гидроразбивателе предприятия могут наблюдать:
- Более низкий или нестабильный прирост белизны после флотации
- Повышенное количество соринок или перенос остаточной краски
- Больше диспергированных липких загрязнений в массоподводящей системе и системах мокрой части
- Повышенную потребность в ПАВ, каустике, пероксиде или собирателях
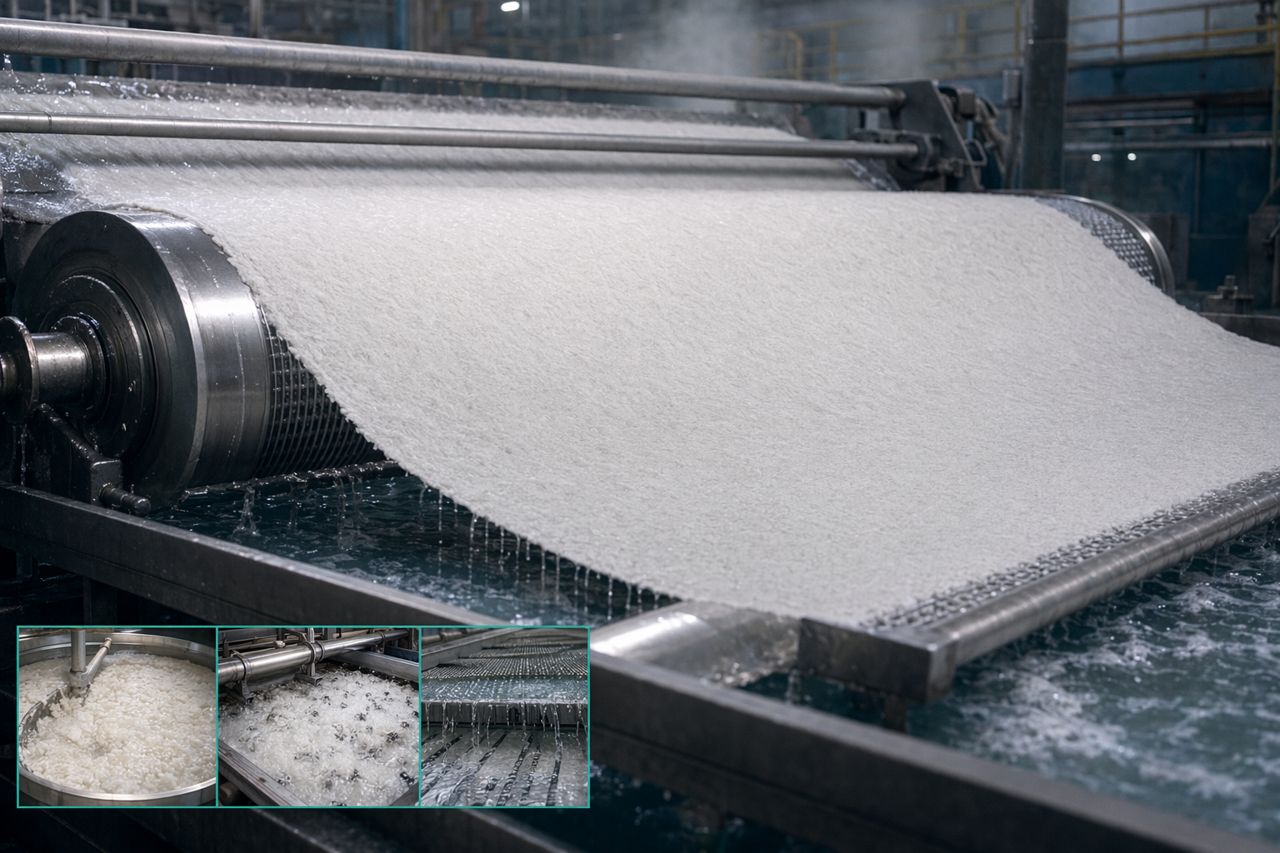
- Более медленное обезвоживание и снижение эффективности промывателей или сгустителей
- Повышенную нестабильность пены во флотационных ячейках
- Дефекты полотна, отложения, обрывы и простои на очистку
Ферментные программы не заменяют управление процессом. Они работают лучше всего, когда предприятие понимает рабочее окно, в котором сырье, механика гидроразбивателя, температура, pH и время контакта согласованы между собой.
Время пребывания: достаточный контакт без чрезмерной обработки массы
Время пребывания в гидроразбивателе определяет, как долго вторичное волокно, частицы краски, фрагменты клеев, вода, химикаты и механическая энергия находятся вместе до того, как масса переходит на последующие стадии.
Слишком малое время пребывания может оставить напечатанные фрагменты недостаточно подготовленными. Краска может оставаться связанной с поверхностью волокна или сохраняться в виде более крупных соринок, которые труднее удалить позднее. Обычно это приводит к нестабильной реакции на флотацию и необходимости дополнительной химической корректировки.
Слишком большое время пребывания также может создавать проблемы. Избыточное механическое воздействие способно переводить краску и клеевые загрязнения в более мелкие и более диспергированные формы. Это может улучшить визуальную дисперсию в гидроразбивателе, но усложнить последующее удаление. Чрезмерная обработка композиции также может повысить содержание мелочи, повлиять на обезвоживание и увеличить количество растворенных и коллоидных веществ в контуре.
Что следует проверять руководителям участка роспуска
- Фактическое время удержания по сравнению с уставкой в операторской
- Вариации от партии к партии или короткие протоки в непрерывном гидроразбивателе
- Колебания концентрации при изменении сырьевой композиции
- Нагрузку на ротор и тенденции энергопотребления
- Качество отходов, выходящих из гидроразбивателя
- Распределение соринок краски по размерам после роспуска
- Температурный профиль массы по циклу гидроразбивателя или последовательности бассейнов
Для ферментативно-ассистированного деинкинга цель — не максимальная жесткость роспуска. Цель — контролируемая подготовка поверхности, чтобы флотация и промывка могли эффективно удалять краску и загрязнения.
Температурные диапазоны: стабильный нагрев лучше агрессивного
Температура влияет на набухание волокна, отделение краски, поведение клеев, стабильность пены и реакцию химии. Она также влияет на взаимодействие ферментов с волокнистой композицией.
Стабильный температурный диапазон обычно ценнее, чем стремление к более горячему гидроразбивателю. Чрезмерный нагрев может размягчать самоклеящиеся адгезивы и повышать подвижность липких загрязнений. Он также может изменить поведение пены и сделать последующую флотацию менее предсказуемой. Низкая температура может замедлять подготовку волокна и снижать стабильность высвобождения краски.
Pulprift обычно помогает предприятиям определить практичный температурный диапазон на основе состава сырья, типа гидроразбивателя, времени контакта, химического пакета и системы последующего удаления загрязнений. Правильная целевая температура зависит от того, работает ли линия с офисной макулатурой, сортированной графической бумагой, смешанной макулатурой, мелованными сортами, композицией с высоким содержанием журналов или потоками, загрязненными упаковочными материалами.
Производственные признаки несоответствия температуры
- Прирост белизны меняется вместе с расходом пара, а не с качеством сырья
- Отложения липких загрязнений увеличиваются после работы гидроразбивателя при более высокой температуре
- Флотационная пена становится нестабильной после изменения температуры
- Соринки краски уменьшаются в размере, но эффективно не удаляются
- Обезвоживание улучшается на одном участке, но ухудшается после сгущения или промывки
- Для удержания той же целевой белизны растет расход химикатов
Контроль температуры следует рассматривать как рычаг повышения эффективности, а не просто как настройку инженерных сетей.
Дрейф pH: небольшое изменение может изменить всю реакцию деинкинга
pH — одна из наиболее распространенных причин нестабильных результатов деинкинга. Вторичное волокно приносит щелочные наполнители, кислые покрытия, остаточную печатную химию, влагопрочные материалы, клеи и неизвестный перенос от предыдущего использования. Предприятие добавляет воду, каустик, пероксид, силикат, ПАВ, собиратели, диспергаторы и химию удержания. Гидроразбиватель превращается в подвижную химическую систему.
Ферментным программам требуется диапазон pH, который поддерживает полезную модификацию поверхности волокна и краски, не переводя загрязнения в состояние, более трудное для удаления. Если pH дрейфует в течение цикла гидроразбивателя или между гидроразбивателем и подачей на флотацию, эффективность может меняться даже при кажущейся постоянности дозировки и сырьевой композиции.
Где скрывается дрейф pH
- Изменения соотношения свежей и оборотной воды
- Вариации возврата оборотного брака
- Время внесения каустика
- Разложение пероксида и изменения стабилизаторов
- Высокозольная макулатурная композиция
- Мелованное сырье или композиция с высоким содержанием журналов
- Загрязнение влагопрочной или специальной бумагой
- Высокая степень замыкания водного контура с ростом растворенных веществ
Практические точки контроля
Единственное измерение pH на выходе из гидроразбивателя может не дать полной картины. Предприятия часто получают лучший контроль, проверяя pH в нескольких точках:
- Начало работы гидроразбивателя и выгрузка
- Сбросной бассейн или смесительный бассейн
- Подача на флотацию
- Принятая масса после флотации
- Подача на сгуститель или промыватель
- Массоподвод к бумагоделательной машине, если появляются проблемы с отложениями или обезвоживанием
Смысл не в том, чтобы собирать больше чисел ради отчетности. Смысл в том, чтобы определить, вызывает ли изменение pH колебания белизны, нестабильность пены, диспергирование липких загрязнений или потерю обезвоживания.
Связь контроля гидроразбивателя с ферментативно-ассистированным деинкингом
Ферментные решения Pulprift применяются для поддержки целей деинкинга там, где предприятиям по переработке вторичного волокна нужны более чистое высвобождение краски, лучшее управление загрязнениями, улучшенное обезвоживание и более стабильная работа последующих стадий.
На практике ферментативно-ассистированный деинкинг следует оценивать по производственным результатам предприятия, а не по отдельным лабораторным заявлениям:
- Повышение белизны после флотации и промывки
- Снижение остаточной краски и видимых соринок
- Улучшенный контроль липких загрязнений и меньше отложений
- Улучшенное обезвоживание на промывателях, сгустителях или формующих участках
- Снижение зависимости от жесткой химической корректировки
- Более стабильная пена и более чистые отходы
- Меньше остановок на очистку, связанных со смолистыми веществами, липкими загрязнениями или переносом краски
- Защита выхода за счет предотвращения ненужных потерь волокна
Практическое окно применения для предприятий деинкинга
Сильное прикладное окно обычно включает пять определенных элементов контроля.
1. Классификация сырьевой композиции
Разделяйте испытания по типу макулатурной смеси. Офисная макулатура, сортированная графическая бумага, мелованные сорта, потоки с высоким содержанием журналов и смешанная бумага реагируют по-разному. Если качество сырья меняется во время испытания, четко фиксируйте это.
2. Дисциплина точки внесения
Внесение ферментов должно происходить там, где контролируются смешение, время контакта и температура. Неправильный выбор точки внесения может сделать хорошую химию на вид нестабильной.
3. Подтверждение времени пребывания
Не полагайтесь только на номинальное время цикла гидроразбивателя. Подтверждайте реальное время контакта и выявляйте короткие протоки, задержки выгрузки или влияние перемешивания в бассейнах.
4. Отслеживание температуры и pH
Отслеживайте фактический профиль, а не только целевое значение. Эффективность деинкинга часто следует за профилем процесса точнее, чем за рецептурным листом.
5. Измерение эффективности последующих стадий
Связывайте программу с важными результатами: белизной, снижением соринок, качеством отходов флотации, изменением золы, обезвоживанием, липкими загрязнениями, частотой отложений, расходом химикатов и стабильностью производства.
Типичные сценарии устранения проблем
Прирост белизны нестабилен
Проверьте дрейф pH, колебания зольности сырья, возраст краски, температуру гидроразбивателя, время внесения пероксида, расход воздуха на флотации и баланс ПАВ. Если фермент вносится выше по потоку, подтвердите время контакта и качество смешения.
Отложения липких загрязнений увеличиваются
Оцените температуру гидроразбивателя, жесткость механического воздействия, сырье с высоким содержанием клеев, применение диспергаторов, эффективность сортирования и то, не фрагментируются ли загрязнения вместо их удаления.
Обезвоживание сначала улучшается, затем возвращается к прежнему уровню
Проанализируйте образование мелочи, накопление растворенных веществ, степень замыкания оборотной воды, время пребывания в бассейнах и то, корректируется ли последующая химия под новое состояние волокна.
Флотационная пена становится нестабильной
Проверьте температуру, pH, перенос ПАВ, размер частиц краски, кальциевую жесткость, растворенные вещества и последовательность внесения химикатов.
Как Pulprift поддерживает промышленные испытания
Pulprift работает с предприятиями по переработке бумаги над контролируемой оценкой ферментных программ. Фокус — не универсальная рекомендация, а соответствие конкретному процессу с учетом сырья, конструкции гидроразбивателя, водного контура, конфигурации флотации, мощности промывки, химического пакета и производственных целей.
Типичное обсуждение поддержки включает:
- Профиль сырья и проблемные загрязнения
- Тип гидроразбивателя, концентрацию, цикл и характер выгрузки
- Диапазон температуры и pH в реальной работе
- Существующую химию деинкинга и последовательность внесения
- Конфигурацию флотации, промывки, сортирования и сгущения
- Текущие целевые показатели по белизне, соринкам, обезвоживанию, отходам и отложениям
- План испытаний, точки отбора проб и критерии успеха
Итог
Время пребывания в гидроразбивателе, температура и pH — не фоновые условия. Это активные рычаги управления ферментативно-ассистированным деинкингом. Когда они стабильны и правильно согласованы с сырьем, предприятия могут обеспечить последующим стадиям флотации и промывки более качественный поток: краску, высвобожденную в удаляемой форме, волокно, защищенное от чрезмерной обработки, и загрязнения, управляемые до того, как они приведут к простоям.
Если ваша линия деинкинга сталкивается с нестабильной белизной, перемещением липких загрязнений, потерей обезвоживания или растущим расходом химикатов, Pulprift может помочь определить практичное окно применения ферментов для вашего предприятия.
Запросить коммерческое предложение
Укажите тип сырья, условия в гидроразбивателе, текущие проблемы деинкинга и производственные цели через форму запроса на сайте. Pulprift оценит соответствие процесса и предложит путь подготовки коммерческого предложения для вашего предприятия.