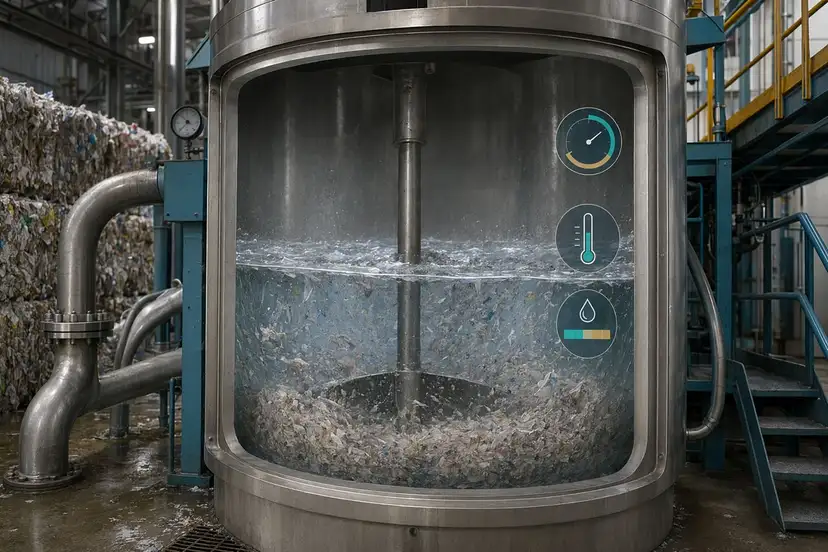
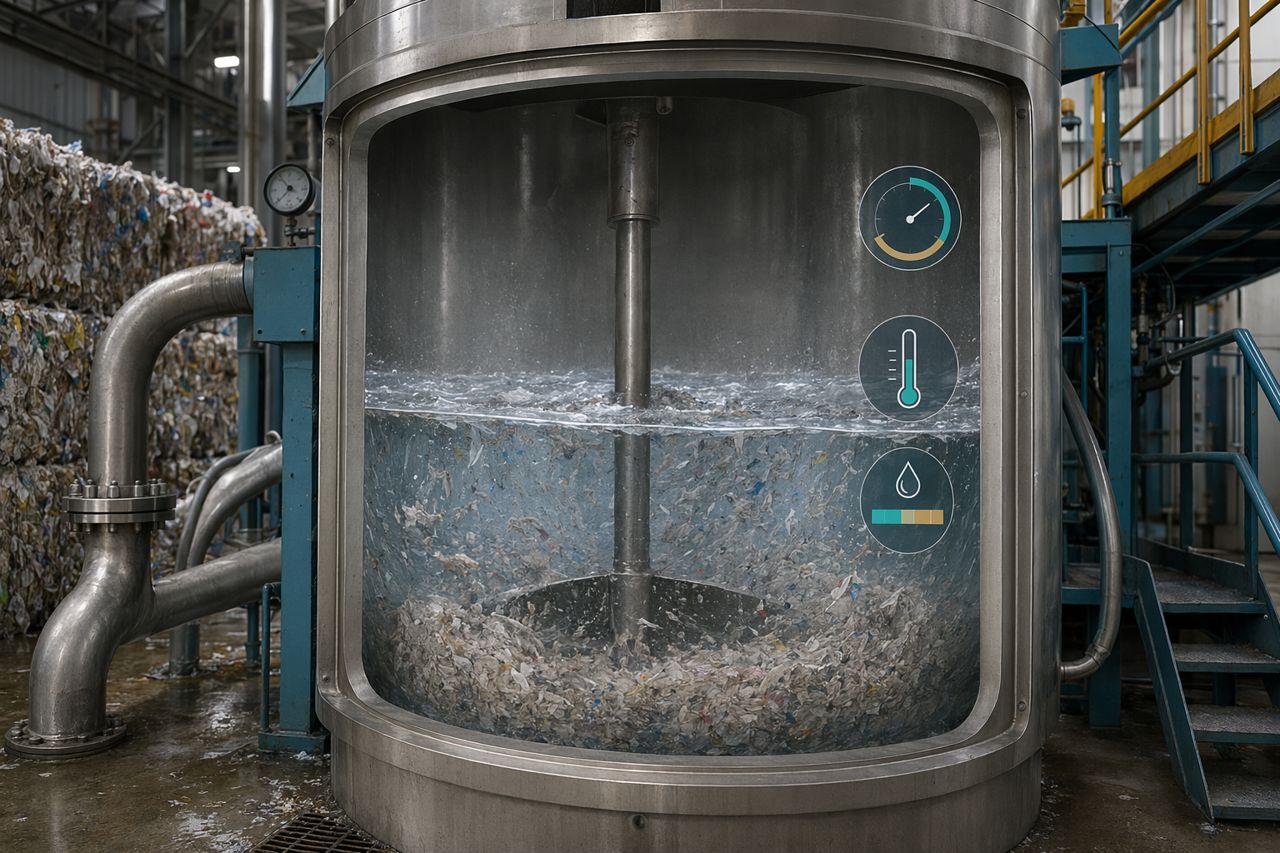
回收纖維進入碎漿機時,並不是乾淨、穩定的實驗室紙料。它往往伴隨油墨老化程度不一、塗佈層、膠黏劑、細小纖維負荷、填料帶入、濕強紙團塊,以及季節性含水率波動。這些變異很快就會反映在脫墨表現上。
對於正在評估酵素輔助脫墨的紙廠而言,碎漿機通常是第一個關鍵控制點,決定化學品是否有足夠接觸時間、纖維表面是否被正確打開,以及下游浮選槽是否能接收到可被移除型態的油墨粒子。
Pulprift 支援正在尋找紙張脫墨廠酵素供應商的工廠,並以真實碎漿限制為核心提供應用指引:停留時間、溫度、pH 變動、紙料波動、濾水目標、白度提升、黏著物控制,以及整體化學品需求。
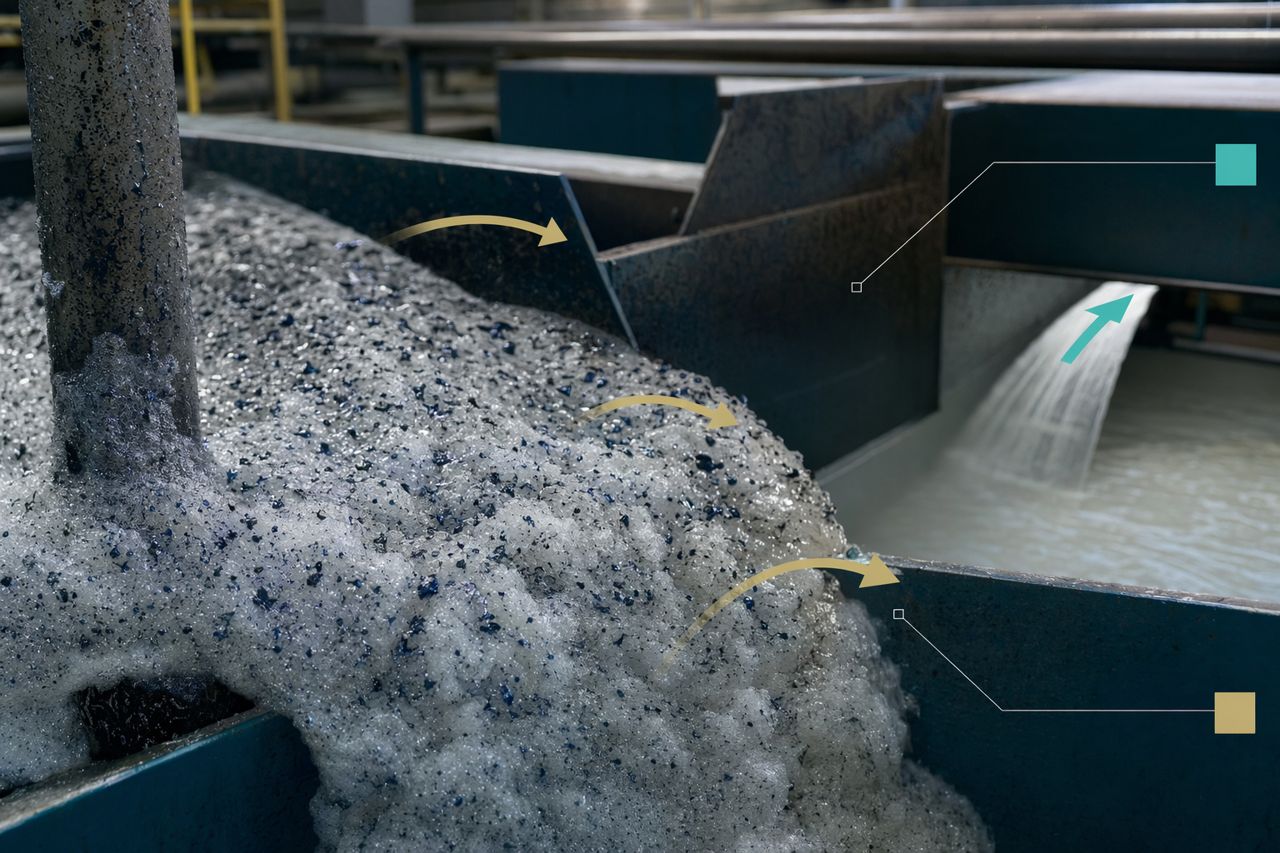
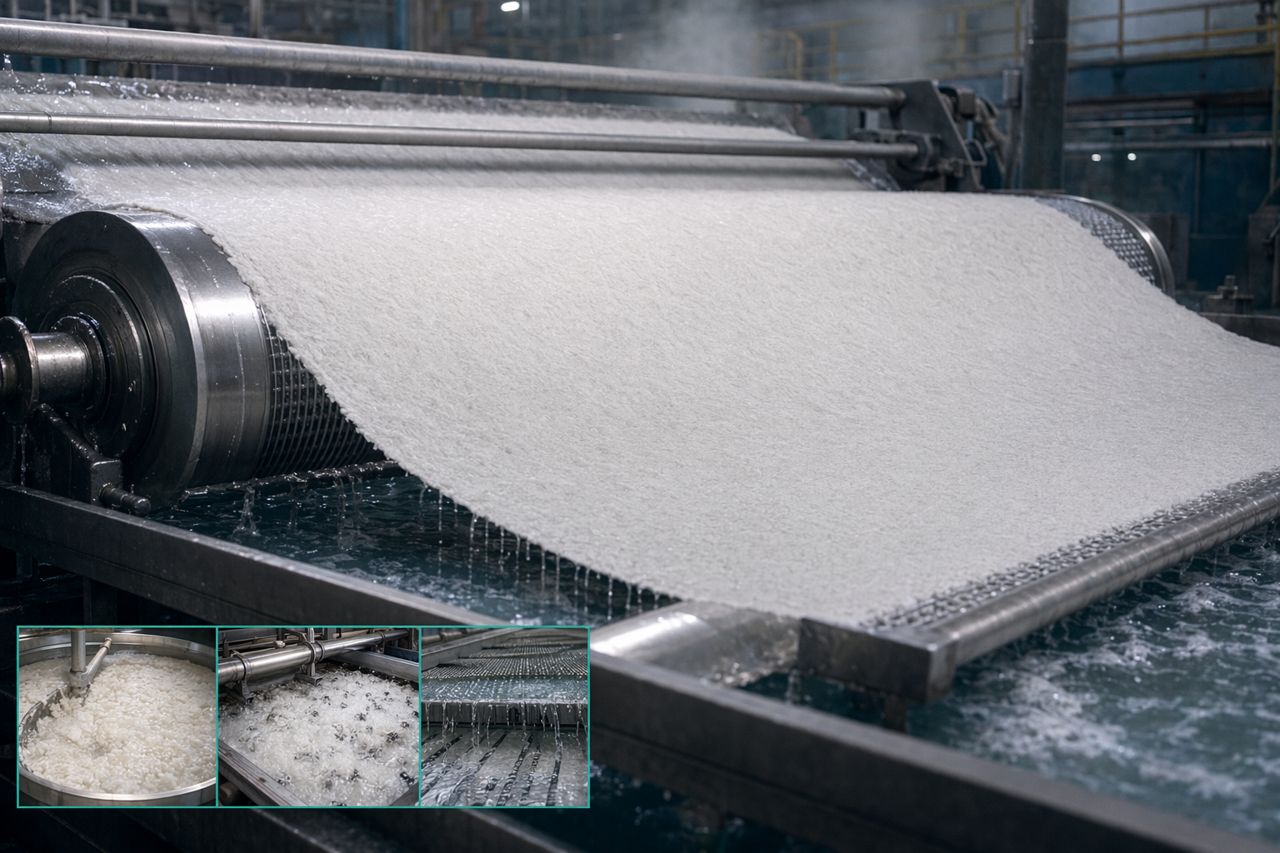
碎漿機不只是將回收紙分散成漿料。它會設定纖維表面狀態,並影響油墨、黏著物、塗佈層與細小纖維在篩選、淨化、浮選、洗滌、濃縮與紙機成形過程中的行為。
當碎漿條件發生漂移時,紙廠可能會看到:
酵素方案不能取代製程控制。當紙廠清楚掌握紙料、碎漿機械作用、溫度、pH 與接觸時間彼此匹配的操作窗口時,酵素才能發揮最佳效果。
碎漿停留時間決定回收纖維、油墨粒子、膠黏劑碎片、水、化學品與機械能在漿料進入下游前共同作用多久。
停留時間過短,可能導致印刷紙片調質不足。油墨可能仍附著在纖維表面,或維持較大的斑點型態,後續更難移除。結果通常是浮選反應不穩定,並需要更多化學校正。
停留時間過長也會造成問題。過度機械作用可能把油墨與膠黏污染物推向更小、更分散的型態。這或許會改善碎漿機內的視覺分散效果,卻會增加下游去除難度。過度處理紙料也可能提高細小纖維負荷、影響濾水,並增加循環水系統中的溶解性與膠體物質。
對於酵素輔助脫墨而言,目標不是最大化碎漿強度,而是受控的表面調質,讓浮選與洗滌能有效移除油墨與污染物。
溫度會影響纖維膨潤、油墨剝離、膠黏劑行為、泡沫穩定性與化學反應,也會影響酵素與紙料之間的作用。
穩定的溫度窗口通常比追求更高碎漿溫度更有價值。過高溫度可能軟化壓敏膠,並增加黏著物的移動性,也可能改變泡沫行為,使下游浮選更難預測。溫度過低則可能減慢纖維調質,並降低油墨釋放的一致性。
Pulprift 通常會依據紙料組成、碎漿機型式、接觸時間、化學品配方與下游移除系統,協助紙廠定義實用的溫度區間。正確目標取決於產線處理的是辦公廢紙、分選圖文紙、混合回收紙、塗佈紙種、雜誌比例高的紙料,或受包裝材料污染的回收物流。
溫度控制應被視為性能調整槓桿,而不只是公用工程設定。
pH 是造成脫墨結果不穩定的常見原因之一。回收纖維會帶入鹼性填料、酸性塗佈層、殘留印刷化學品、濕強材料、膠黏劑,以及先前使用過程中的未知殘留。紙廠又會加入水、燒鹼、過氧化氫、矽酸鹽、界面活性劑、捕收劑、分散劑與留著助劑。碎漿機因此成為一個持續變動的化學系統。
酵素方案需要合適的 pH 範圍,以支持有效的纖維與油墨表面改質,同時避免把污染物推向更難移除的狀態。如果 pH 在碎漿循環中,或在碎漿機到浮選進料之間發生漂移,即使添加量與紙料看似固定,表現也可能改變。
只在碎漿機出口量測一次 pH,可能無法呈現完整狀況。紙廠通常可透過多點檢測取得更好的控制:
關鍵不是為了報表而蒐集更多數字。重點是辨識 pH 變動是否造成白度波動、泡沫不穩、黏著物分散或濾水損失。
Pulprift 酵素解決方案用於支持回收纖維紙廠的脫墨目標,包括更乾淨的油墨釋放、更好的污染物管理、改善濾水,以及更穩定的下游運轉。
在實務上,酵素輔助脫墨應以紙廠成果來評估,而不是以孤立的實驗室主張來判斷:
強健的應用窗口通常包含五項明確控制。
依回收紙組成分開試驗。辦公廢紙、分選圖文紙、塗佈紙種、雜誌比例高的回收物流與混合紙,反應並不相同。若試驗期間紙料品質發生變化,應清楚記錄。
酵素應添加在混合、接觸時間與溫度皆可控制的位置。添加點選擇不佳,可能讓原本有效的化學方案看起來不穩定。
不要只依賴名目上的碎漿循環時間。應確認真實接觸時間,並找出短路流、卸料延遲或漿池混合效應。
追蹤實際分布,而不只是目標值。脫墨表現往往比配方表更貼近實際製程曲線。
將方案連結到真正重要的結果:白度、斑點降低、浮選排渣品質、灰分移動、濾水、黏著物、沉積頻率、化學品需求與生產穩定性。
檢查 pH 漂移、紙料灰分波動、油墨老化程度、碎漿溫度、過氧化氫添加時機、浮選供氣量,以及界面活性劑平衡。若酵素在上游添加,請確認接觸時間與混合狀況。
檢視碎漿溫度、機械作用強度、膠黏劑含量高的紙料、分散劑使用、篩選效率,以及污染物是否被碎化而不是被移除。
檢查細小纖維生成、溶解性固形物累積、白水封閉度、漿池停留時間,以及下游化學品是否已依新的纖維狀態調整。
檢查溫度、pH、界面活性劑帶入、油墨粒徑、鈣硬度、溶解性固形物,以及化學品添加時機。
Pulprift 與紙張回收廠合作,進行受控的酵素方案評估。重點不是提供通用建議,而是根據紙料、碎漿機設計、水循環、浮選配置、洗滌能力、化學品配方與生產目標,找出符合製程的應用方式。
典型支援討論會涵蓋:
碎漿停留時間、溫度與 pH 不是背景條件,而是酵素輔助脫墨中的主動控制槓桿。當這些條件穩定,並與紙料正確匹配時,紙廠就能為下游浮選與洗滌提供更好的進料:油墨以可移除型態釋放、纖維避免過度處理,污染物也能在造成停機前受到管理。
如果您的脫墨產線正面臨白度不穩、黏著物移動、濾水損失或化學品需求上升,Pulprift 可以協助為您的紙廠定義實用的酵素應用窗口。
請透過站內申請表提供您的紙料類型、碎漿條件、目前脫墨挑戰與生產目標。Pulprift 將審視製程適配性,並回覆適合您紙廠的報價流程。
Tell us your application and volume — we reply with pricing and lead time.