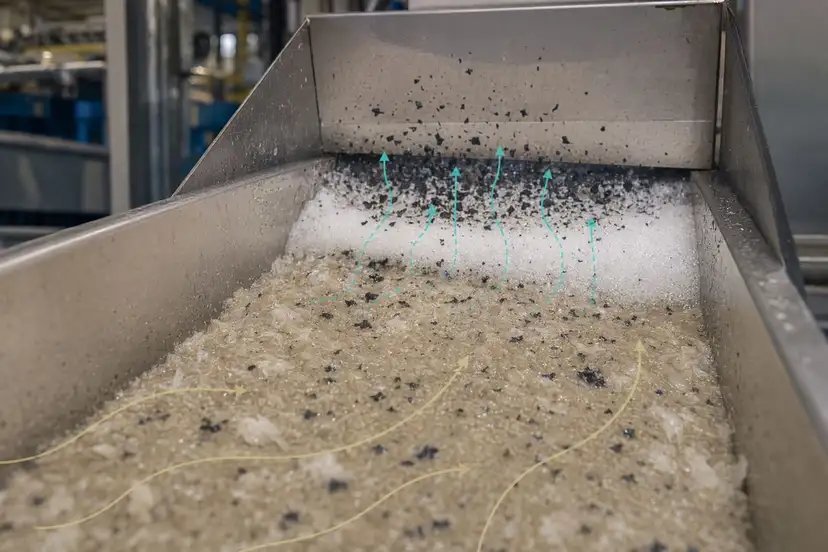
脱墨改善スタック:スクリーン、クリーナー、ディスパーザー、酵素
製紙リサイクル工場向けに、スクリーン、クリーナー、ディスパーザー、酵素プログラムを組み合わせ、脱墨性能、ろ水性、白色度応答、粘着異物対策、操業性を改善するための実践ガイド。
Request pricing 製紙リサイクル工場向けに、スクリーン、クリーナー、ディスパーザー、酵素プログラムを組み合わせ、脱墨性能、ろ水性、白色度応答、粘着異物対策、操業性を改善するための実践ガイド。
Request pricing製紙リサイクル工場において、脱墨性能が単一の手段だけで改善されることはまれです。スクリーンは、サイズや形状で分離できるものを除去します。クリーナーは、密度差に反応するものを除去します。ディスパーザーは、目に見えるダートを低減し、前工程を通過した付着物を細かく分散します。薬品は、インキの剥離、フローテーション応答、粘着異物の挙動、繊維の濡れ性、ろ水性に影響します。
酵素は、苛性ソーダ、界面活性剤、過酸化物、機械的負荷を単に増やすのではなく、より繊維に焦点を当てた方法で剥離性と操業性を改善したい場合に、このスタックの中で機能します。
Pulpriftは、目的が操業改善にある現場、すなわち、より清浄な回収繊維、より安定した抄紙機運転、付着トラブルの低減、そして回収紙品質の変動に対してより予測可能に応答する脱墨ループを求める現場向けの製紙脱墨工場向け酵素サプライヤーとして機能します。
ミックスオフィス古紙、選別オフィス古紙、古新聞、雑誌、塗工紙、包装由来の混入物、感熱紙、ラベル、接着剤、湿潤紙力増強紙は、パルパー内およびループ内でそれぞれ異なる挙動を示します。
薬品を変更する前に、工場は価値を制限している実際の問題を明確にする必要があります。
酵素は、不十分な異物除去の代替手段ではありません。原料、添加位置、温度範囲、pH範囲、滞留時間、下流の分離システムに適合させた場合に、最も良い性能を発揮します。
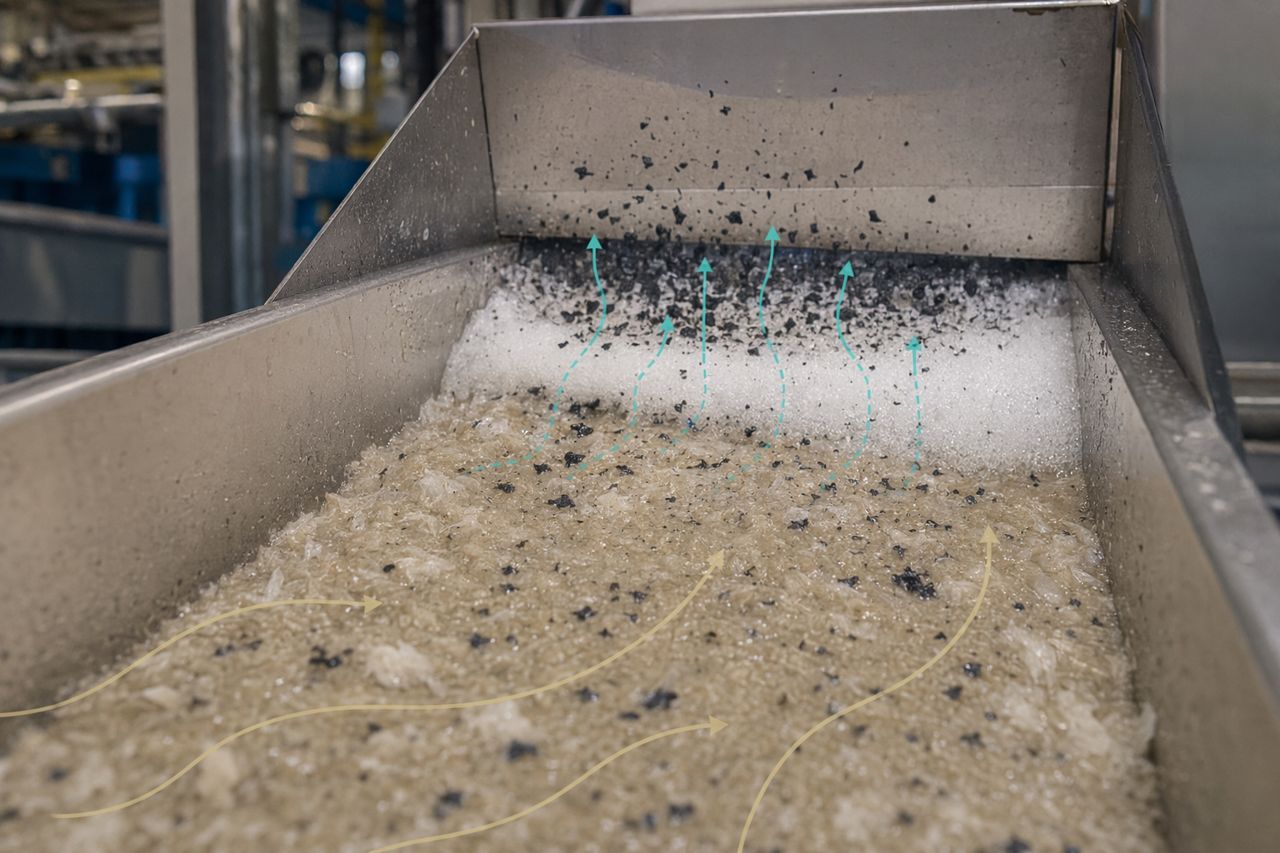
プレッシャースクリーン、粗選スクリーン、精選スクリーン、スリットスクリーン工程は、プラスチック、粘着異物の凝集物、結束繊維、テープ、ラベル、その他の過大異物に対する最初の防御線です。
優れたスクリーン室は、単に異物を除去するだけではありません。フローテーションセル、クリーナー、ディスパーザー、洗浄機、アプローチフロー、抄紙機を不安定な負荷から守ります。
インキ剥離の改善、繊維の濡れ性向上、繊維表面への異物付着の低減を目標とする場合、酵素はスクリーン前の繊維・水・異物の混合状態を改善できます。
実務上、適切に選定された酵素プログラムは、次のような効果を支援する可能性があります。
重要なのは、過処理を避けることです。過度な繊維表面改質は、歩留まり、強度、微細繊維管理に悪影響を及ぼす場合があります。適切なプログラムは、制御され、範囲が絞られ、工場の目標に整合したものです。
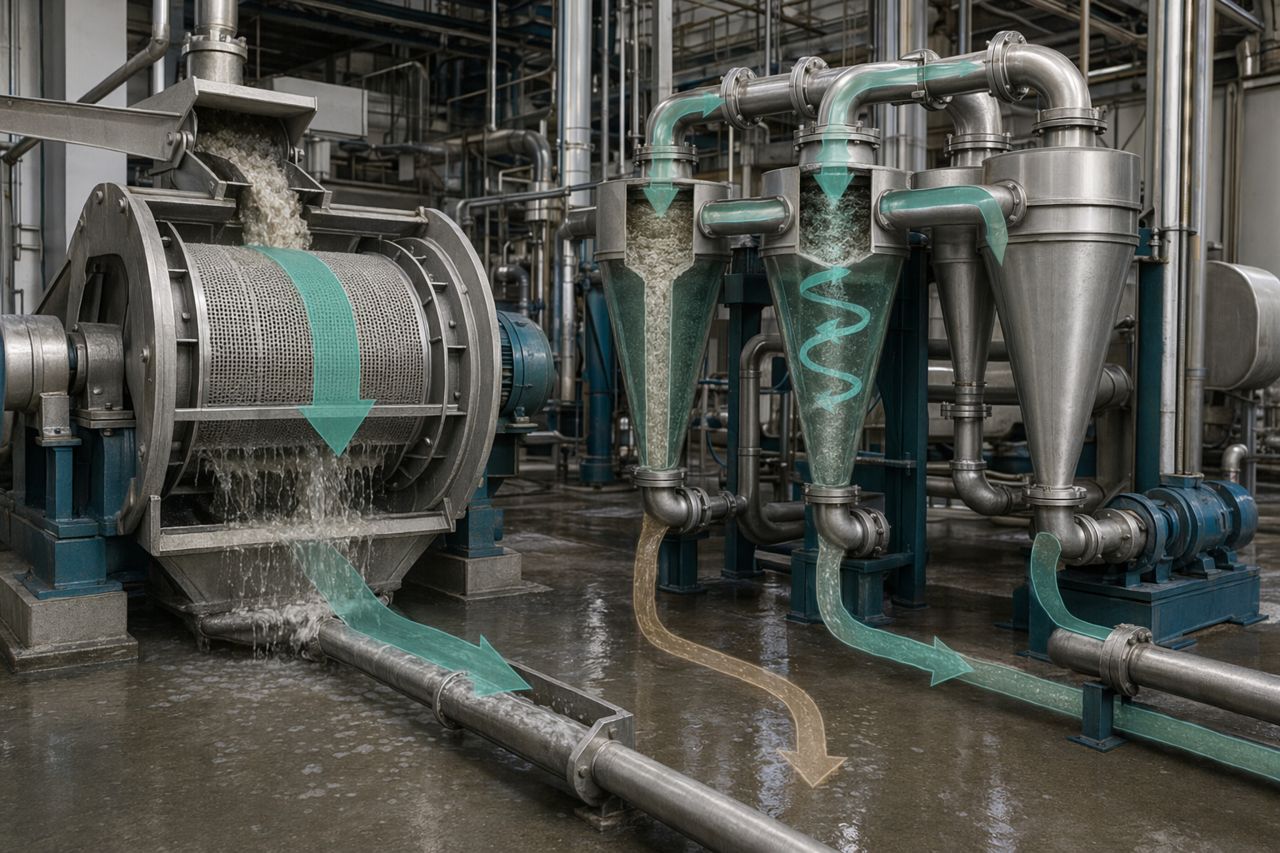
遠心クリーナーは、異物と繊維の間に有意な密度差がある場合に有効です。砂、ガラス、グリット、ステープル、密度の高いインキ、一部の塗工片などはここで除去できます。
クリーナー性能は、供給濃度、圧力安定性、リジェクト率、異物負荷、上流のパルピング品質に依存します。原料が変動すると、多くの場合、抄紙機より先にクリーナーバンクがその変化を受けます。
酵素は、密度に起因する問題を化学的な近道に変えることはできません。酵素は、繊維とインキの界面を整え、残りの分離システムがより処理しやすくなるようにする手段として捉えるべきです。
酵素が上流でインキ剥離を助け、繊維に結合した異物を低減できる場合、クリーナーやフローテーションセルは、塗り広げられて繊維に付着した負荷ではなく、より遊離した異物負荷に対して機能できます。
ディスパージョンは、特に目視スペックを低減する必要があり、残留インキや接着性粒子が前段の分離工程を通過した場合に有用です。しかし、ディスパージョンはエネルギーを消費し、熱的・機械的ストレスを加えます。また、システムのバランスが取れていない場合、粒子径を小さくすることで後段での除去をかえって難しくすることがあります。
ディスパーザーを、すべての脱墨上の弱点に対する工場の標準的な解決策にすべきではありません。
インキや粘着異物が、最適な除去機会を過ぎた後で細かく砕かれると、一時的な外観改善は得られても、微細な疎水性物質が洗浄機、白水、抄紙機へ持ち込まれる可能性があります。
その結果、次のような現象が生じることがあります。
上流での酵素処理は、主要な分離工程の前により良い剥離を支援し、問題を後で単に小さくするのではなく、より早い段階でより多く除去することに役立ちます。
脱墨システムでは、改質すべき材料に基づいて酵素を選定します。Pulpriftのプログラムは、原料と目標結果に応じて、セルラーゼ、ヘミセルラーゼ、リパーゼ、エステラーゼ、アミラーゼ、ペクチナーゼ、またはこれらを組み合わせた活性プロファイルを中心に構成される場合があります。
購入者に必要なのは、酵素名のカタログではありません。工場に適合するプログラムです。
脱墨用酵素プログラムは、以下の1つまたは複数の結果を支援するように設計できます。
Pulpriftは、酵素を万能の解決策として位置づけていません。工場固有の脱墨改善スタックの中に組み込まれる、制御されたプロセスツールとして位置づけています。
適切な位置は、工場レイアウト、原料、目標によって異なります。一般的な評価ポイントは以下の通りです。
初期段階でのインキ剥離、繊維の濡れ性、異物の遊離を目的とする場合に有用です。この位置では、主要なスクリーンおよびフローテーション工程の前に酵素が作用できますが、せん断、温度、pHが適合している必要があります。
より制御された滞留時間が必要な場合によく有用です。これにより、酵素接触時間をパルパーの変動から切り離しやすくなります。
インキ剥離が主な目標であり、フローテーションシステムに遊離粒子を除去する十分な能力がある場合に適用できます。界面活性剤のバランスと泡挙動を確認する必要があります。
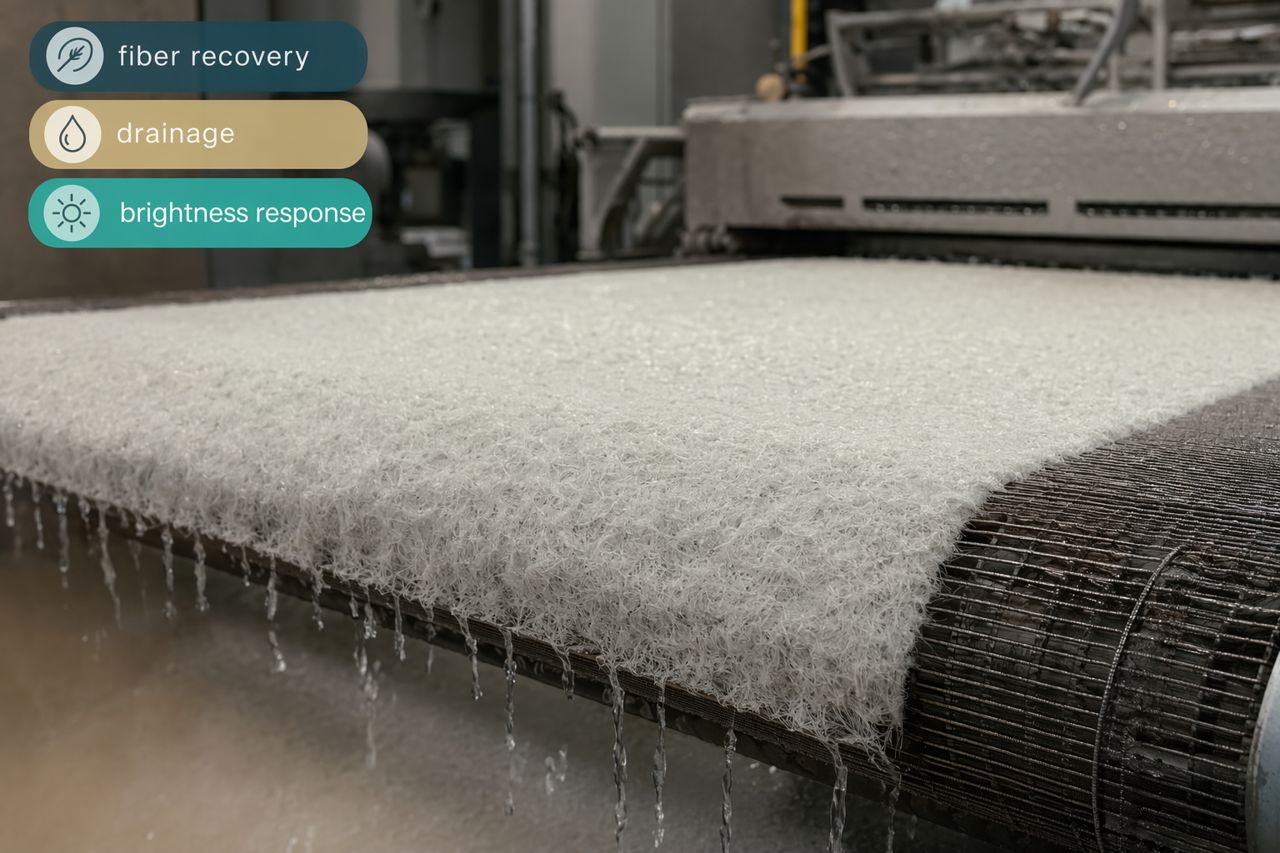
ろ水性、溶解負荷、微細繊維挙動、洗浄応答が主な課題である場合に関連します。ろ液品質および下流の白水への影響を綿密に確認する必要があります。
ディスパージョンへの負荷を低減したい、またはディスパーザーに入る材料の性状を改善したい場合に検討されます。目的は、異物が機械的に細かくされる前に、それらを除去または弱化することです。
製紙リサイクル工場は、実験室のようには運転されません。酵素は実際のプロセス条件に耐える必要があります。
Pulpriftは、以下の運転範囲を確認します。
目的は、性能を発揮できない場所、または二次的な影響を生む場所に、繊細な製品を追加することを避けることです。
有用な酵素試験は、個別のラボ主張ではなく、工場での結果によって評価されるべきです。
推奨される試験トラッキング項目は以下の通りです。
最良の試験は、安定したベースライン操業、制御された酵素導入、そしてベースラインへの復帰または確認期間を比較します。回収紙の変動は、あらゆるプログラムの効果を隠したり誇張したりする可能性があるため、原料変更は明確に記録する必要があります。
強力な脱墨改善スタックは、1つの工程にすべての役割を求めません。
これらの工程のバランスが取れている場合、工場は多くの場合、場当たり的な対応を減らすことができます。薬品条件の急な振れ、緊急清掃、白色度応答の不安定さが減り、操業性が向上します。
Pulpriftは、製紙リサイクル工場が汎用的な製品推奨ではなく、操業目標に結びついた酵素サポートを求めている場合に適しています。
典型的なプロジェクトのきっかけは以下の通りです。
スクリーン、クリーナー、ディスパーザー、フローテーション改善のために酵素層を評価している場合、Pulpriftは原料、プロセス条件、操業目標を確認できます。
サイト内の依頼フォームを使用し、以下の情報を含めてください。
Pulpriftは、適合性、試験設計、そして貴社の脱墨スタックを支援する可能性が最も高い酵素アプローチについて、実務的な推奨を提示します。
Tell us your application and volume — we reply with pricing and lead time.