再生原料によって脱墨性能が異なる理由 | Pulprift
ONP、OMG、MOW、混合古紙原料が脱墨、白色度、粘着異物制御、ろ水性、酵素処理において異なる反応を示す理由を、製紙リサイクル工場向けに解説する技術ガイド。
Request pricing ONP、OMG、MOW、混合古紙原料が脱墨、白色度、粘着異物制御、ろ水性、酵素処理において異なる反応を示す理由を、製紙リサイクル工場向けに解説する技術ガイド。
Request pricing脱墨ラインが扱っているのは、単なる「古紙」ではありません。同じパルパーの中に、インキの化学特性、繊維の履歴、填料負荷、塗工バインダー、微細繊維、粘着異物、界面活性剤の持ち込み、そして未知の汚染物質が同時に入ってきます。
そのため、同じ脱墨薬品でも、ある原料ではきれいなフローテーション泡が得られ、別の原料では白色度の反応が鈍いということが起こります。また、製紙脱墨工場向けの酵素サプライヤーを探す工場にとって、汎用的な製品推奨だけでは不十分な理由もここにあります。酵素プログラムは、原料、単位操作、そして生産上の制約に合わせて設計する必要があります。
Pulpriftは、酵素支援脱墨、粘着異物制御、ろ水性改善、薬品使用量削減に取り組む製紙リサイクル工場を支援しています。目的は、工程に新たな変動要因を加えることではありません。重要な分離工程に到達する前に、原料の挙動をより安定させることです。
古紙原料は、白色度向上、歩留まり維持、スペック除去、抄紙機の操業性における実用的な限界を左右します。代表的な4つの原料群は、それぞれ大きく異なる挙動を示します。
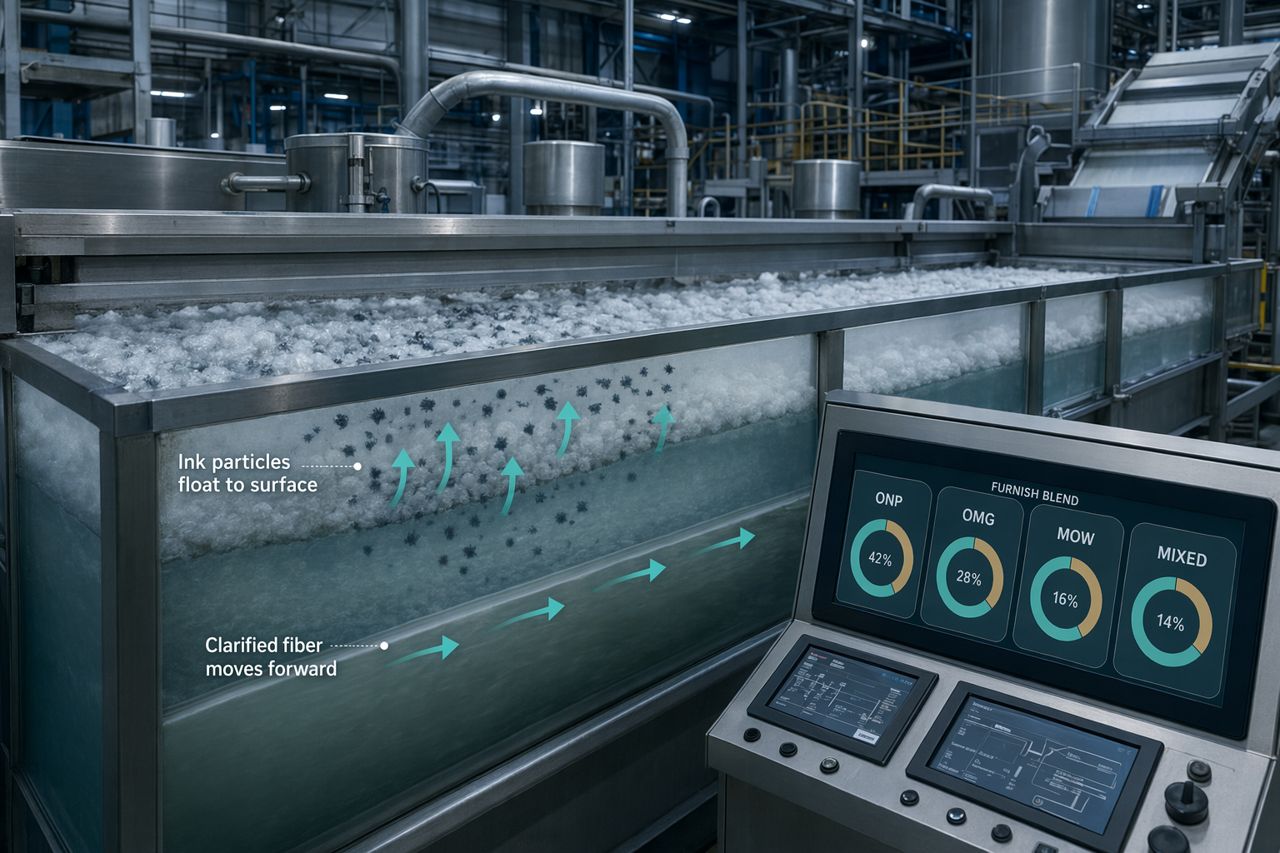
古新聞は通常、機械パルプ繊維、高い微細繊維量、劣化したインキ、そしてパルプ化後の広い粒子径分布を含んでいます。ONPは、パルプ化、アルカリ度、界面活性剤、空気管理のバランスが取れている場合、多くのインキがフローテーションで除去可能な粒径範囲に剥離するため、フローテーションに良好に反応することがよくあります。
課題は、ONPには本質的な白色度の上限があることです。繊維自体がリグニン、黄変、過去の熱履歴によって暗色化している場合があります。薬品条件を強めることでインキ除去は進む可能性がありますが、同時に繊維ロス、微細分の持ち出し、リジェクト負荷が増えることもあります。
ONPで一般的に問題となる点:
酵素が役立つ領域:
制御された繊維表面処理により、より強いアルカリ度や分散剤負荷だけに依存せず、インキ剥離とろ水性を改善できます。ONP比率の高いシステムでは、受け入れベールの変動時に薬品で過剰補正する必要を減らし、フローテーションの反応を安定させることに大きな価値があります。
古雑誌や塗工紙グレードは、クレー、炭酸カルシウム、ラテックスバインダー、顔料、塗工された繊維表面を持ち込みます。インキは剥離する場合がありますが、多くの場合、新聞インキとは異なる挙動を示す塗工片やバインダー由来粒子とともに工程へ入ってきます。
OMGはONPより高い白色度ポテンシャルを持つ一方で、灰分やコロイド状物質を工程に多く持ち込むことがあります。塗工量が変動すると、泡の安定性、フローテーション選択性、洗浄機負荷が急速に変化する可能性があります。
OMGで一般的に問題となる点:
酵素が役立つ領域:
OMG比率の高い配合では、酵素選定において繊維表面改質と堆積傾向を考慮する必要があります。インキや塗工由来汚染物の剥離を改善し、ろ水性を支えるプログラムは、より強い薬品条件や長い滞留時間で無理に工程を動かす必要を低減できます。目標は過度な繊維攻撃ではなく、よりクリーンな分離です。
ミックスオフィス古紙は、高品質な化学パルプ繊維、低いリグニン含有量、高い白色度ポテンシャルを持つことが多い原料です。一方で、レーザートナー、オフィス印刷トナー、接着剤、ラベル、感圧材料も持ち込みます。トナー粒子は、適切に剥離・調整されない限り、大きく平坦でフローテーションしにくい状態のまま残ることがあります。
MOWでは、最大インキ負荷への対応というより、スペック制御、残留ダート数、粘着異物管理が重要になることが多くあります。
MOWで一般的に問題となる点:
酵素が役立つ領域:
MOWシステムでは、酵素の価値は白色度そのものだけでなく、剥離性とタック低減に結びつくことが多くあります。フローテーション前、精選スクリーン前、または粘着異物のコンディショニングによって堆積を低減し下流の清浄度を改善できる貯留ポイントに配置される場合があります。
混合原料は、脱墨工程で最もトラブルシューティングに時間を要する領域です。配合には、ONP、OMG、オフィス古紙、板紙、ラベル、包装材、塗工挿入物、未知の印刷システムが含まれる場合があります。ベール規格が一貫していても、季節的な供給変動やサプライヤー変更により、灰分、粘着異物、白色度、インキ剥離性が変化することがあります。
混合原料が問題を起こすのは、通常、単一のパラメーターが間違っているからではありません。工程の許容範囲が狭くなるためです。
混合原料で一般的に問題となる点:
酵素が役立つ領域:
混合原料では、最も効果的な酵素プログラムは工程のレジリエンスを中心に設計されます。目的は、操業ウィンドウを広げることです。つまり、より安定したインキ剥離、良好なろ水性、低い堆積傾向、緊急的な薬品変更への依存低減を実現することです。
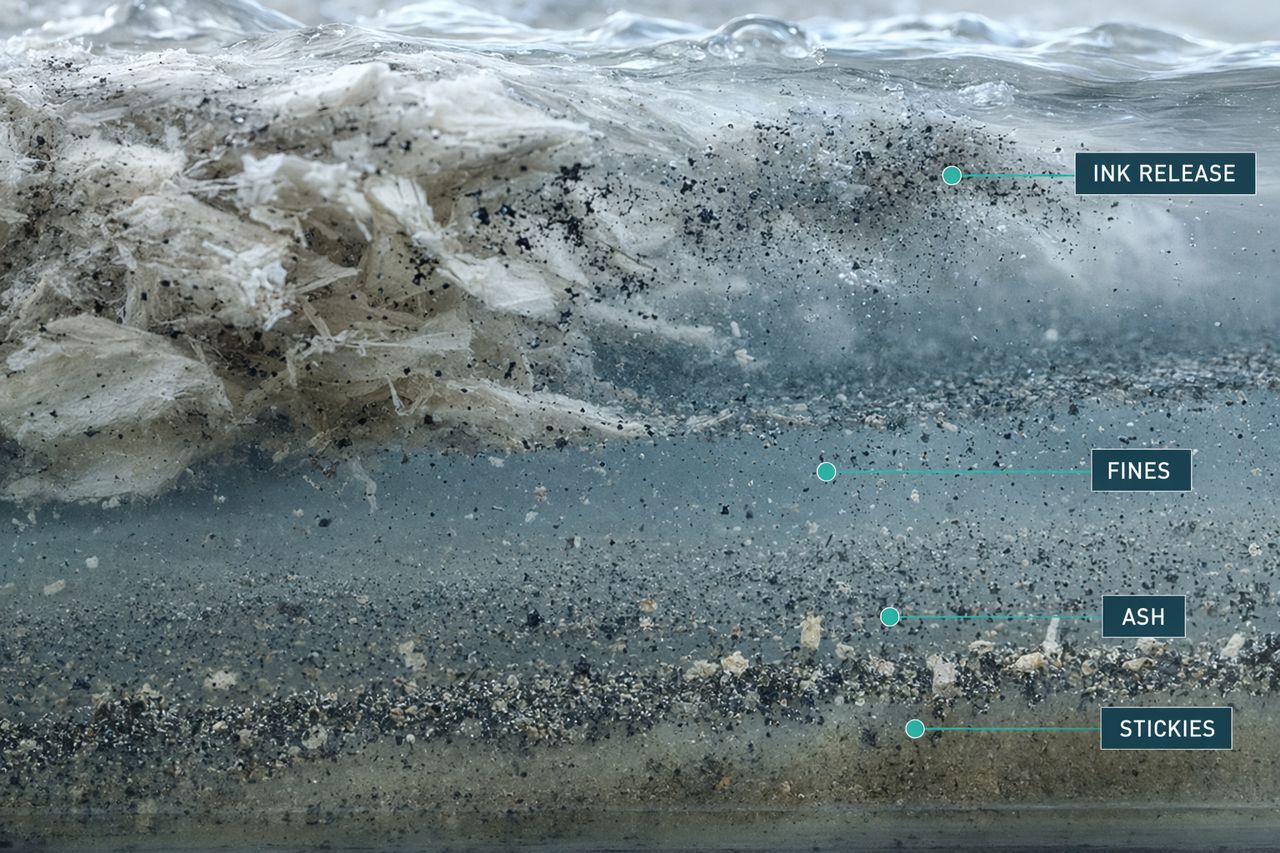
パルパーでインキを繊維から剥離できても、フローテーションで効率的に除去できない粒子を作ってしまうことがあります。インキが細かくなり過ぎると、フローテーションを通過して灰色化として残る場合があります。大き過ぎる、またはトナーやバインダー片に付着したままであれば、目視できるスペックとして現れることがあります。
原料は、パルプ化、分散、薬品コンディショニング後の粒子径分布を左右します。
機械パルプ繊維、化学パルプ繊維、塗工繊維、劣化した再生繊維は、同じ表面を露出していません。膨潤、角質化、微細繊維発生、塗工被覆、残留添加剤はいずれも、酵素プログラムが原料とどのように相互作用するかに影響します。
そのためPulpriftは、処理条件を推奨する前に、原料と工程上の適用位置を評価します。
白色度は向上しても、ろ水性が低下すれば生産速度を失う場合があります。逆に、原料のろ水性は良好でも残留インキを保持することがあります。微細繊維、填料、塗工粒子は、シックナー性能、白水負荷、セーブオール挙動、紙層形成に影響します。
多くのリサイクル工場にとって、商業的な目標は白色度だけではありません。許容できる歩留まり、ろ水性、停止リスクの範囲内で白色度を達成することです。
原料にラベル、テープ、ホットメルト、塗工書籍用紙、包装材、感圧接着剤が含まれる場合、粘着異物負荷が急増することがあります。これらの汚染物は、変形可能な形でパルプ化やスクリーニングを通過し、その後、熱、せん断、薬品条件の変化によって堆積する場合があります。
実用的な粘着異物対策では、どこでタックが発生し、どこで堆積物が形成され、どこでコンディショニングに十分な滞留時間が確保できるかを確認します。
Pulpriftの酵素プログラムは、通常、工場の実際の工程フローに照らして検討されます。一般的な評価ポイントには以下があります。
適切な適用位置は、温度プロファイル、pH範囲、滞留時間、原料配合、薬品プログラム、そして制約がどこで測定されているかによって決まります。
有用な実機トライアルは、ラボ反応だけでなく、操業価値に結びつける必要があります。一般的なトライアル測定項目には以下があります。
優れた結果とは、必ずしも単一の白色度数値が最も高いことではありません。白色度向上、歩留まり保護、ろ水性、薬品削減、堆積リスク低減を、再現性のあるバランスで実現することです。
| 原料タイプ | 主な機会 | 主なリスク | 酵素プログラムの焦点 |
|---|---|---|---|
| ONP | 安定したインキ剥離とろ水性 | 限られた白色度上限、微細繊維負荷 | 繊維表面コンディショニングとフローテーション支援 |
| OMG | より高い白色度ポテンシャル | 塗工、灰分、バインダー片 | 汚染物のよりクリーンな剥離とろ水性支援 |
| MOW | 高品質繊維の回収 | トナースペックと粘着異物 | 剥離、タック低減、堆積制御 |
| 混合原料 | 操業安定性 | 変動する灰分、インキ、粘着異物、ろ水性 | 操業ウィンドウ拡大と薬品削減 |
脱墨性能が異なるのは、各原料が異なる分離課題を持ち込むためです。ONPはOMGではありません。MOWは家庭系混合回収古紙ではありません。これらを同じ原料として扱う工場は、過剰な薬品、リジェクトロス、または停止時間で補正することになりがちです。
Pulpriftは、製紙リサイクル工場向けに、実用的な成果に焦点を当てた酵素ソリューションを提供しています。より良い白色度反応、制御された粘着異物、改善されたろ水性、安定した歩留まり、そして工程条件が許す範囲での薬品負荷低減を目指します。
原料タイプによって脱墨反応が安定しない場合、出発点となるのは工程レビューです。原料配合、現在の薬品条件、適用ポイント、滞留ウィンドウ、そして改善したい操業上の制約を確認します。
脱墨ラインで原料別の酵素プログラムを評価したい場合は、サイト内の見積もり依頼フォームをご利用ください。原料配合、目標グレード、現在の脱墨シーケンス、改善したい主な制約をご記入ください。
Tell us your application and volume — we reply with pricing and lead time.