脱墨トライアルのKPI:白色度、歩留まり、ろ水性、粘着異物 | Pulprift
製紙リサイクル工場が酵素脱墨トライアルを評価する際に、白色度向上だけでなく、歩留まり、ろ水性、粘着異物管理、リジェクト、薬品削減、マシン操業性まで判断すべき理由を解説します。
Request pricing 製紙リサイクル工場が酵素脱墨トライアルを評価する際に、白色度向上だけでなく、歩留まり、ろ水性、粘着異物管理、リジェクト、薬品削減、マシン操業性まで判断すべき理由を解説します。
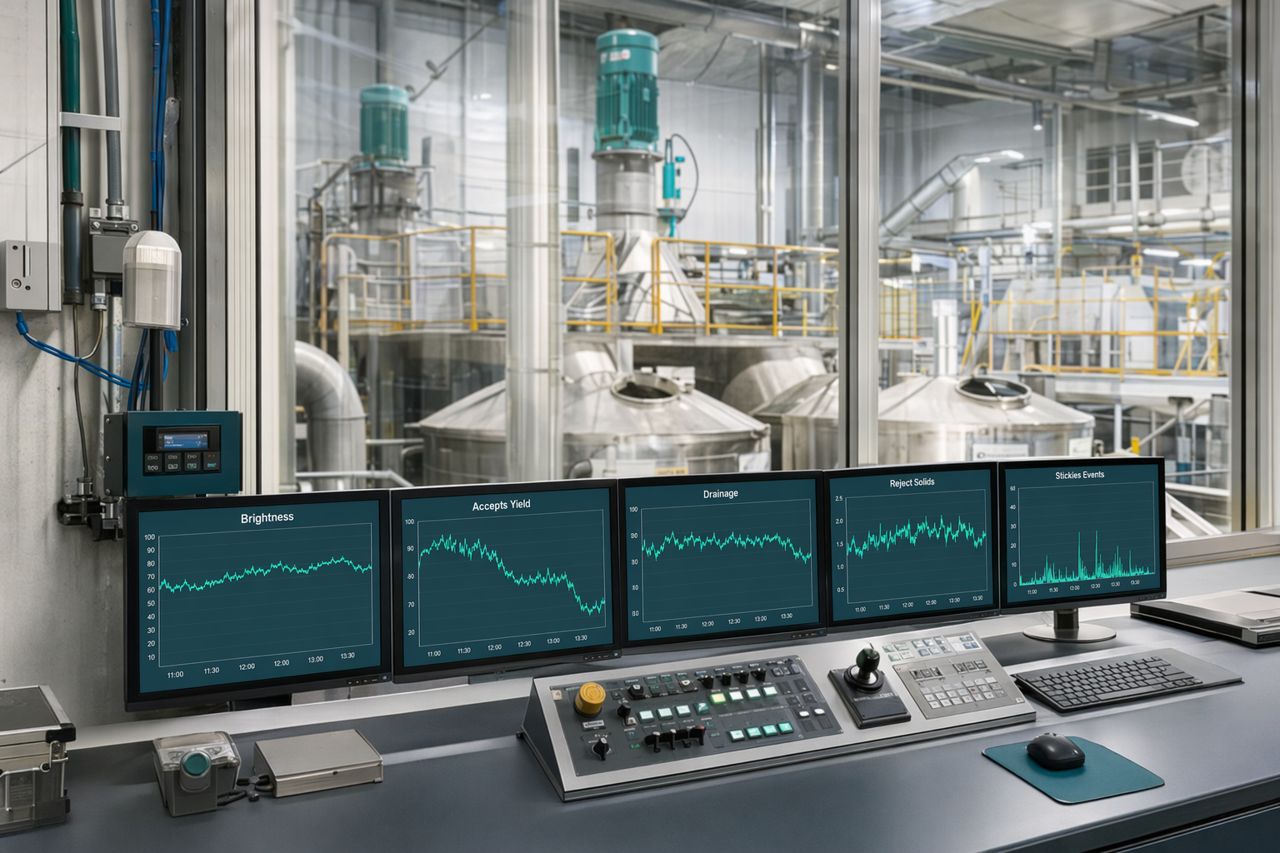
Request pricing古紙リサイクル工場にとって、脱墨トライアルはラボデータ上では成功に見えても、実機ラインでは失敗に終わることがあります。白色度の向上は重要ですが、操業全体を評価するうえでは一要素にすぎません。白色度を上げても、繊維ロスが増え、ろ水性が低下し、粘着異物が後工程へ移行し、フローテーションが不安定になるようなトライアルは、工場にとって成功とはいえません。
Pulpriftは、酵素を活用した脱墨を単一数値の添加剤テストではなく、プロセス変更として評価する工場を支援します。適切なKPIセットは、酵素プログラムが処理能力、清浄度、薬品管理を守りながら、回収繊維の価値を高めているかを示すものであるべきです。
製紙脱墨工場向けの酵素サプライヤーを比較している場合、問うべきことは「パルプはどれだけ白くなったか」だけではありません。「システムはよりクリーンに運転できたか、ろ水は速くなったか、使用可能な繊維をより多く保持できたか、苛性ソーダ、過酸化水素、界面活性剤、分散剤の需要に対する負荷を下げられたか」が重要です。
白色度は目に見え、報告しやすく、商業的にも重要です。しかし、白色度向上は複数の要因で生じるため、そのすべてが効率的とは限りません。
トライアルで白色度が向上する理由には、次のようなものがあります。
通常、それ自体で望ましいのは最初の2つです。それ以外は、工場内の別工程へコストを移転している可能性があります。
オフィス古紙、ミックスオフィス古紙、新聞古紙、塗工紙系、または混合原料に対して、Pulpriftは酵素脱墨トライアルを、光学的改善、繊維回収、ろ水性、汚染物除去、ウェットエンド安定性、操業コストを含むバランスの取れたKPIセットで評価することを推奨します。
白色度は、変動する薬品条件ではなく、安定したベースラインと比較して測定すべきです。同じ期間内に過酸化水素、苛性ソーダ、ケイ酸塩、キレート剤、界面活性剤、捕集剤の方針が変わると、トライアル結果の解釈が難しくなります。
実用的なトライアルでは、次の点を確認します。
白色度向上の価値が最も高いのは、単に薬品を強くするのではなく、よりクリーンなインキ剥離と、より選択的な除去を伴う場合です。
歩留まりは、多くの脱墨トライアルの成否を分けるポイントです。白色度が向上しても、リジェクト量の増加、フローテーションフロスへの過剰な繊維持ち出し、洗浄ロスの増加を伴う場合、そのトライアルの価値は低下します。
追跡すべき項目は次のとおりです。
目標は、どんなコストを払ってもインキ除去を最大化することではありません。目標は、保持した回収繊維1単位あたりの光学的清浄度を高めることです。
酵素を活用した脱墨は、繊維、微細繊維、インキ、コーティング成分、粘着異物が水中でどのように挙動するかに影響を与える可能性があります。ろ水性は、ウォッシャー負荷、シックナー安定性、プレスパート挙動、蒸気需要、生産速度に関わる重要な操業KPIです。
トライアルデータには、次の項目を含めるべきです。
有用な酵素プログラムは、水の放出を速めるか、少なくともインキ除去を改善しながらろ水性を維持する必要があります。ろ水性が低下した場合、原因が原料変化、薬品相互作用、微細繊維の遊離、汚染物の分散のいずれであるかを工場側で把握する必要があります。
古紙処理工場は接着剤由来の汚染と常に向き合っています。脱墨トライアルでは、インキを剥離するだけでなく、後工程で新たな粘着異物問題を発生させないことが重要です。
評価すべき項目は次のとおりです。
不十分なトライアルでは、汚染物がより小さな物質に分解され、初期除去工程を通過し、後工程でデポジット、紙面欠陥、ダウンタイムとして現れる可能性があります。優れたトライアルは、汚染物除去を制御可能で予測しやすい状態に保ちながら、インキ剥離を改善します。
フローテーションは、単に泡を作る工程ではありません。その泡は、使用可能な繊維を過剰に持ち出すことなく、インキと不要な汚染物を運び出す必要があります。
トライアルで確認すべき項目は次のとおりです。
Pulpriftは、離解化学、酵素接触、インキ剥離、フローテーション応答の接点に注目しています。最良の結果とは、最も大きなフロス層を作ることではありません。適切な物質を除去するフロス流を作ることです。
工場が酵素脱墨を検討する理由として、苛性ソーダ、過酸化水素、界面活性剤、分散剤、その他のプロセス助剤への負荷低減があります。薬品削減は、酵素のベースライン効果を把握した後で検証すべきです。
望ましい手順は次のとおりです。
これにより、あまりに多くの変数が同時に動いたために、有望な酵素トライアルが不採用になることを防げます。
脱墨トライアルでは、酵素効果を通常の工場変動から切り分けるための十分な管理が必要です。トライアル開始前に、次の項目について合意しておきます。
最も一般的なトライアル失敗の原因は、酵素性能が低いことではありません。比較設計が不十分なことです。原料、薬品、離解時間、リジェクト処理が記録なしにすべて変動している場合、工場は生物由来のプロセス助剤を正確に評価できません。
シンプルな合否判定と加重スコアのマトリクスを使用します。白色度にもスコアを与えるべきですが、意思決定を支配させるべきではありません。
| KPI領域 | 確認すべき内容 | 良好なトライアルのシグナル |
|---|---|---|
| 白色度とダート | 光学的改善と目視汚染の低減 | 薬品を過剰に強化せず、よりクリーンなパルプを得る |
| 歩留まり | アクセプト歩留まりとリジェクト中の繊維ロス | 販売可能な繊維をより多く保持する |
| ろ水性 | ウォッシャー、シックナー、抄紙機脱水の傾向 | 同等またはより速い水分放出 |
| 粘着異物 | マクロおよびマイクロスティッキーの挙動 | デポジット低減、または後工程への悪影響なし |
| フローテーション | リジェクト選択性とフロス挙動 | 繊維ロスを抑えながらインキに富むリジェクトを得る |
| 薬品 | 削減機会 | 薬品負荷を下げながら同じ目標品質を維持する |
| 操業性 | ダウンタイム、清掃、紙面欠陥 | 中断が少なく、設備がよりクリーン |
| コストポジション | プロセス全体の経済性 | 使用可能パルプのアクセプト1トンあたりコストを改善する |
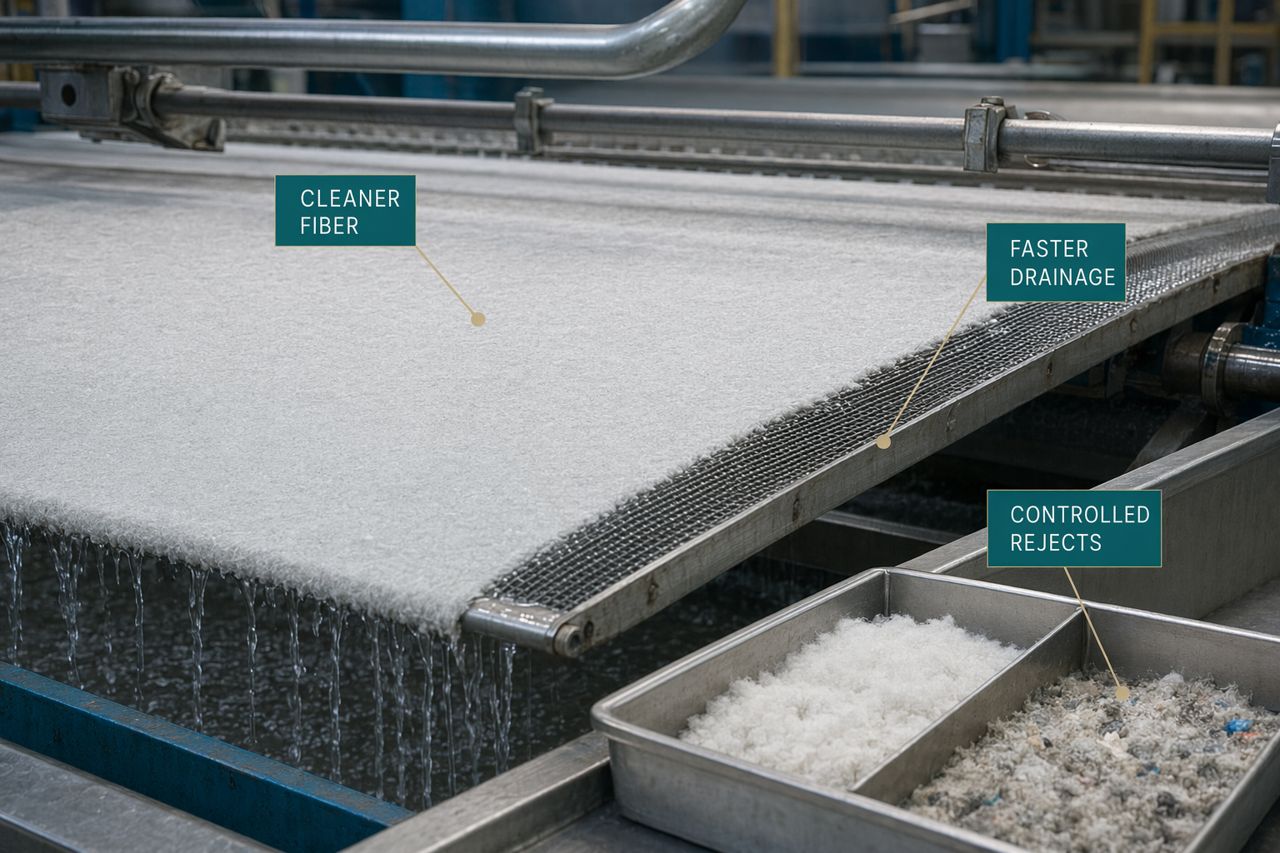
最も強いトライアルは、複数の項目で改善を示します。単独の白色度向上にも価値はあります。しかし、バランスの取れた操業改善こそが、確実な経済効果につながります。
Pulpriftの酵素ソリューションは、ライン全体を見失うことなく、実用的な脱墨改善を求める古紙リサイクル工場向けに設計されています。Pulpriftは、トライアル期間の定義、添加位置の選定、ろ水性の保護、生産現場の実態に基づく結果比較を支援します。
一般的な目的には、次のようなものがあります。
私たちは、脱墨をラボだけの白色度評価として扱いません。価値が証明されるのは、パルプがよりクリーンになり、システムが安定し、工場が継続して操業できるときです。
脱墨酵素トライアルを開始する前に、チームで次の点に答えておくべきです。
これらの回答により、サプライヤー比較が容易になり、トライアルを工場の経済性に結び付けることができます。
貴工場で脱墨トライアルを計画している場合、Pulpriftは原料、パルパー条件、フローテーション設備、ろ水性の制約、品質目標に合わせて、酵素選定を組み立てる支援が可能です。
サイト内のお見積もり依頼フォームから、原料の種類、目標グレード、現在の脱墨上の課題、希望するトライアル期間をお知らせください。実用的な供給推奨案とトライアル支援計画をご提案します。
Tell us your application and volume — we reply with pricing and lead time.