フローテーション脱墨と洗浄脱墨における酵素トライアル | Pulprift
製紙リサイクル工場が、フローテーション脱墨および洗浄脱墨ループで酵素トライアルをどのように評価すべきかを解説。白色度、インキ除去、脱水性、歩留まり、スティッキー、薬品削減に関する実用的なKPIを紹介します。
Request pricing 製紙リサイクル工場が、フローテーション脱墨および洗浄脱墨ループで酵素トライアルをどのように評価すべきかを解説。白色度、インキ除去、脱水性、歩留まり、スティッキー、薬品削減に関する実用的なKPIを紹介します。
Request pricing製紙リサイクル工場では、どこからサンプルを採取するかによって、酵素トライアルが成功にも期待外れにも見えることがあります。フローテーションと洗浄では、評価される挙動が同じではありません。トライアル計画でこれらを置き換え可能な脱墨工程として扱うと、工場は本来の価値を見落としたり、誤ったプロセス変数を評価してしまったりする可能性があります。
Pulpriftは、より高い白色度、低い残留インキ、スティッキー起因トラブルの低減、脱水性の向上、歩留まりの保護、苛性ソーダ、過酸化水素、界面活性剤、分散剤、または水処理システムへの負荷低減といった実務的な答えを必要とする脱墨工場を支援しています。測定ポイントは、ボトルネックに合わせる必要があります。
主要な問い: 酵素プログラムは、インキを繊維から剥離して浮上させるのに役立っているのか、それとも洗浄機が有効繊維を失わずに微細繊維、インキ、汚染物を除去するのに役立っているのか。
古紙処理システムは変動要因が多い工程です。原料品質は動きます。インキの化学性も変化します。ラベル、接着剤、塗工層、填料レベルは、ベールの供給元によって異なります。酵素トライアルの測定がパルパー出口だけ、または最終マシンチェストだけで行われると、小さな改善は埋もれてしまう可能性があります。
有用な酵素トライアルでは、次の3つの効果を切り分けます。
フローテーションと洗浄は、この流れの中で異なる位置にあります。そのため、必要な証明ポイントも異なります。
工場の目標が、目視できるインキの低減、白色度向上、スペック低減、またはインキ分離後のより清浄なアクセプトである場合、通常はフローテーションがより適した測定ポイントです。
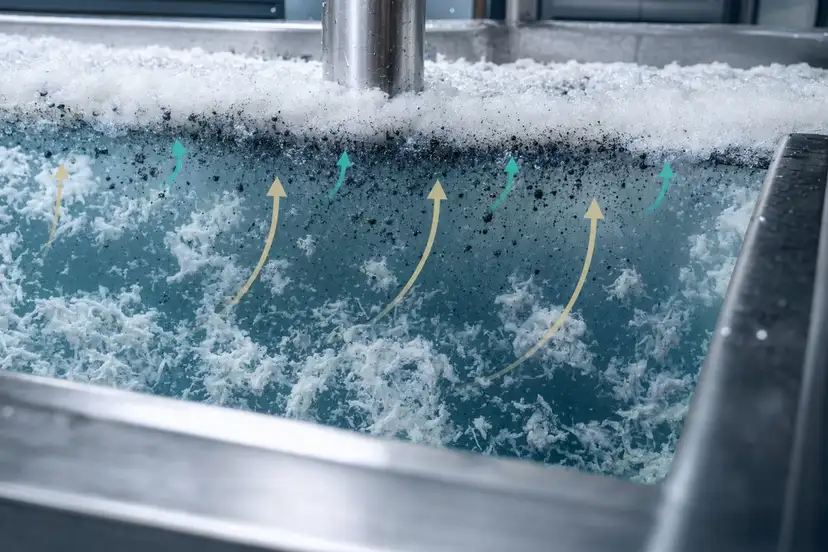
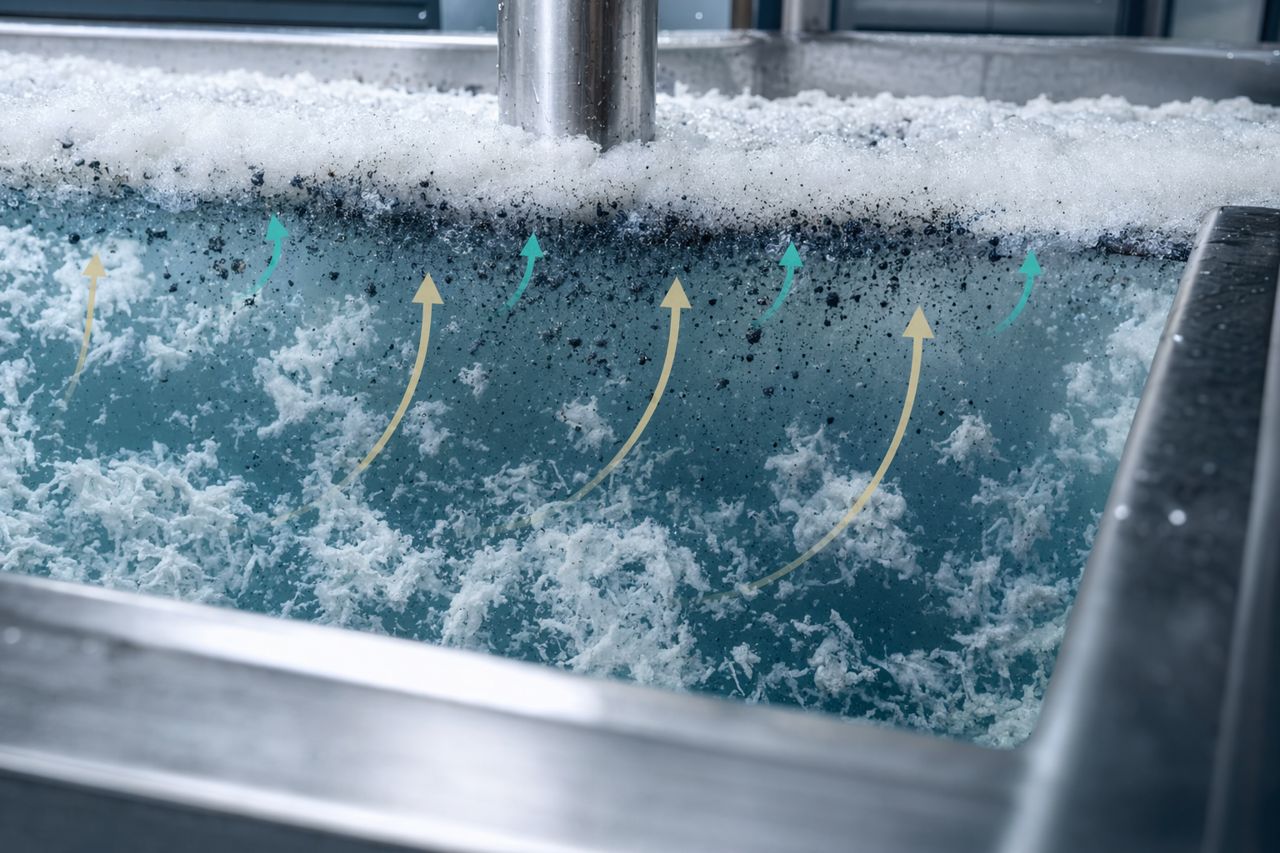
酵素プログラムは、インキや塗工残渣が繊維からどのように剥離するか、また汚染物が泡相にどのように移行するかを変えることで、フローテーションを支援できます。トライアルでは、フローテーションセルが過剰な有効繊維をリジェクトへ引き込むことなく、狙った物質をより多く除去していることを証明する必要があります。
最終原料だけでなく、フローテーションループの前後でベースラインとトライアルを比較します。
推奨サンプリング位置:
選択的分離を示す結果を追跡します。
良好な結果とは、単に入口サンプルが明るくなることではありません。より強いシグナルは、リジェクトロスが管理可能で、泡挙動が安定した状態で、フローテーションアクセプトがより清浄になることです。白色度が改善しても歩留まりが低下する場合、工場が必ずしも価値を得たとは言えません。残留インキが低下し、同時にリジェクトへの繊維ロスが制御されていれば、トライアルはより有力な操業上の根拠を持ちます。
現場での実務的な問い: 酵素は、単位リジェクト負荷あたりでフローテーションセルがより多くのインキを除去する助けになったか。
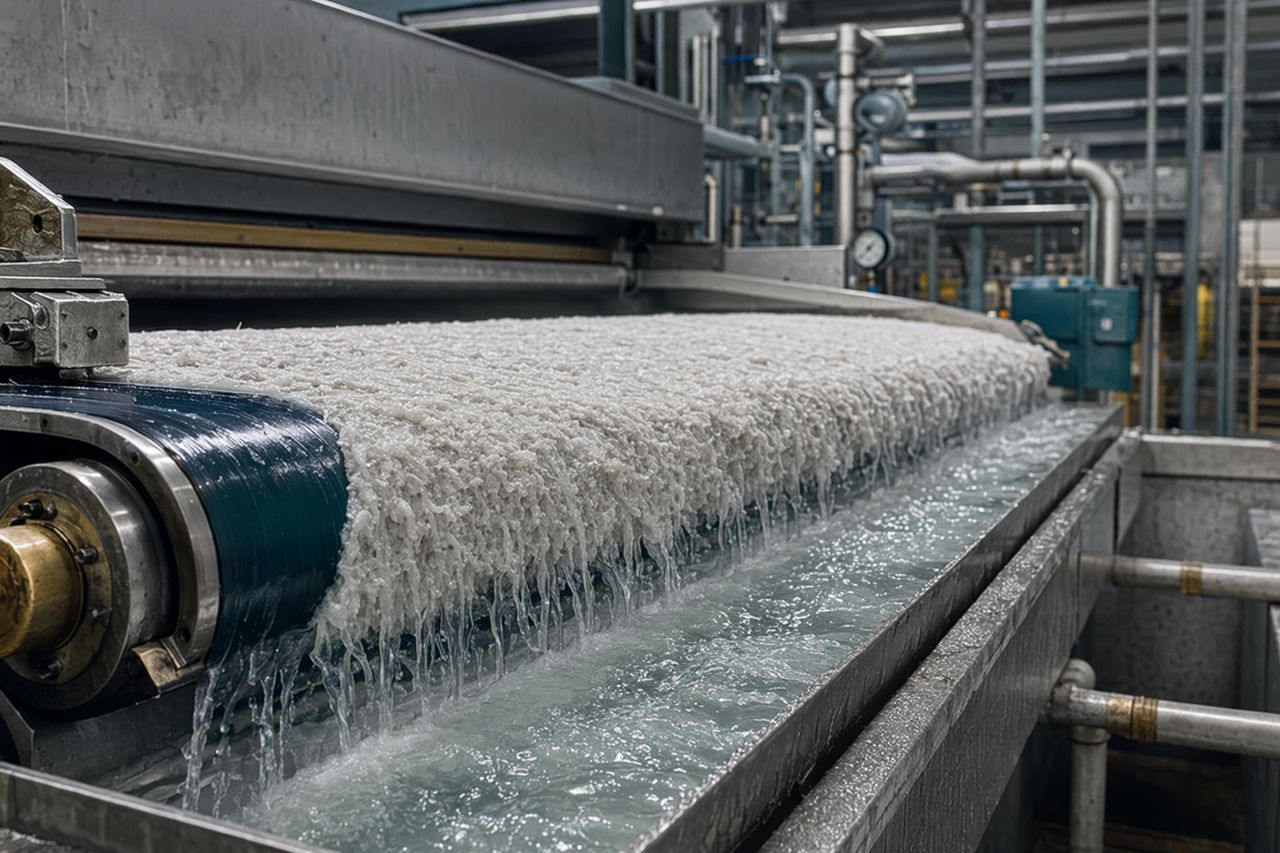
洗浄は異なる試験です。ボトルネックがろ液の清澄性、微細繊維負荷、脱水性、プレス性能、シート清浄性、または水ループ汚染である場合、多くの場合、洗浄がより適した測定ポイントになります。
洗浄システムでは、酵素の価値は劇的な泡の変化としてではなく、より安定した脱水、より良いろ液挙動、より良好なマット形成、または下流デポジットの低減として現れることがあります。白色度だけに注目したトライアルでは、その価値を見落とす可能性があります。
洗浄トライアルでは、洗浄機の前後でサンプリングし、水ループも追跡します。
推奨サンプリング位置:
分離、保持、脱水に関連する結果を追跡します。
良好な洗浄結果は、常に最も高い白色度数値であるとは限りません。より強い結果は、歩留まりを保護しながら原料がより清浄になり、脱水性が改善し、抄紙機システムへの汚染物持ち込みが低下することです。ろ液が重くなり、洗浄機マットが弱くなる場合、そのトライアルは価値を生み出しているのではなく、物質を移動させているだけかもしれません。
現場での実務的な問い: 酵素は、良好な繊維をプロセス内に保持しながら、洗浄機が不要な画分を除去する助けになったか。
よくあるトライアル上の誤りは、1つの指標で両方のプロセスを評価しようとすることです。白色度は重要ですが、すべてを説明できるわけではありません。フローテーションループで強いインキ除去効果が得られても、その後の原料変動で薄まって見えることがあります。洗浄工程では、大きな白色度上昇を示さなくても、脱水性や水質が改善することがあります。
プロセスに合ったKPIセットを使用します。
| トライアルの焦点 | フローテーションでの測定 | 洗浄での測定 |
|---|---|---|
| インキ除去 | 残留インキ、スペック、アクセプト白色度 | 洗浄後原料およびろ液中のインキ/微細繊維 |
| 歩留まり保護 | 泡リジェクト中の繊維ロス | 洗浄機を通じた繊維保持 |
| 走行性 | 泡制御、リジェクト処理、下流デポジット | 脱水性、マット形成、プレス安定性 |
| 薬品削減 | 界面活性剤、苛性ソーダ、過酸化水素、分散剤の要求量 | 歩留まり向上剤、消泡剤、新水、処理負荷 |
| スティッキー制御 | フローテーション前後のスティッキー | 原料、ろ液、下流デポジット中のスティッキー |
適切なトライアル設計により、工場が実際に改善を必要としている場所で酵素効果を可視化できます。
酵素プログラムを変更する前に、工場が許す範囲で操業ウィンドウをできるだけ安定させます。通常のプロセス変動を処理効果と誤認すると、脱墨トライアルは失敗します。
古紙処理ラインには履歴の影響があります。白水ループ、チェスト、デポジット、薬品在庫は瞬時には変化しません。短時間のスナップショットは方向性の把握には有用ですが、商業的な判断では定常状態での挙動を考慮すべきです。
多くの工場では、次のアプローチが最適です。
Pulpriftの酵素ソリューションは、工場の目標、原料タイプ、分離設備に合わせて選定されます。プログラムは、フローテーション前、洗浄前、またはその両方の前段となるパルピングもしくはコンディショニング工程で評価されることがあります。
工場が次の課題に直面している場合は、フローテーションに焦点を当てたトライアルを検討します。
工場が次の課題に直面している場合は、洗浄に焦点を当てたトライアルを検討します。
原料によってボトルネックが移動するため、フローテーションと洗浄の両方を測定すべき工場もあります。オフィス古紙、塗工古紙、雑古紙、板紙トリム、ポストコンシューマー原料は、同じ挙動を示しません。原料プログラムが日やグレードによって変わる場合、トライアル計画には、酵素がどこで価値を生み出しているかを示す十分なサンプルポイントを含めるべきです。
脱墨酵素トライアルは、単なる技術メモではなく、生産上の意思決定を支えるものであるべきです。承認前に、工場チームは少なくとも次のいずれかの結果を説明できる必要があります。
最も強いトライアルは、酵素プログラムを品質と操業コストの両方に結び付けます。結果がビーカー内だけに現れ、アクセプト、リジェクト、ろ液、シート品質、または抄紙機挙動に現れない場合、工場判断の根拠としては不十分です。
フローテーションと洗浄の測定ポイントを比較する際は、この構成を使用します。
トライアル開始前に、主要な制約を選定します。運転の途中で各部門が異なる成功定義を作り始めないようにします。
例:
酵素の接触ポイントを、利用可能な滞留時間、pH、温度、せん断プロファイルに合わせます。酵素は、影響を与えることが期待される分離工程の前に繊維と接触している必要があります。
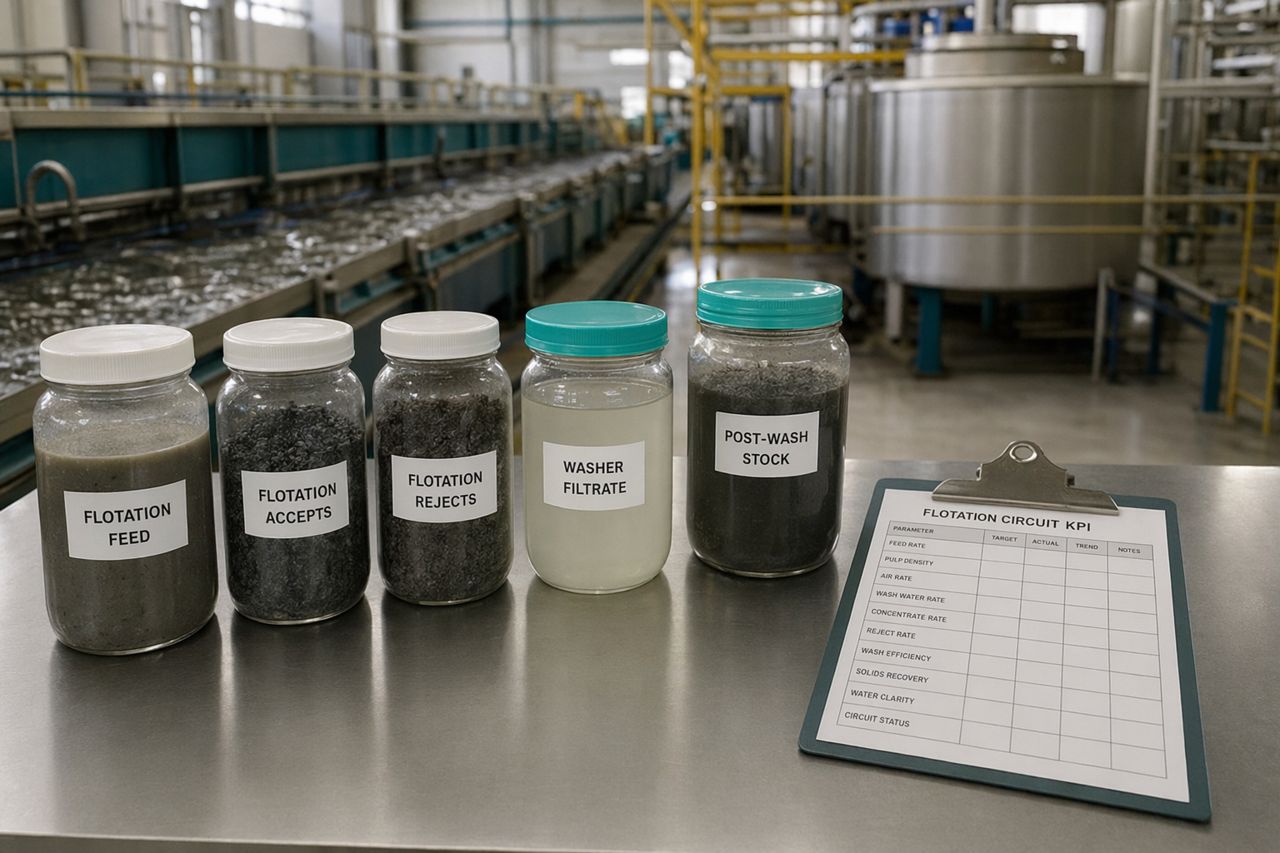
フローテーションでは、入口、アクセプト、リジェクト、ポストフローテーション原料をサンプリングします。洗浄では、供給、洗浄後原料、ろ液、水ループをサンプリングします。脱水性、デポジット、シート欠陥が価値評価の一部である場合は、抄紙機側の確認も追加します。
操業状況を伴わない品質データは、誤解を招く可能性があります。プロセス設定、原料メモ、薬品変更、リジェクト率、洗浄機の挙動、泡の状態、オペレーター所見を記録します。
運転終了時に、酵素コストを、白色度向上、薬品削減、歩留まり保護、停止時間削減、または水ループ負荷低減の価値と比較します。正しい答えは、生産経済性の中で確認できるべきです。
フローテーションと洗浄はいずれも脱墨の手段ですが、答える問いは異なります。フローテーションは、剥離したインキを選択的に除去できるかを問います。洗浄は、繊維と脱水性を保護しながら、微細繊維、インキ、填料、汚染物を除去できるかを問います。
Pulpriftの酵素トライアルは、この違いを前提に設計されます。測定ポイントは、メカニズムを証明できる程度にプロセス工程に近く、かつ工場価値を証明できる程度に下流にも設定する必要があります。
貴社工場で脱墨酵素トライアルを計画している場合、Pulpriftは適用ウィンドウ、サンプリング計画、商業的な成功基準の定義を支援できます。
見積もりを依頼する から、Pulprift脱墨酵素プログラムのレビューをご依頼ください。
Tell us your application and volume — we reply with pricing and lead time.