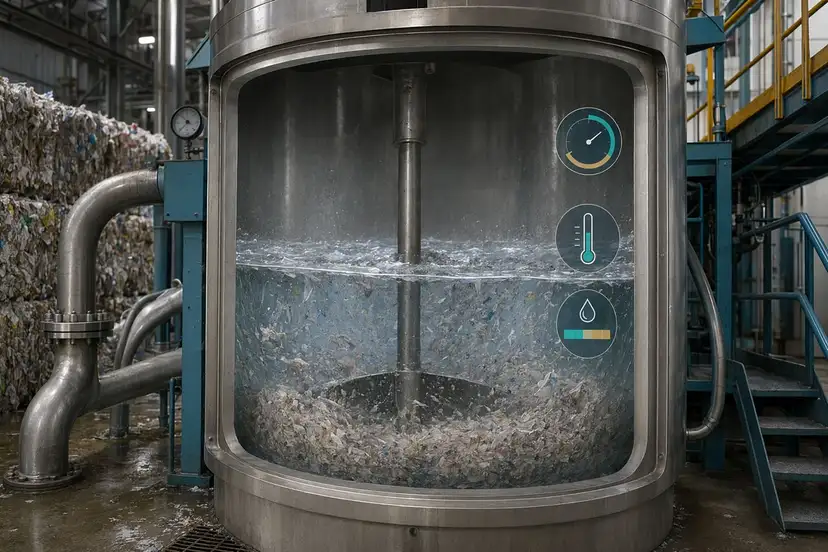
回収繊維は、清浄な実験室レベルの原料としてパルパーに投入されるわけではありません。インクの経時状態、塗工層、接着剤、微細繊維負荷、填料の持ち込み、湿潤紙力剤を含む部分、季節による水分変動など、さまざまなばらつきを含んでいます。そのばらつきは、脱墨性能にすぐに表れます。
酵素併用脱墨を評価している工場にとって、パルパーは多くの場合、薬剤が十分に接触できるか、繊維表面が適切に開かれるか、そして後段のフローテーションセルに除去可能な形態のインク粒子を供給できるかを決める最初の制御ポイントです。
Pulpriftは、紙脱墨工場向け酵素サプライヤーを検討する工場に対し、実際のパルパー制約を踏まえたアプリケーションガイダンスを提供します。対象となる要素には、滞留時間、温度、pHの動き、原料ばらつき、濾水目標、白色度向上、粘着異物対策、総薬品需要などが含まれます。
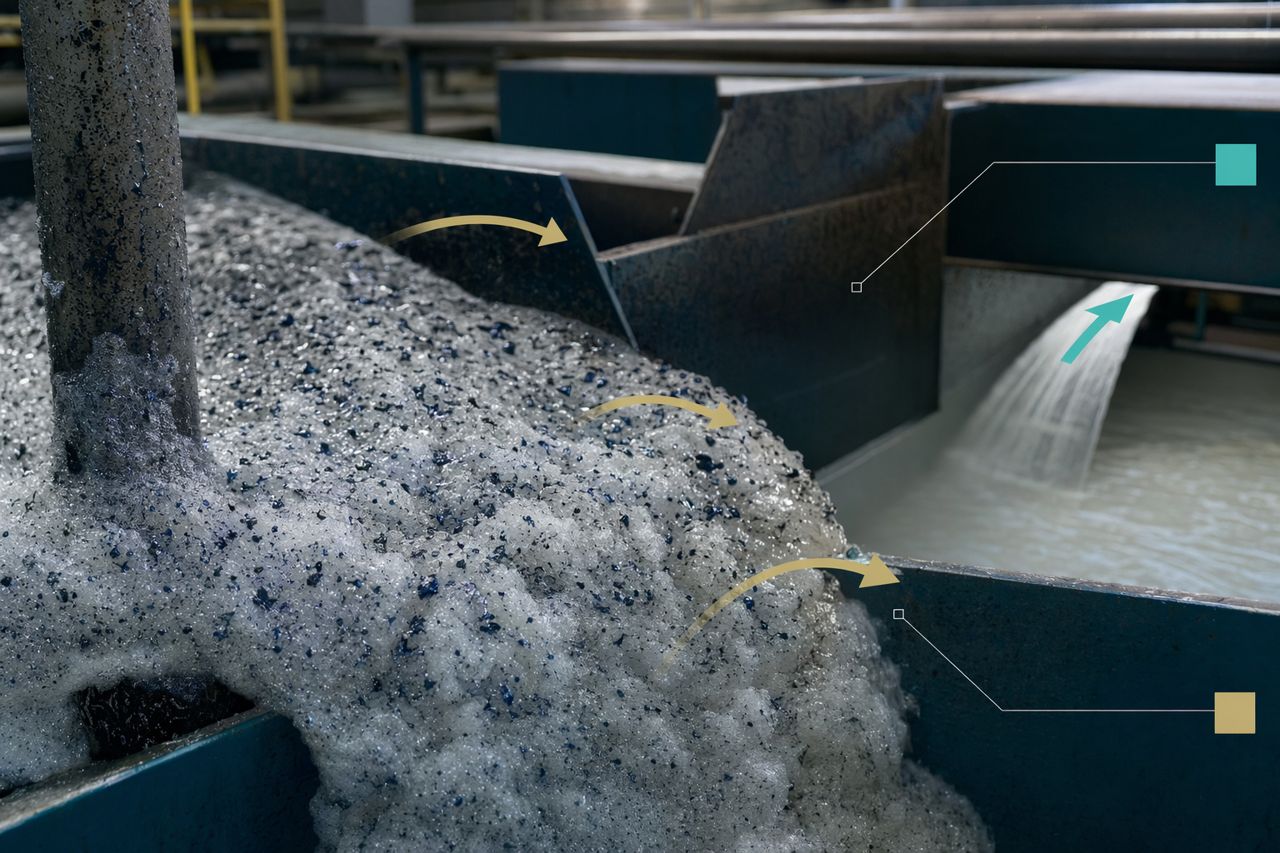
パルパーは、回収紙をスラリー化するだけの設備ではありません。繊維表面の状態を決定し、インク、粘着異物、塗工物、微細分が、スクリーン、クリーナー、フローテーション、洗浄、濃縮、抄紙機でのシート形成を通じてどのように挙動するかに影響します。
パルパー条件が変動すると、工場では次のような問題が見られる場合があります。
酵素プログラムは、プロセス制御の代替ではありません。原料、パルパー機械条件、温度、pH、接触時間が整合する運転範囲を工場が把握しているときに、最も効果を発揮します。
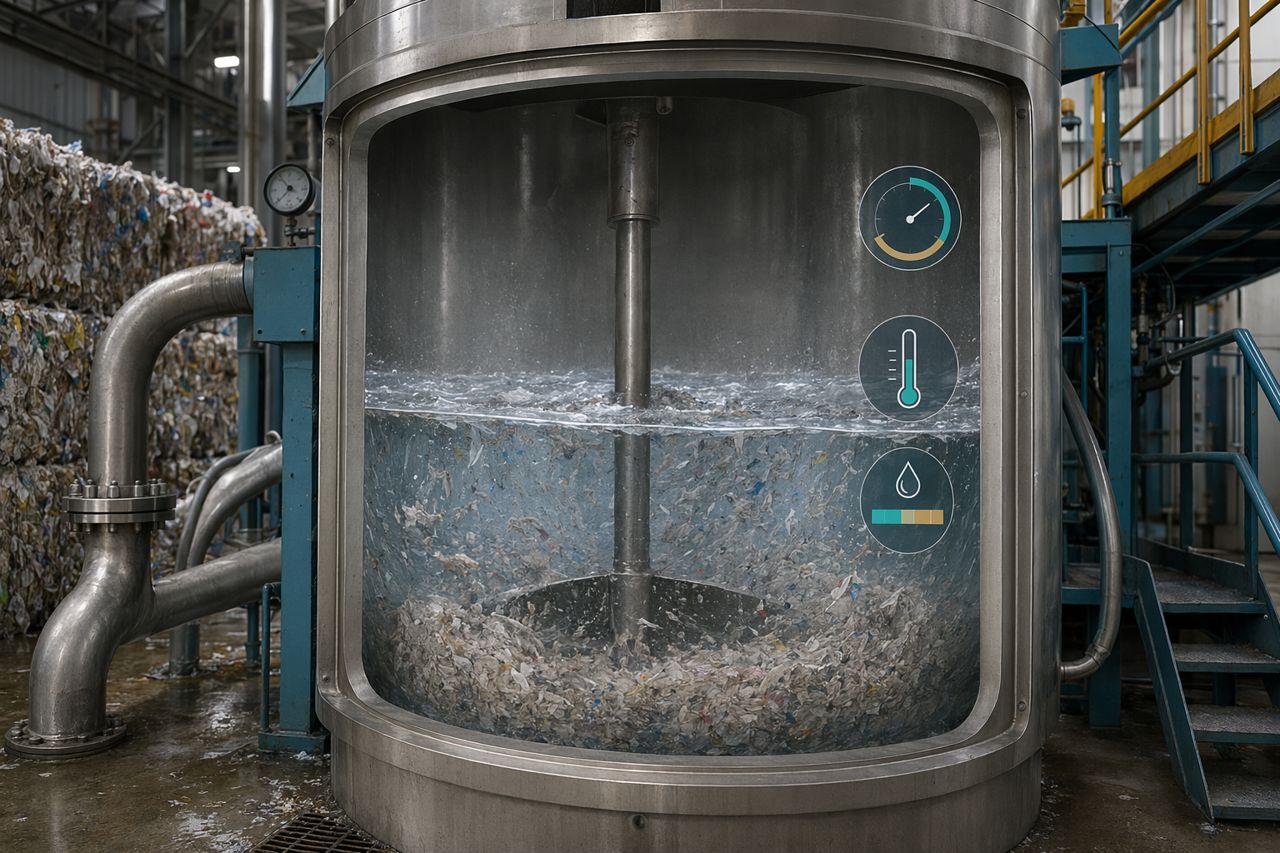
パルパー滞留時間は、回収繊維、インク粒子、接着剤片、水、薬剤、機械的エネルギーが、原料が後段へ移送されるまでにどれだけ一緒に存在するかを制御します。
滞留時間が短すぎると、印刷片のコンディショニングが不十分になる可能性があります。インクが繊維表面に付着したまま残ったり、後段で除去しにくい大きなスペックとして残ったりします。その結果、フローテーションの反応が不安定になり、追加の薬品補正が必要になることが一般的です。
一方で、滞留時間が長すぎても問題が生じます。過度な機械作用により、インクや接着性汚染物がより小さく、分散した形態に変わることがあります。パルパー内では見かけ上の分散が改善したように見えても、後段での除去難度が高まる可能性があります。原料を過剰に処理すると、微細分負荷が増え、濾水性に影響し、ループ内の溶解性およびコロイド性物質が増加することもあります。
酵素併用脱墨における目標は、パルピングを最大限強くすることではありません。目標は、フローテーションと洗浄でインクや汚染物を効率的に除去できるよう、繊維表面を制御された状態に整えることです。
温度は、繊維の膨潤、インク剥離、接着剤の挙動、泡安定性、薬剤反応に影響します。また、酵素が原料とどのように相互作用するかにも影響します。
通常、安定した温度範囲を維持することは、パルパーをより高温にすることを追求するよりも有益です。過度な加熱は感圧接着剤を軟化させ、粘着異物の移動性を高める可能性があります。また、泡の挙動を変化させ、後段のフローテーションを予測しにくくする場合もあります。低温では、繊維コンディショニングが遅れ、インク剥離の安定性が低下する可能性があります。
Pulpriftは通常、原料配合、パルパー形式、接触時間、薬品パッケージ、後段の除去システムに基づき、実用的な温度帯の設定を支援します。適切な目標値は、ラインがオフィス古紙、選別グラフィック用紙、混合古紙、塗工紙、雑誌比率の高い原料、包装材由来の汚染を含む流れのいずれを処理しているかによって異なります。
温度制御は単なるユーティリティ設定ではなく、性能を左右する操作レバーとして扱うべきです。
pHは、脱墨結果が不安定になる最も一般的な原因の一つです。回収繊維には、アルカリ性填料、酸性塗工層、残留印刷薬剤、湿潤紙力剤、接着剤、過去の使用由来の不明な持ち込み物が含まれています。工場では、水、苛性ソーダ、過酸化水素、ケイ酸塩、界面活性剤、捕集剤、分散剤、歩留まり薬剤を添加します。パルパーは、常に変化する化学系になります。
酵素プログラムには、汚染物を除去しにくい状態へ押し込むことなく、繊維およびインク表面の有効な改質を支えるpH範囲が必要です。pHがパルパーサイクル中、またはパルパーからフローテーション供給までの間で変動すると、添加量や原料が一定に見えても性能が変わる可能性があります。
パルパー出口での単一のpH測定だけでは、全体像を把握できない場合があります。多くの工場では、複数箇所でpHを確認することで、より良い制御が可能になります。
重要なのは、報告のために数値を増やすことではありません。重要なのは、pHの動きが白色度変動、泡沫不安定、粘着異物の分散、濾水性低下の原因になっているかを特定することです。
Pulpriftの酵素ソリューションは、回収繊維工場がよりクリーンなインク剥離、より良い汚染物管理、濾水性改善、後段操業の安定化を必要とする脱墨目標を支援するために使用されます。
実際には、酵素併用脱墨は、単独のラボ評価ではなく、工場の成果に照らして評価すべきです。
強い適用範囲には、通常、5つの明確な管理項目が含まれます。
回収紙の配合別に試験を分けます。オフィス古紙、選別グラフィック用紙、塗工紙、雑誌比率の高い流れ、混合古紙は、同じ反応を示しません。試験中に原料品質が変化した場合は、明確に記録します。
酵素添加は、混合、接触時間、温度が制御されている場所で行うべきです。添加位置の選定が不適切だと、優れた薬剤でも不安定に見えることがあります。
名目上のパルパーサイクル時間だけに頼らないでください。実際の接触時間を確認し、ショートサーキット、排出遅れ、チェスト混合の影響を特定します。
目標値だけでなく、実際のプロファイルを追跡します。脱墨性能は、処方表よりもプロセスプロファイルにより強く連動することがよくあります。
プログラムを重要な成果に結び付けます。白色度、スペック低減、フローテーションリジェクト品質、灰分の動き、濾水性、粘着異物、付着物発生頻度、薬品需要、生産安定性などです。
pH変動、原料灰分のばらつき、インクの経時状態、パルパー温度、過酸化水素の添加タイミング、フローテーション空気量、界面活性剤バランスを確認します。酵素を上流で添加している場合は、接触時間と混合状態を確認します。
パルパー温度、機械的処理強度、接着剤の多い原料、分散剤の使用、スクリーン効率、汚染物が除去されずに細分化されていないかを確認します。
微細分の発生、溶解固形分の蓄積、白水クローズド化、チェスト滞留時間、後段薬剤が新しい繊維状態に合わせて調整されているかを見直します。
温度、pH、界面活性剤の持ち込み、インク粒子サイズ、カルシウム硬度、溶解固形分、薬剤添加のタイミングを確認します。
Pulpriftは、紙リサイクル工場と連携し、制御された酵素プログラム評価を支援します。焦点は一般的な推奨ではありません。原料、パルパー設計、水ループ、フローテーション構成、洗浄能力、薬品パッケージ、生産目標に基づく、プロセス固有の適合性です。
一般的なサポート協議では、次の内容を扱います。
パルパー滞留時間、温度、pHは、単なる背景条件ではありません。酵素併用脱墨における能動的な制御レバーです。これらが安定し、原料に適切に適合している場合、工場は後段のフローテーションと洗浄に対して、より良い供給流を提供できます。すなわち、除去可能な形で剥離したインク、過処理から保護された繊維、停止時間につながる前に管理された汚染物です。
脱墨ラインで白色度の不安定、粘着異物の移動、濾水性低下、薬品需要の増加に直面している場合、Pulpriftは貴工場に適した実用的な酵素適用範囲の設定を支援できます。
オンサイトの依頼フォームから、原料タイプ、パルパー条件、現在の脱墨課題、生産目標を共有してください。Pulpriftがプロセス適合性を確認し、貴工場向けの見積もり手順をご案内します。
Tell us your application and volume — we reply with pricing and lead time.