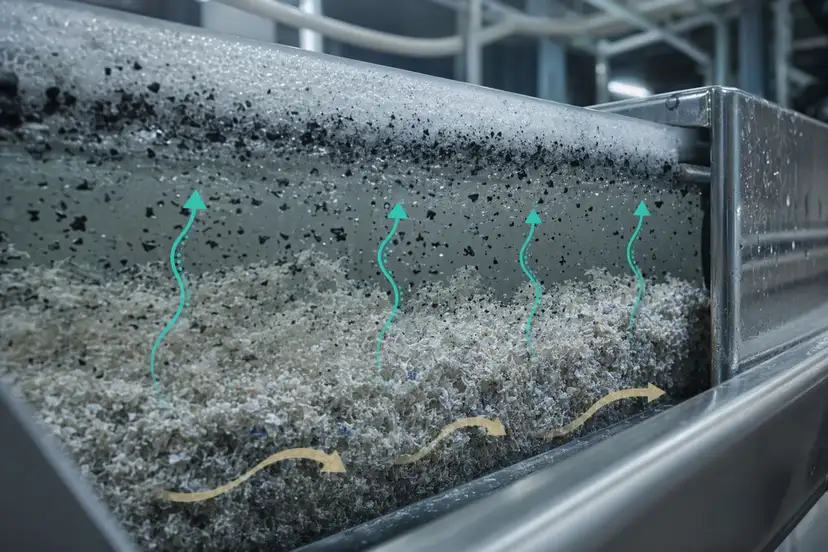
脱墨工場における古紙品質トレンド | Pulprift
脱墨性能、白色度、粘着異物、ろ水性、歩留まり、酵素トライアル計画に影響する古紙品質トレンドを、現場目線で整理した実践ガイド。
Request pricing 脱墨性能、白色度、粘着異物、ろ水性、歩留まり、酵素トライアル計画に影響する古紙品質トレンドを、現場目線で整理した実践ガイド。
Request pricing回収繊維は、多くの脱墨システムが想定していた以上の速さで変化しています。原料配合はより複雑になり、印刷薬品の予測は難しくなり、包装系繊維がグラフィック用紙系の流れに入り込み、水系ループはよりクローズド化しています。その結果、現場ではおなじみの課題が発生します。白色度の反応が不安定になる、粘着異物トラブルが増える、ろ水性が低下する、リジェクト負荷が上がる、薬品プログラムの頻繁な調整が必要になる、といった問題です。
製紙リサイクル工場における酵素トライアルは、酵素そのものから始めるべきではありません。まず古紙の品質トレンドラインから始めるべきです。原料で何が変化したのかを工場が明確に定義できるほど、適切な酵素処理ウィンドウを選定しやすくなり、歩留まりを守りながら、意味のある操業データに基づいてトライアルを評価しやすくなります。
Pulpriftは、古紙品質のばらつきに対して、実操業に即した実践的なサポートを必要とする脱墨工場向けの酵素サプライヤーです。以下では、トライアル計画を確定する前に確認すべき品質トレンドを整理します。
多くの工場では、清浄で安定した古紙が減り、混合された流れが増えています。オフィス古紙、選別済みグラフィック用紙、塗工紙、カートン、ラベル、包装系繊維が、同じ操業週に入荷することもあります。ベール表示が見慣れたものであっても、繊維の挙動は同じとは限りません。
脱墨用の酵素プログラムは、汎用添加剤として扱うのではなく、繊維と汚染物のプロファイルに合わせる必要があります。Pulpriftでは通常、工場がより強いインキ剥離サポートを必要としているのか、ろ水性改善、粘着異物対策、あるいは歩留まりを守りながらフローテーション反応を改善するバランス型アプローチを必要としているのかを確認します。
古紙が持つインキの情報は、もはや単純ではありません。トナー、UV硬化型インキ、フレキソ印刷残渣、無機系塗工層、バインダー、接着剤、バリア材料などが、いずれも脱墨性能に影響します。汚染物の中にはきれいに剥離するものもあります。一方で、細片化したり、にじんだり、微細分と一緒に系内を通過したりするものもあります。
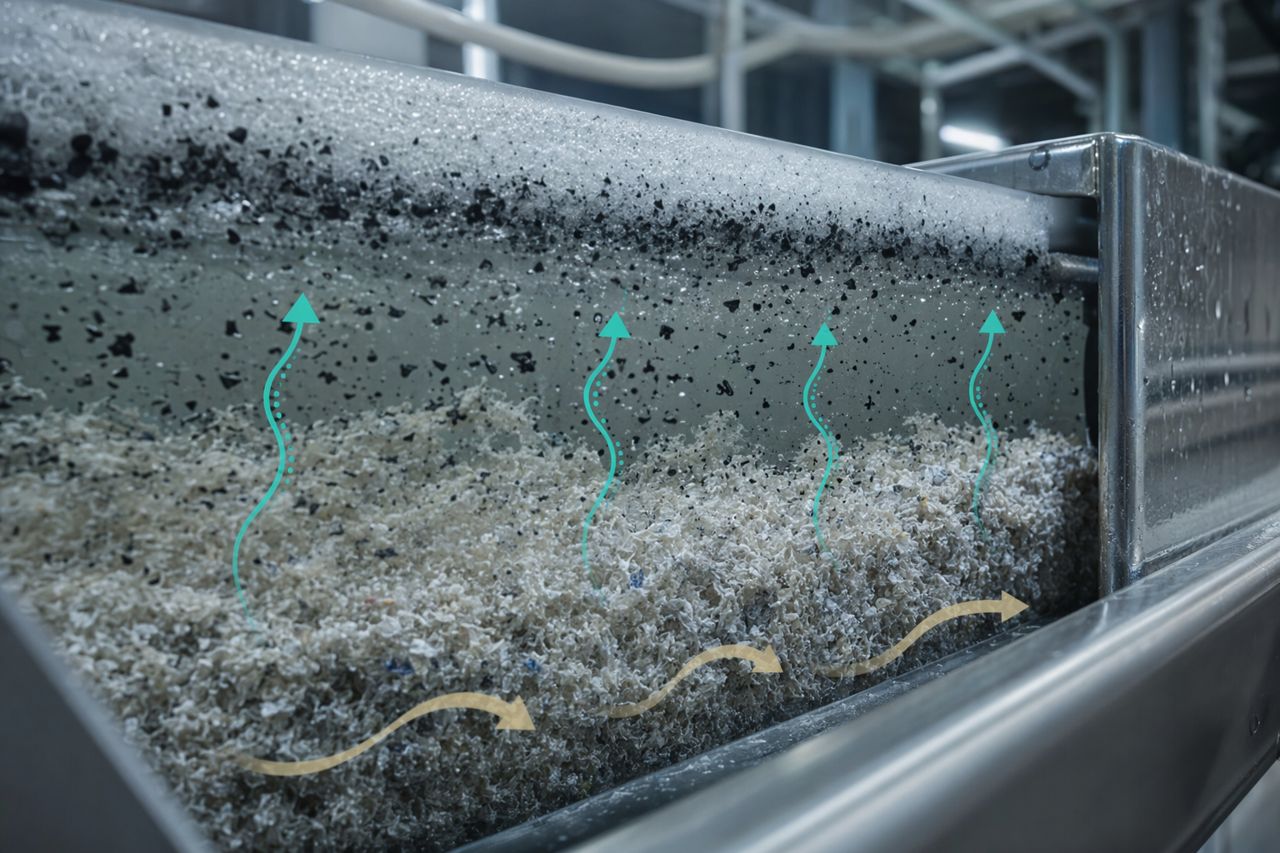
トライアルでは、インキ剥離の制約と除去の制約を切り分ける必要があります。インキが剥離していない場合、適用ポイントをより工程の前段に置く必要があるかもしれません。インキは剥離しているのに除去されない場合、酵素のせいにする前に、フローテーション薬品、空気量、泡の安定性、汚染物粒子サイズを確認する必要があります。
ラベル、テープ、包装の封緘部材、感圧接着材料、塗工紙成分に由来する接着剤は、リサイクル工場における継続的な課題です。トレンドは、単に粘着異物が増えているというだけではありません。粘着異物の挙動がより変動しやすくなっていることが問題です。
大きな汚染物は、多くの場合スクリーンで除去できます。より小さな粘着性粒子は系内の奥まで移動し、ワイヤーやフェルトに付着し、ろ水を阻害し、断紙やシート欠陥を引き起こします。酵素プログラムは、繊維と汚染物の相互作用を変化させ、堆積物が形成されやすい条件を低減することで、粘着異物対策を支援できます。
処理を導入する前に、以下を記録してください。
優れた酵素トライアルは、単一のラボ数値だけに依存しません。抄紙機がより清浄に運転できているか、工場が堆積物対応に費やす時間を減らせているかを確認します。
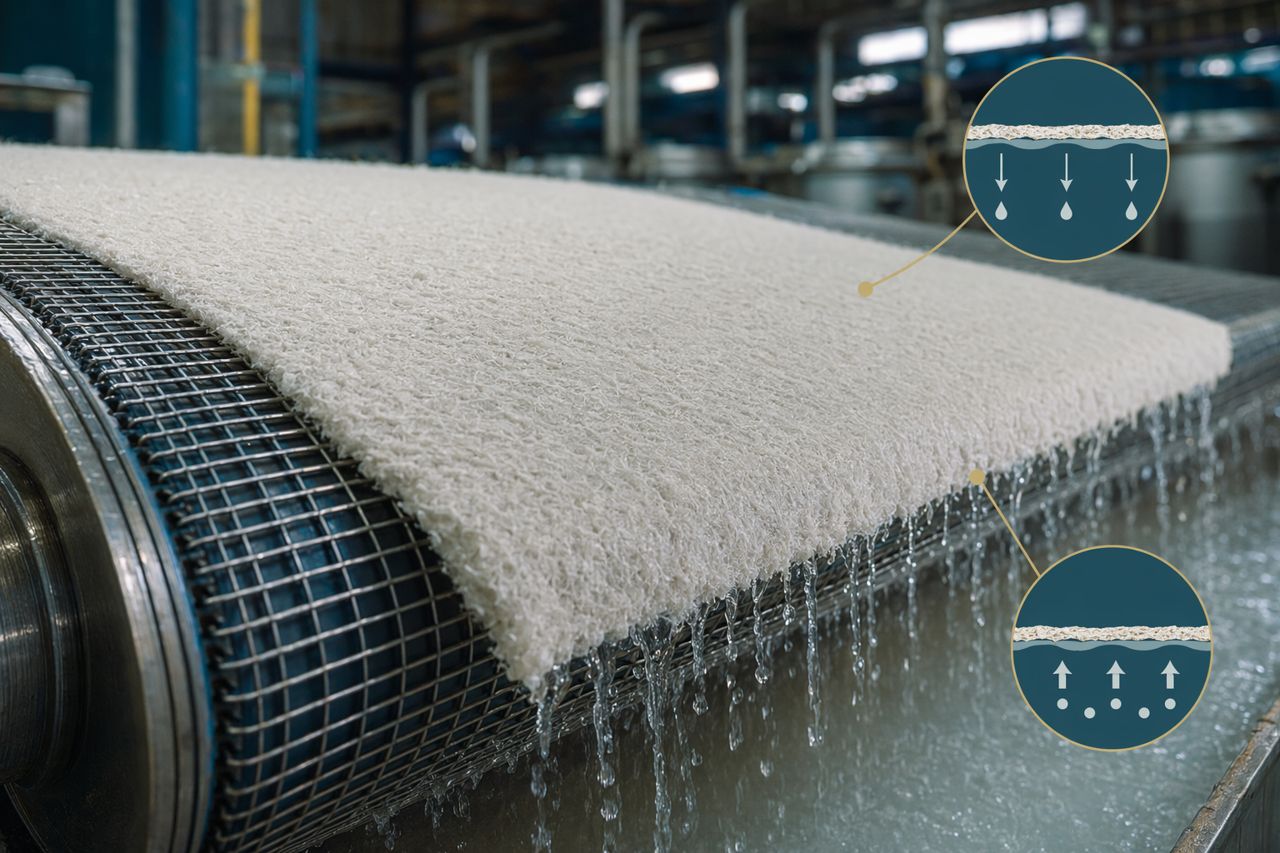
微細分や填料含有量の増加は、不透明度には寄与する場合がありますが、ろ水、濃縮、水処理には悪影響を及ぼすことがあります。多くの工場では、脱水速度の低下、蒸気需要の増加、ポリマー依存度の上昇、抄速調整余地の制限という形でコストが現れます。
酵素処理は、繊維表面の挙動とろ水反応を改善するために使用できますが、目標は明確でなければなりません。工場は、処理量を増やしたいのか、濃度を安定させたいのか、歩留まり向上剤への負荷を下げたいのか、歩留まりを犠牲にせず地合を改善したいのかを明確にする必要があります。
トライアル前、実施中、実施後で同じ操業ポイントを追跡します。
ろ水性の改善は、グレード目標を支える場合にのみ価値があります。Pulpriftのトライアル計画では、水分除去と同時に、歩留まりとシート品質を同じ議論の中で扱います。
閉鎖型の水循環は新水使用量を削減しますが、同時に溶解物質やコロイド状物質を濃縮します。これにより、脱墨プロセスの許容幅は狭くなります。界面活性剤、分散剤、でんぷん残渣、溶解性有機物、微細分、填料、粘着性粒子が、日々変動するバックグラウンド負荷として蓄積する可能性があります。
酵素をパルパーだけで評価してはいけません。ループ全体を評価してください。同じ処理でも、水質、キャリーオーバー、酵素の導入位置によって結果は異なります。Pulpriftでは、工場レイアウトに基づき、パルパー添加、ダンプチェスト処理、フローテーション前接触、または特定の調成工程ウィンドウなどの適用ポイントを検討します。
パルピング管理者は、古紙品質が予測しにくくなる中で、白色度と清浄度を維持することを求められています。その圧力により、苛性ソーダ、過酸化水素、ケイ酸塩、界面活性剤、分散剤、還元系薬品の増量につながることがよくあります。薬品の増加は一定期間効果を発揮する場合がありますが、コストを上げ、水系回路に負荷をかけ、下流工程で副作用を生むこともあります。
酵素プログラムは、単に新たなコスト項目を追加するものではなく、薬品削減を支援できるかという観点で評価すべきです。実務上の問いは、より安定し、過度に強い薬品プロファイルに頼らずに、同等またはそれ以上の脱墨結果を工場が達成できるか、ということです。
適切な酵素であっても、適用ウィンドウが不適切であれば性能を十分に発揮できません。適用ポイントは、接触機会、原料濃度、pH環境、温度プロファイル、混合、滞留時間、プロセス目標を踏まえて選定する必要があります。
最適な場所とは、生産リズムを乱さず、酵素作用を測定可能なプロセス結果につなげられる場所です。
明確なトライアル計画は、生産、品質、ウェットエンド薬品、保全、購買の各部門の認識をそろえます。また、安定したベースラインがない騒がしい週のデータで酵素が判断されるという、よくある失敗を防ぎます。
トライアル開始前に、以下を確認してください。
Pulpriftは、製品選定、添加量戦略、適用ポイントの検討、トライアル設計、性能評価を通じて工場を支援します。目的は見せるためのトライアルではありません。目的は、工場がすでに信頼しているデータに基づき、継続、調整、拡大、停止のいずれかを判断できる、実用的な操業判断を得ることです。
古紙品質は今後も変化し続けます。最も的確に対応できる工場は、原料の実態をプロセス管理につなげている工場です。次回のトライアル前に、以下の5つの問いを詳しく確認してください。
これらの答えが明確であれば、酵素プログラムはより鋭い目標に向けて設計できます。
Pulpriftは、古紙処理および脱墨操業向けの酵素ソリューションを提供しています。トライアル計画は、原料変動、適用ウィンドウ、薬品プロファイル、ろ水限界、粘着異物負荷、品質目標といった実際のプロセス条件に基づいて構築します。
見積もりを依頼する から、貴工場の条件を共有し、脱墨ラインに適した実践的な推奨内容をお受け取りください。
Tell us your application and volume — we reply with pricing and lead time.