再生紙工場におけるスティッキー、接着剤、ラベル、テープ | Pulprift
再生紙原料に含まれる汚染物質に関する工場管理者向け実務ガイド:スティッキー、ホットメルト接着剤、ラベル、テープ、脱墨への影響、スクリーン負荷、停止リスク、酵素を活用した管理。
Request pricing 再生紙原料に含まれる汚染物質に関する工場管理者向け実務ガイド:スティッキー、ホットメルト接着剤、ラベル、テープ、脱墨への影響、スクリーン負荷、停止リスク、酵素を活用した管理。
Request pricing回収繊維は紙リサイクル工場に経済的な柔軟性をもたらしますが、同時に、接着剤、コーティング、インキ、バインダー、ラベル、ラミネート、包装材由来の残留物など、常に変動する汚染物質も持ち込みます。これらの汚染物質を早い段階で管理できない場合、問題は一か所に留まりません。パルピング、スクリーン、クリーナー、フローテーション、濃縮、貯蔵、アプローチフロー、そして抄紙機へと移動していきます。
パルピング管理者にとって、これは机上の問題ではありません。スティッキーは、デポジット、紙面欠陥、スクリーンバスケットの目詰まり、排水性の不安定化、薬品要求量の増加、繊維ロス、洗浄作業、計画外停止として現れます。
Pulpriftは、不要な薬品負荷を増やさずに、より清浄な回収繊維システムを必要とする工場を支援しています。紙脱墨工場向け酵素サプライヤーとして、Pulpriftは実用的な適用ウィンドウ、汚染物質の挙動、そして測定可能なプロセス成果に注力しています。具体的には、白色度のサポート、スティッキー低減、排水性改善、操業安定性の向上です。
砂、グリット、ガラス、金属は高密度汚染物質として挙動します。物理的挙動が予測しやすいため、多くの場合、クリーニングシステムで除去できます。
スティッキーは異なります。
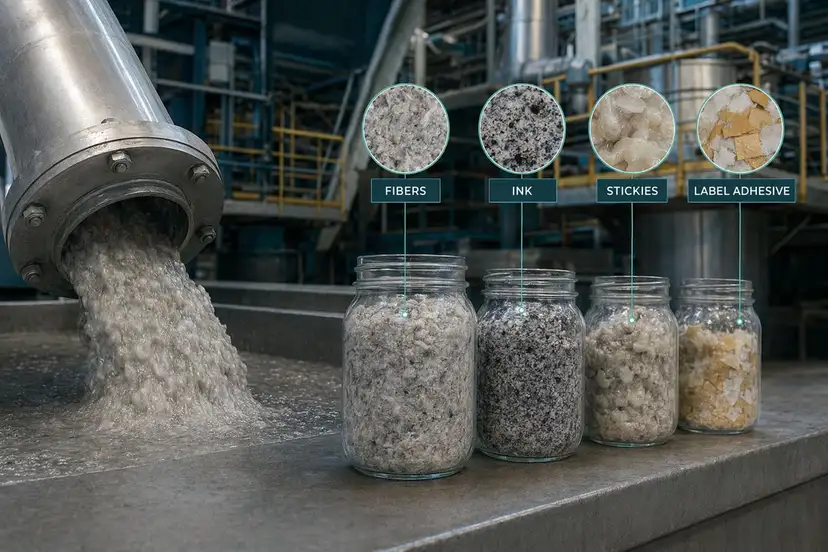
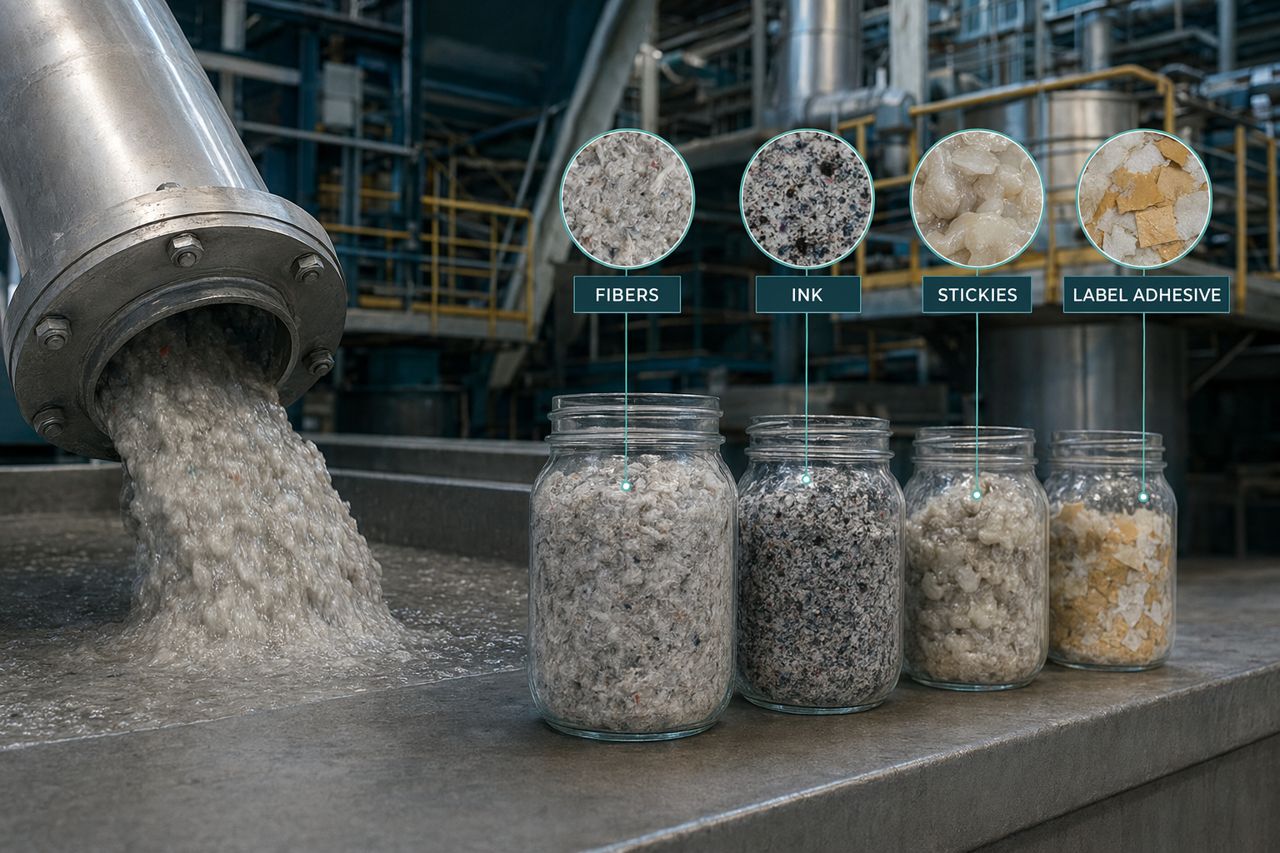
温度、せん断、pH、原料配合、水質、滞留時間によって、軟化、スメア化、変形、微細化、凝集、再付着を起こします。ラベル接着剤として入ってきた汚染物質が、パルピング後には分散した粘着性粒子となり、スクリーンバスケット上のデポジット、フローテーションリジェクト中の斑点、または抄紙機上の紙面欠陥になることがあります。
一次スティッキーは、目視できる接着剤またはポリマー粒子として工場に入ってきます。発生源には次のようなものがあります。
二次スティッキーは、溶解物質やコロイド物質が不安定化したときにシステム内で形成されます。引き金となる要因には次があります。
工場が目視できる汚染物質を十分に除去できていても、工程後半で二次スティッキーに悩まされることがあります。
スティッキーは単なる品質問題ではありません。再生繊維ライン全体の操業経済性に影響します。
接着剤は粗選スクリーンや精選スクリーンをブラインド化、または目詰まりさせることがあります。スロット開口部に粘着性物質が付着すると、差圧が上昇し、処理量の安定性が低下します。オペレーターは、希釈量の増加、清掃頻度の増加、または供給量の低下で対応せざるを得なくなる場合があります。
結果は予測できます。エネルギー使用量が増え、リジェクト処理が増え、パルパーから抄紙機までの濃度安定性が低下します。
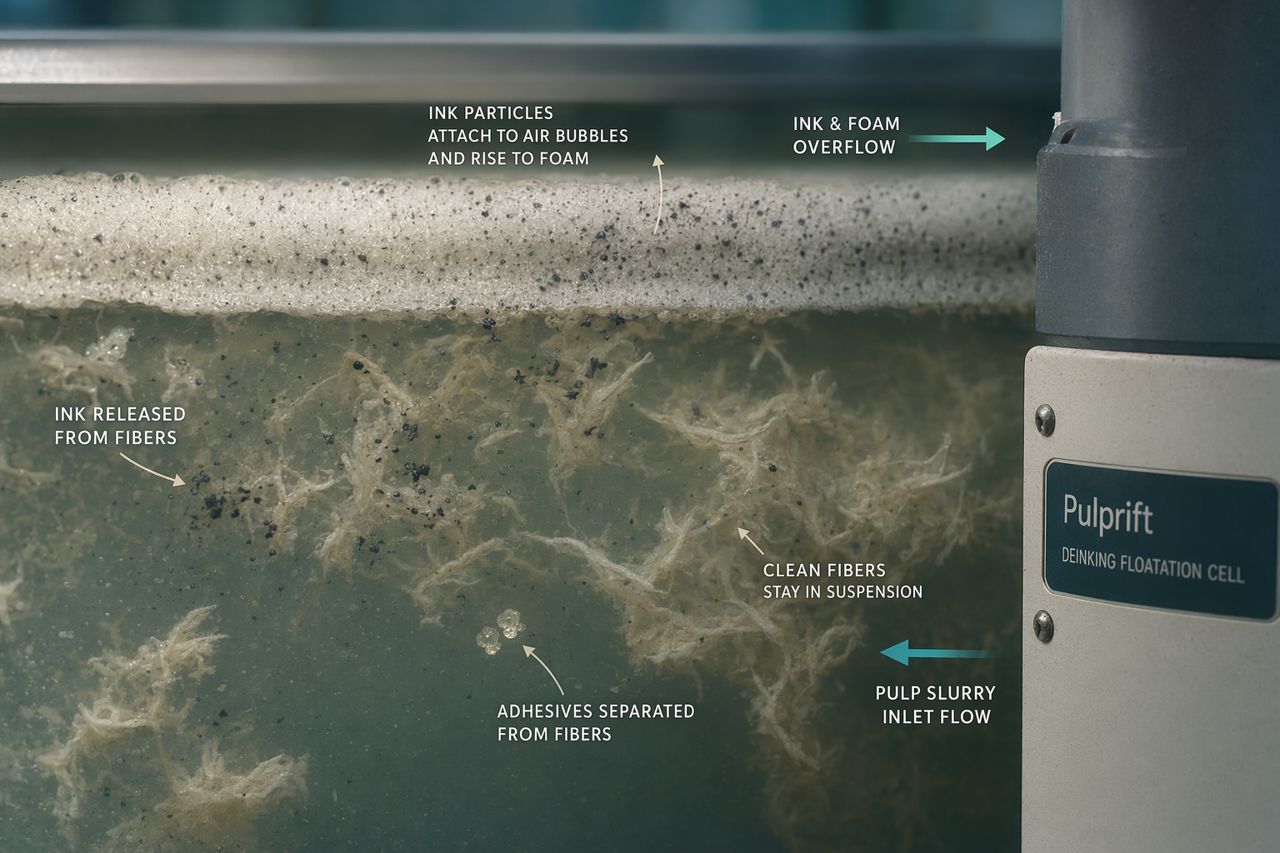
脱墨システムでは、スティッキーがインキの剥離やフローテーションの選択性を妨げます。接着剤粒子はインキ斑点を抱き込んだり、微細繊維を結合させたり、望ましくない泡挙動を安定化させたりすることがあります。汚染物質が適切に調整されていない場合、工場は界面活性剤、分散剤、苛性ソーダ、過酸化物、その他のプロセス助剤を増やして対応しようとすることがあります。
しかし多くの場合、それはデポジットの発生源を解決しないままコストを増加させます。
白色度はインキ除去だけの問題ではありません。接着剤、コーティング、バインダー、微細繊維を多く含むコロイド負荷は、光学的な清浄性を低下させ、ダート数を増加させることがあります。スティッキーが不安定な原料では、同じ目標を達成するために、より多くの漂白薬品が必要になる場合があります。
上流で汚染物質をより適切に管理することで、薬品負荷を抑えながら白色度目標を支援できます。
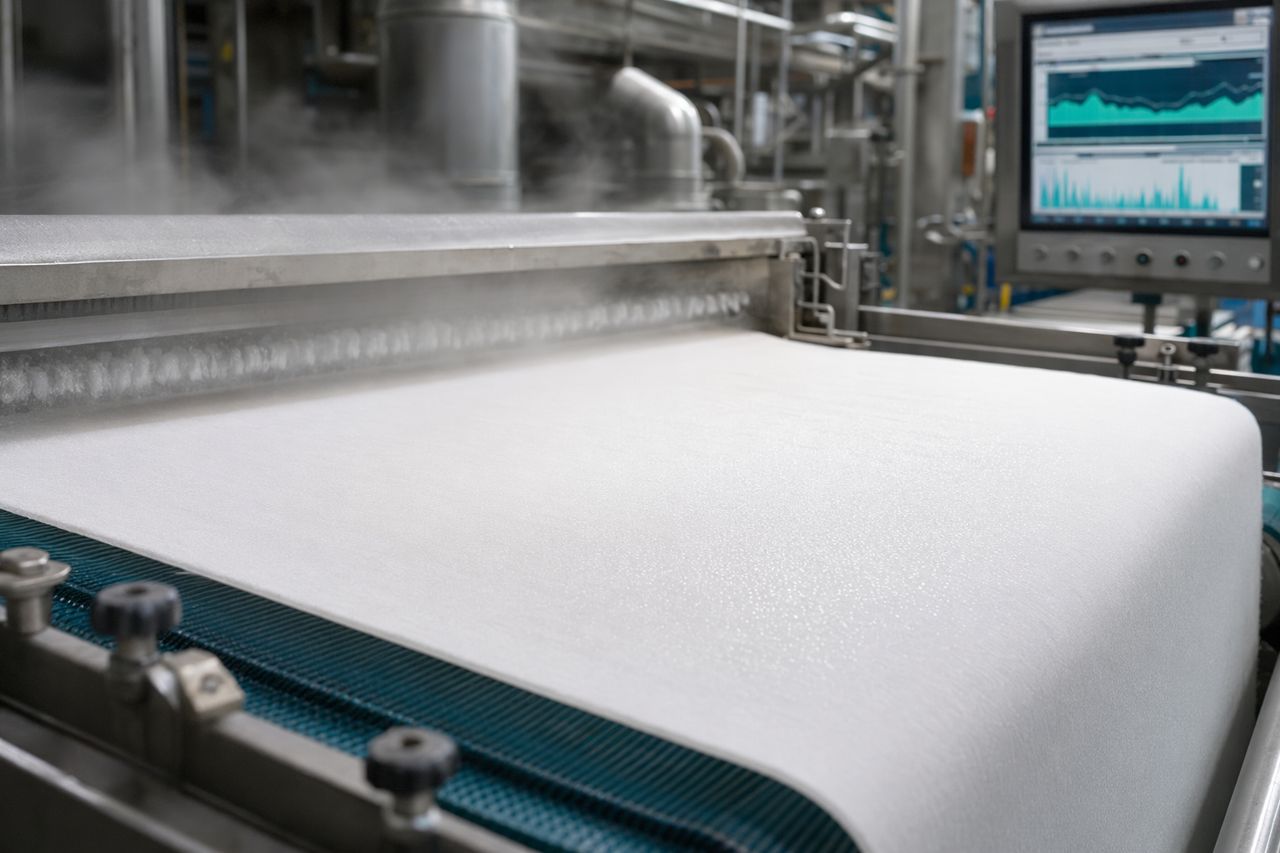
溶解物質およびコロイド物質は、排水助剤、歩留まりプログラム、ウェットエンドの電荷バランスに干渉することがあります。粘着性物質がシステム内を循環すると、抄紙機では排水性の低下、白水中固形分の増加、地合の変動、グレード変更への感度上昇が見られる場合があります。
スティッキーはスクリーン、フェルト、ワイヤー、ロール、フォイル、ドライヤー、ドクターブレードに付着します。デポジットが蓄積すると、コストは薬品費やリジェクト量の問題を超えます。停止時間、清掃作業、損紙、規格外ロール、生産機会の喪失へとつながります。
汚染物質のプロファイルは、回収紙グレードと地域の回収ストリームに大きく左右されます。
一般的な接着剤発生源には、封筒、ラベル、バインダー、付箋、テープ、コート印刷物などがあります。これらのストリームでは、パルピング中に分散し、後工程で捕捉しにくくなる小さな接着剤粒子を含むことがあります。
OCCストリームには、カートン用接着剤、ホットメルト包装用接着剤、ラベル、テープ、ワックスまたはコーティング残留物が含まれることがよくあります。接着剤は初期除去できるほど大きい場合もありますが、強いパルピング条件下では細かく砕けることがあります。
この材料には、インキ、バインダー、コーティング、ラミネート、湿潤紙力増強剤、接着剤、特殊表面処理が含まれる場合があります。良好な繊維価値をもたらす一方で、システムに複雑な化学的負荷を加えることがあります。
ラベルは、粘着性と耐久性を保つよう設計された感圧接着剤システムを持ち込みます。リサイクルプロセスでは、その耐久性が管理上の問題になります。
汚染物質は、大きくなくても問題を引き起こします。粘着性があり、変形しやすく、表面に付着できれば十分です。
主な操業要因は次のとおりです。
管理は、接着剤がどこで形態を変えるかを理解することから始まります。
強い再生繊維システムでは、複数のバリアを用います。
各工程には価値があります。しかし機械的分離は、粒子サイズ、密度、形状、表面挙動に依存します。スメア化または微細化する接着剤は、スクリーンやクリーナーを通過することがあります。溶解物質やコロイド物質は、後工程で不安定化するまで、ほぼすべての工程を通過することがあります。
そこで、酵素を活用したコンディショニングが役立ちます。
Pulpriftの酵素プログラムは、工場の既存プロセスを置き換えるのではなく、その中で機能するよう設計されています。目的は、適切なポイントで汚染物質の挙動を変え、除去、排水性、下流の安定性を改善することです。
原料とシステム構成に応じて、酵素プログラムは次のような目的を支援できます。
実務上の問いは、酵素が一般論として機能するかどうかではありません。貴社システムのどこに、どのプロセスウィンドウで、どの汚染物質プロファイルに対して適用すべきかです。
早期の汚染物質剥離、インキ剥離、接着剤コンディショニングを目標とする場合、多くの場合ここが最も有効なポイントです。酵素は、下流の分離工程に入る前に、繊維、インキ、微細繊維、コーティング、接着剤残留物と接触できます。
次のような要望がある工場に適しています。
一部の工場では、特にインキや疎水性汚染物質の分離改善を目的とする場合、フローテーション前の酵素接触が有効です。
次のような状況が見られる工場に適しています。
このポイントはより選択的です。原料調成後の排水性、ウェットエンド安定性、またはデポジット傾向が課題である場合に検討されます。後添加では上流での汚染物質除去に使える時間が短くなるため、慎重な検討が必要です。
次のような状況が見られる工場に適しています。
有効な酵素推奨には、工場条件の理解が不可欠です。Pulpriftは、単一の薬品添加としてではなく、操業システムとしてプロセスを確認します。
一般的な確認項目は次のとおりです。
目的は、オペレーターが実際に運用できる処理ウィンドウを定義することです。
次のようなパターンが繰り返される場合、工場には新たな汚染物質管理アプローチが必要かもしれません。
これらは操業上の症状です。根本原因は、接着剤の挙動、コロイド負荷、インキと繊維の付着、またはその三つの組み合わせである可能性があります。
成功するプログラムは、実験室での表示ではなく、工場での成果によって評価されるべきです。
ベースラインの課題に応じて、Pulpriftのプログラムは一般的に次の指標で評価されます。
正しい成果とは、貴社ラインが実生産で測定できる成果です。
どのような酵素プログラムでも、不十分な汚染物質除去、管理されていない原料受け入れ、過負荷のスクリーン、不安定な薬品条件を克服することはできません。最も強い成果は通常、酵素処理を規律ある工場操業と組み合わせたときに得られます。
酵素処理は、このような操業規律に組み込まれたときに最も効果を発揮します。
紙脱墨工場向け酵素サプライヤーを評価する際は、実務的な質問をしてください。
Pulpriftは、そのような対話のために構築されています。
スティッキー、ラベル、テープ、またはホットメルト接着剤が貴社の脱墨ラインを制約している場合、Pulpriftは貴社の原料とプロセス構成に適した処理ウィンドウの評価を支援できます。
可能であれば、次の基本情報をご準備ください。
サイト内フォームで見積もりを依頼する際に、解決したい操業上の問題を記載してください。Pulpriftは、貴社の工場条件に合わせた実務的な推奨をお返しします。
Tell us your application and volume — we reply with pricing and lead time.